Shanxi Jianing Schmieden umfasst reale Ingenieurgehäuse aus Rohrblechen, Flanschen und verschiedenen runden Scheibenschmiedungen. Die Endprodukte aus Kohlenstoffstahl- und Edelstahl-Scheibenschmieden werden deutlich fotografiert, was direkt die Verarbeitungspräzision der Schmiedeteile und die Wirksamkeit der Pipeline-Kompatibilität widerspiegelt.
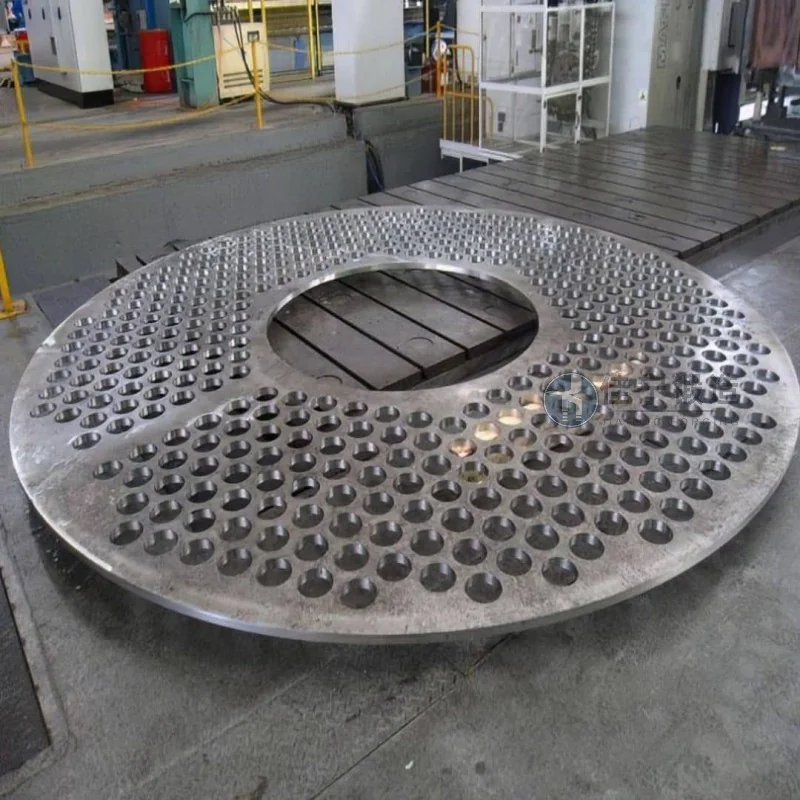
Eine Schiffsmaschinenfabrik in Laiwu, Shandong, sieht sich seit langem mit Problemen wie hohen Verarbeitungsmengen, geringem Materialverbrauch und Leistungsschwankungen der Fertigprodukte bei der Herstellung von Scheiwebschmieden an Bord konfrontiert. Jianing Forging bot spezialisierte Lösungen für diese Charge von Scheibenschmieden an, von der Auswahl der Rohstoffe bis zum Design des Schmiedeprozesses, und half so, eine stabile Massenproduktion zu erreichen.
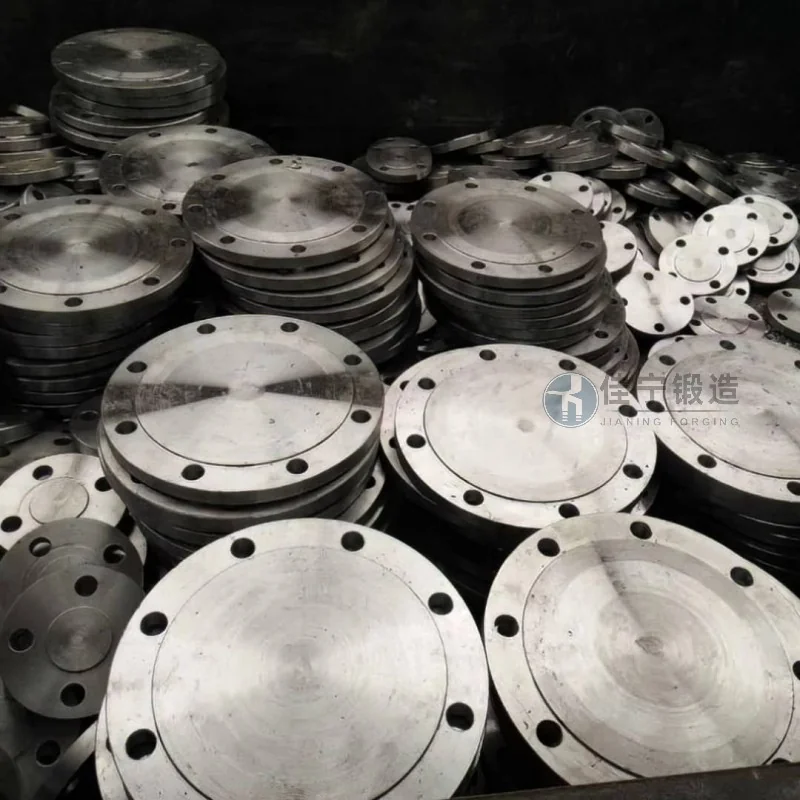
Die Schiffsmaschinenfabrik verwendete zuvor Scheibenschmieden mit folgenden Schwierigkeiten: Erstens führte eine unzureichende innere mikrostrukturelle Dichte der Schmieden zu lokalen Rissen bei der nachfolgenden Bearbeitung; Zweitens: schlechte Maßkonsistenz, die umfangreiche Reparaturen pro Charge erfordert und die Lieferzeiten verlängert werden; Drittens bleiben die Materialkosten hoch, insbesondere bei relativ hochfesten Legierungsstählen, deren Verlustraten die Erwartungen übertreffen. Diese Schmerzpunkte beeinflussen direkt die Montageeffizienz und Lebensdauer wichtiger maritimer Bauteile.
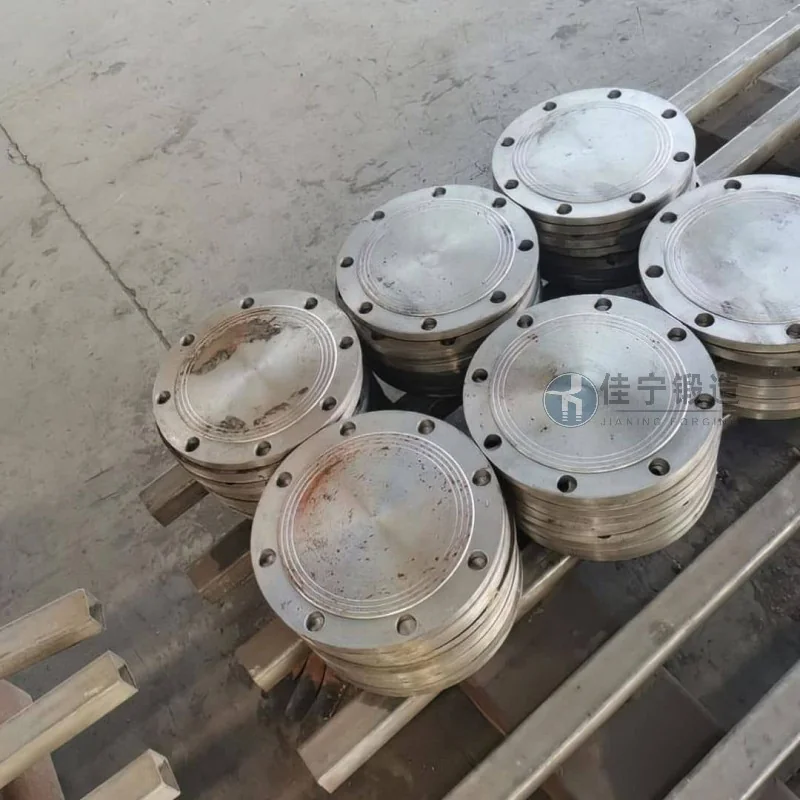
Jianing Forging überarbeitete den Schmiedeprozess basierend auf den vom Kunden bereitgestellten Zeichnungen und technischen Vereinbarungen. Im Materialstadium hilft die Verwendung von vorbehandelten, hochwertigen Legierungsstahl-Schmiedeblüten, die chemische Zusammensetzung und mechanische Eigenschaften zu stabilisieren; In der Umformphase wird multidirektionale Stanzschmiedetechnologie eingesetzt, um das Risiko von diskontinuierlichen Metallfließlinien zu verringern und sicherzustellen, dass die Faserstruktur der Scheibenschmieden gleichmäßig entlang der Kraftrichtung verteilt ist; In der Wärmebehandlungsphase wird eine dedizierte Kühlsteuerungskurve entwickelt, um Restspannungen zu beseitigen. Das endgültig gelieferte Produkt wurde von einer dritten Partei getestet, und seine mechanischen Eigenschaften erfüllten alle Kundenanforderungen, mit etwa 15 % geringerer Bearbeitung pro Stück im Vergleich zum ursprünglichen Prozess, was die Materialnutzung verbesserte.
Nach der Implementierung dieser Lösung berichteten Kunden, dass die Bestehensquote des Produkts von zuvor 85 % auf über 97 % gestiegen ist und der Produktionszyklus pro Charge um etwa 20 % verkürzt wurde. Die Scheibenschmiedestücke funktionierten bei der anschließenden Montage gut, ohne Nachbearbeitungen durch Billet-Defekte, was die pünktliche Lieferung des Schiffsmaschinenprojekts des Kunden effektiv unterstützte.

