Shanxi Jianing Schmieden umfasst reale Ingenieurgehäuse aus Rohrblechen, Flanschen und verschiedenen runden Scheibenschmiedungen. Die Endprodukte aus Kohlenstoffstahl- und Edelstahl-Scheibenschmieden werden deutlich fotografiert, was direkt die Verarbeitungspräzision der Schmiedeteile und die Wirksamkeit der Pipeline-Kompatibilität widerspiegelt.
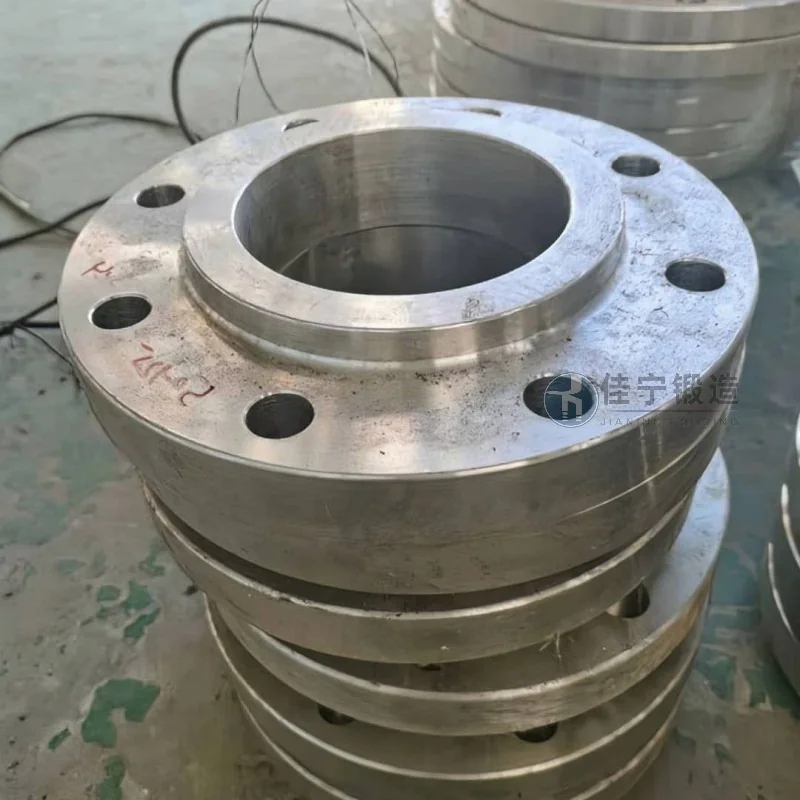
Ein Hersteller von Hydraulikteilen in Fengxian, Shanghai, steht seit langem unter doppeltem Druck von Effizienz und Qualität bei der Verarbeitung von Pfannenschmiede. Die von diesem Unternehmen hergestellten Scheibenschmieden werden hauptsächlich für Schlüsselkomponenten hydraulischer Systeme verwendet, mit hohen Anforderungen an Materialdichte, Maßgenauigkeit und Oberflächenintegrität. Das ursprüngliche Verfahren verwendete das traditionelle Schmieden mit offenem Stanz, das nicht nur lange Produktionszyklen hatte, sondern auch große Schwankungen im Endergebnis aufwies, was es erschwerte, der wachsenden Nachfrage nach Bestellungen gerecht zu werden.
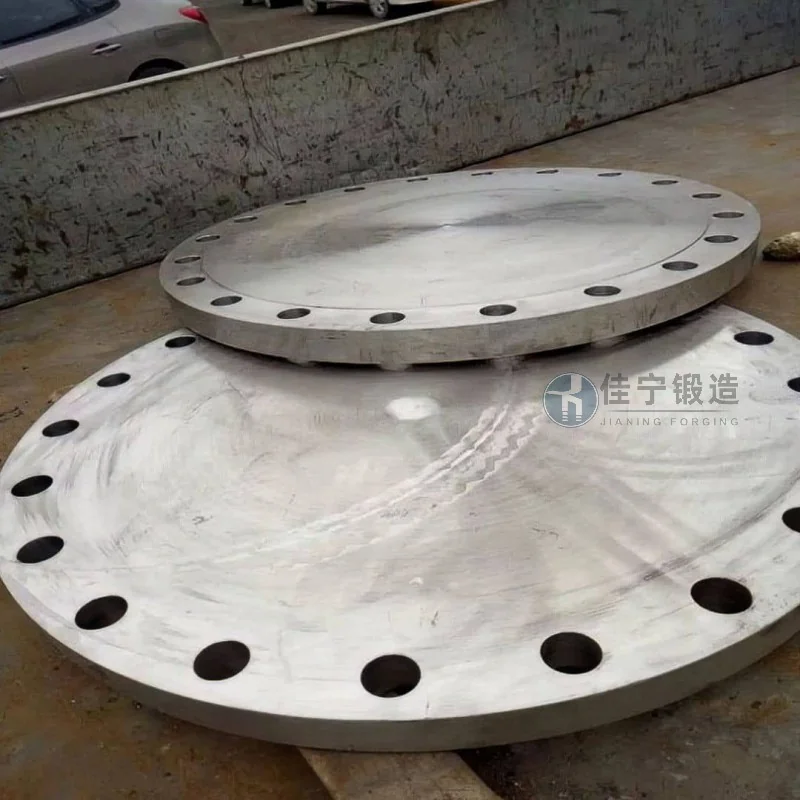
Das Unternehmen stieß bei der Herstellung von Pfannenschmieden hauptsächlich auf drei Probleme: Erstens eine niedrige Materialnutzungsrate mit hohen Gratmargen unter traditionellen Prozessen, was zu anhaltend hohen Kosten führte; Zweitens unzureichende interne strukturelle Gleichmäßigkeit, wobei einige Schmiedeteile Mikrorisse oder lose Defekte während der nachfolgenden Verarbeitung freilegen, was die Lebensdauer des Produkts beeinträchtigt; Drittens: schlechte Maßkonsistenz während der Massenproduktion, wobei Abweichungen zwischen äußerem Durchmesser und Dicke zwischen verschiedenen Chargen die Toleranzbereiche überschreiten, was häufige Anpassungen bei der späteren Bearbeitung verursacht. Diese Schmerzpunkte schränken direkt die Kapazitätssteigerungen und Kundenzufriedenheit der Unternehmen ein.
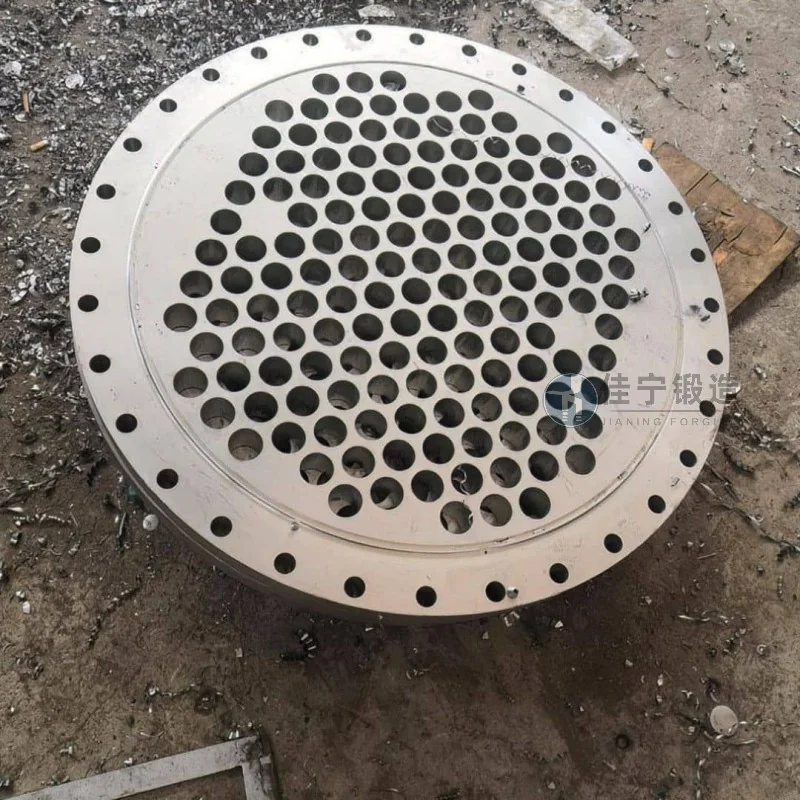
Um diese Probleme zu lösen, hat Jianing Forging eine eigene Lösung für das Schmieden von Scheibenschmieden für das Unternehmen angepasst. Durch die Optimierung des Formhöhlendesigns und der Schmiedeprozessparameter wurde das Nah-Netto-Umformen erreicht, was Materialverschwendung reduziert. Gleichzeitig wird multidirektionale Werkzeugschmiedetechnologie eingesetzt, um die Metallflusslinien entlang der Bauteilkontur angemessen zu verteilen und so die innere mikrostrukturelle Dichte und mechanische Eigenschaften des Schmiedes zu verbessern. In Bezug auf die Maßregelung wird mit Hilfe feiner Formen und eines stabilen Temperaturkontrollsystems die äußere Durchmessertoleranz innerhalb von ±0,3 mm und die Dickentoleranz innerhalb von ±0,15 mm gehalten, was effektiv die Chargenkonsistenz unterstützt. Zusätzlich wird durch die Verkürzung der Anzahl der Heizzyklen und des Stempelschmiedeprozesses der Produktionszyklus für ein einzelnes Stück im Vergleich zu herkömmlichen Methoden um etwa 30 % reduziert, was zu einer verbesserten Gesamteffizienz führt. Diese Lösung wurde in Chargen im Unternehmen angewandt, mit einer stabilen Rendite auf hohem Niveau, und das Kundenfeedback war positiv.

