Shanxi Jianing Forging собрала реальные случаи использования фланцевых колец с ветровой силой, кольцевых шестерёнок, подшипников, роликовых колец и других приземлений кольцев, а также полный ассортимент готовых ковочных изделий для углеродистой стали, нержавеющей стали и легированных колец, предоставляя ориентиры для выбора продукции и нестандартных решений.
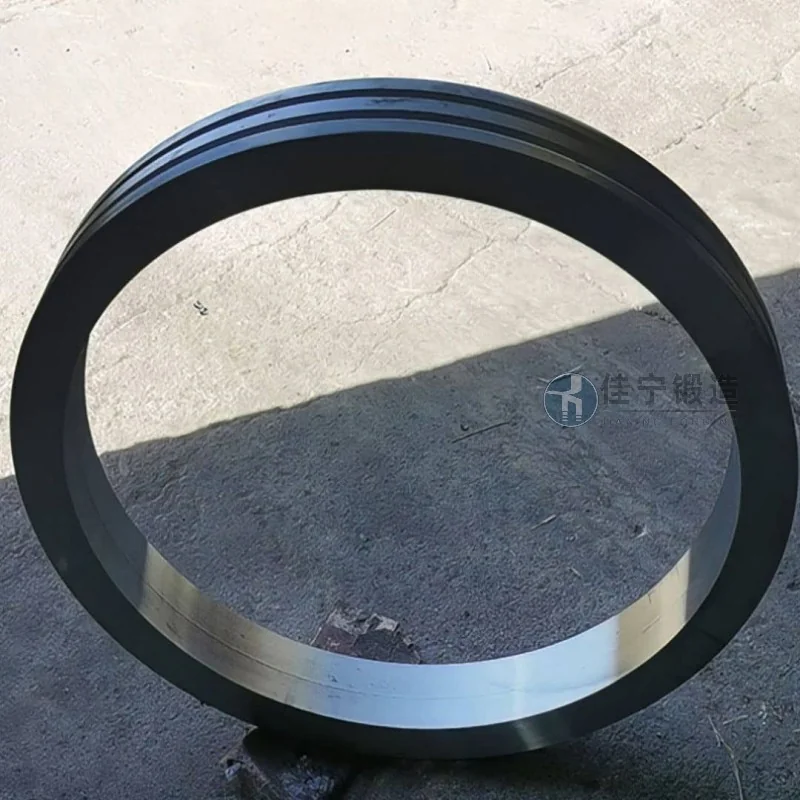
Завод по производству судоходного оборудования в Цзюцзяне, провинция Цзянси, должен был заказать партию высокоточных кольцевых ковок для изготовления фланцев, соединяющих ключей и подшипников, при выполнении партии крупных компонентов судовых систем передачи. Этот заказчик установил строгие требования к размерным допускам, плотности материала и механическим свойствам ковки с жёстким графиком поставок.
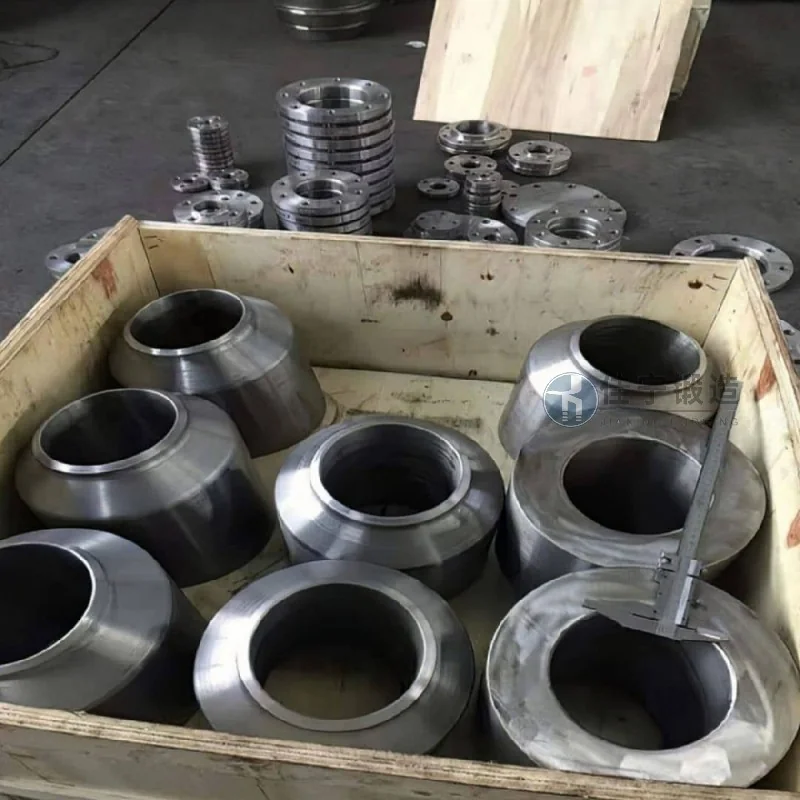
Основные проблемы, с которыми сталкивается этот клиент, включают:
1. Кольцевая ковка должна соответствовать конструкциям с диаметром более 1000 мм и неравномерной толщиной стенок; традиционные процессы открытой ковки испытывают трудности с достижением коаксиальности и округлости внутреннего и внешнего диаметров;
2. Рабочая среда — морской климат, требующая материалов с хорошей коррозионной стойкостью и ударной прочностью при низких температурах, чему обычные ковки не могут соответствовать стандартам;
3. Клиент определил этапы проекта и должен завершить весь процесс от заготовки до готового продукта в течение 45 дней; традиционные процедуры требуют более 60 дней.
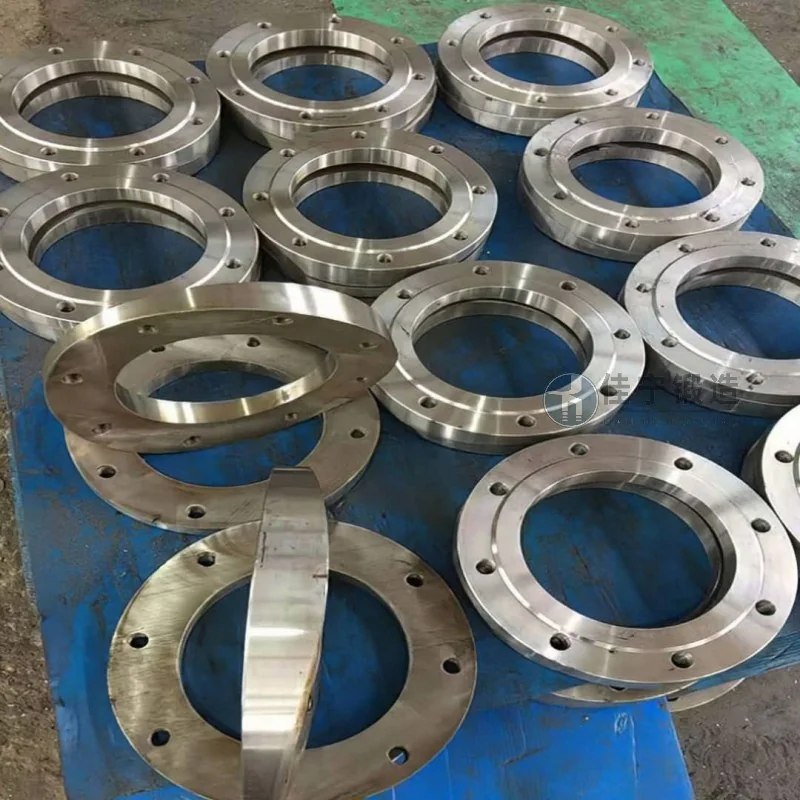
Чтобы решить эти проблемы, Jianing Forgeing предлагает следующие комплексные решения:
Во-первых, для тонкого прокатки используются ЧПУ-кольцевые прокатки, в сочетании со специализированными формами специальной формы, чтобы добиться одноразового формирования кольцевых ковок с допусками по внутреннему и внешнему диаметру, контролируемой в пределах ±2 мм, и ошибками округлости менее 1,5 мм;
Во-вторых, выбирается сталь с закалкой и закалкой 42CrMo4, и благодаря оптимизации процесса термической обработки (закалка + высокотемпературная закалка) твердость ковки становится однородной (HB 260-300), с низкотемпературной ударной силой -20°C ≥ 40J, что соответствует стандартам классификационного общества;
Наконец, благодаря внутренней оптимизации производственного планирования и многопроцессным параллельным операциям, производственный цикл был сокращён до 38 дней, все ковки были доставлены за 7 дней до срока, а скорость сдачи готовой продукции достигла 1. После повторной инспекции заказчиком эта партия ковок прошла приём за один раз, успешно собрана в систему передачи судна и на сегодняшний день работает без каких-либо проблем.

