Shanxi Jianing Forging собрала реальные случаи использования фланцевых колец с ветровой силой, кольцевых шестерёнок, подшипников, роликовых колец и других приземлений кольцев, а также полный ассортимент готовых ковочных изделий для углеродистой стали, нержавеющей стали и легированных колец, предоставляя ориентиры для выбора продукции и нестандартных решений.
В Лючжоу, провинция Гуанси, компания, специализирующаяся на аксессуарах для ветровой энергии, давно сталкивается с проблемой нестабильного качества кольцевых ковок. Кольцевые ковки, закупаемые фабрикой, часто демонстрируют большие отклонения размеров и неровные внутренние структуры при последующей обработке, что приводит к снижению выхода готовой продукции и влияет на циклы поставки. Для улучшения этой ситуации фабрика обратилась к профессиональным поставщикам ковки и в итоге выбрала индивидуальное решение для ковки кольцев, предоставленное компанией Jianing Forging.
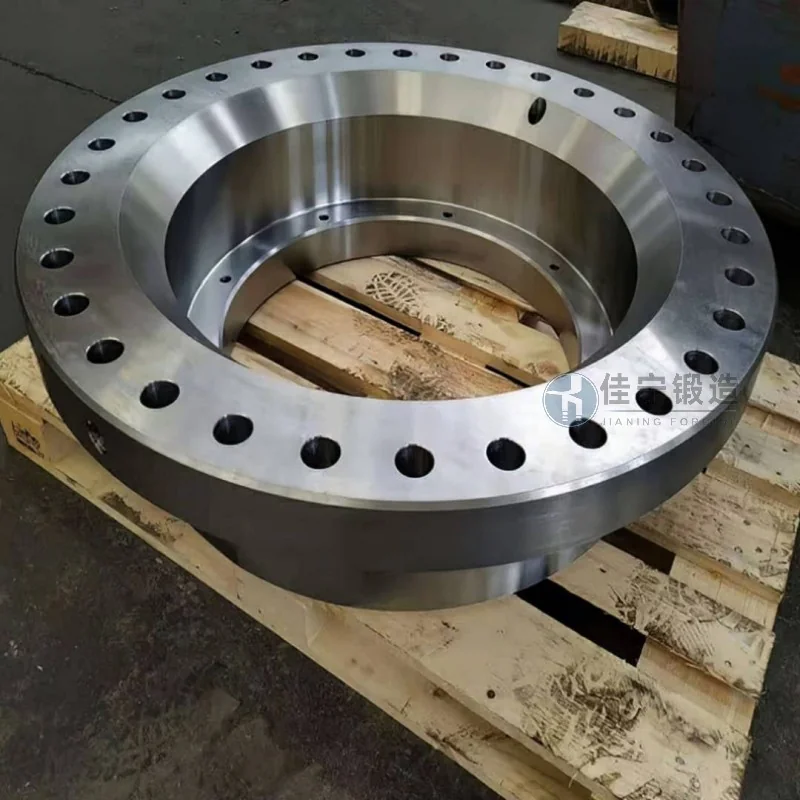
Во время использования кольцевых ковок завод ветровых деталей в основном сталкивался со следующими трудностями: во-первых, низкая согласованность размеров ковок, значительные отклонения между внешними и внутренними диаметрами между партиями, что требовало частых корректировок параметров обработки; Во-вторых, микротрещины или включения внутри материала не только снижают прочность ключевых компонентов, таких как фланцы, но и увеличивают вероятность отказа ультразвукового обнаружения дефектов; В-третьих, циклы поставок нестабильны. Традиционные поставщики испытывают трудности с координацией закупок сырья и термической обработки, из-за чего срочные заказы не могут быть доставлены вовремя. Эти проблемы напрямую увеличивают затраты на переработку завода и влияют на доверие клиентов на следующей линии.
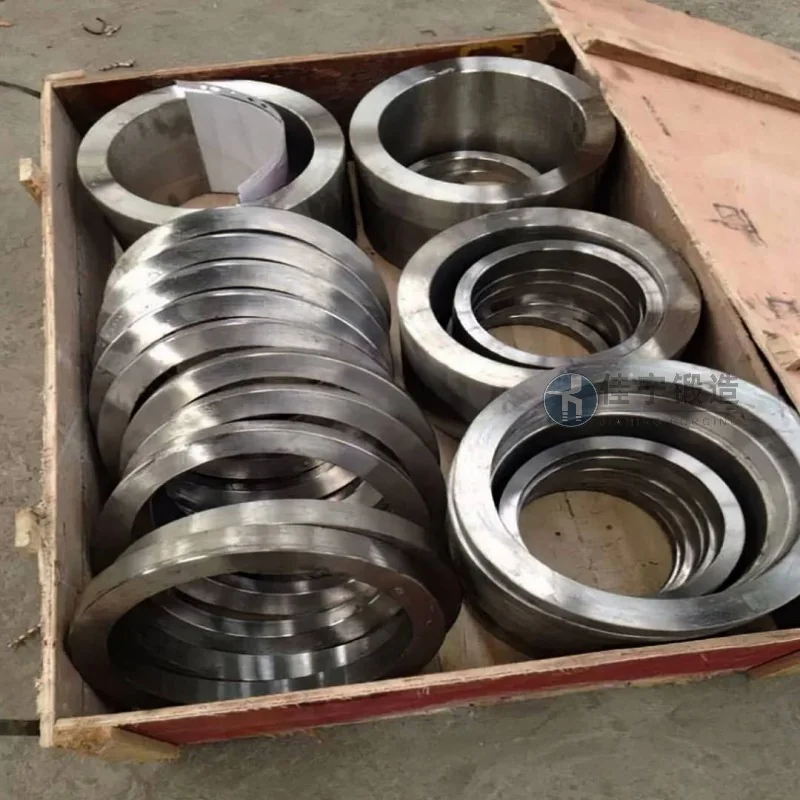
Чтобы решить эти проблемы, Jianing Forgeging предлагает системные решения с трех аспектов: контроль сырья, процессы ковки и термическая обработка. На уровне сырья используются строго отобранные заготовки из легированной стали для стабилизации химического состава, а ультразвуковое тестирование проводится индивидуально для снижения риска дефектов со стороны источника. На стадии ковки применяются многонаправленные и тонкие кольцевые процессы прокатки, чтобы сделать распределение металлических потоков более разумным. В то же время, в сочетании с обработкой станка с помощью ЧПУ, размерная допуск кольцевой ковки контролируется в пределах ±1 миллиметра. Что касается термической обработки, специализированная кривая нормализации + темперирования разработана для устранения внутренних напряжений и очистки зерен, что приводит к равномерной общей твёрдости и повышенной устойчивости к усталости. Кроме того, Jianing Forgeging разработала гибкую систему расписания производства, которая позволяет сократить срок доставки обычных заказов до менее чем 15 дней, а срочные заказы могут быть доставлены за 7 дней, что значительно поддерживает производственные планы завода. После практического применения уровень первого прохода кольцевых ковок на этом заводе по ветровой энергетике вырос с 76% до более чем 95%, уровень переработки металлолома значительно снизился, а общие производственные затраты снизились примерно на 12%.

