Shanxi Jianing Forging kann Schellenschmieden mit großem Druckbehälter aus Kohlenstoffstahl, Edelstahl und legiertem Stahl verarbeiten. Die Station verfügt über eine Fülle realer Fälle von Zylinderschmiede, die die Schmiedefähigkeiten großer Zylinder und die korrosionsbeständigen Ergebnisse von Fertigprodukten vollständig demonstrieren.
Im Bereich der Baumaschinen beeinflusst die Leistung von Zylinderschmieden als zentrale tragende Komponenten direkt die Gesamtstabilität und Lebensdauer der Ausrüstung. Eine bestimmte Baumaschinenfabrik (im Folgenden als "Auftraggeber" bezeichnet) hatte schon lange bei der Massenproduktion Probleme wie große Maßabweichungen in den Laufschmiede, unzureichende innere mikrostrukturelle Dichte und Schwierigkeiten bei der Kontrolle nachfolgender Bearbeitungszulagen, was zu geringer Montageeffizienz und Schwankungen im Endprodukt führte. Es besteht ein dringender Bedarf an einer Schmiedelösung, um die Produktkonsistenz und Zuverlässigkeit zu verbessern.
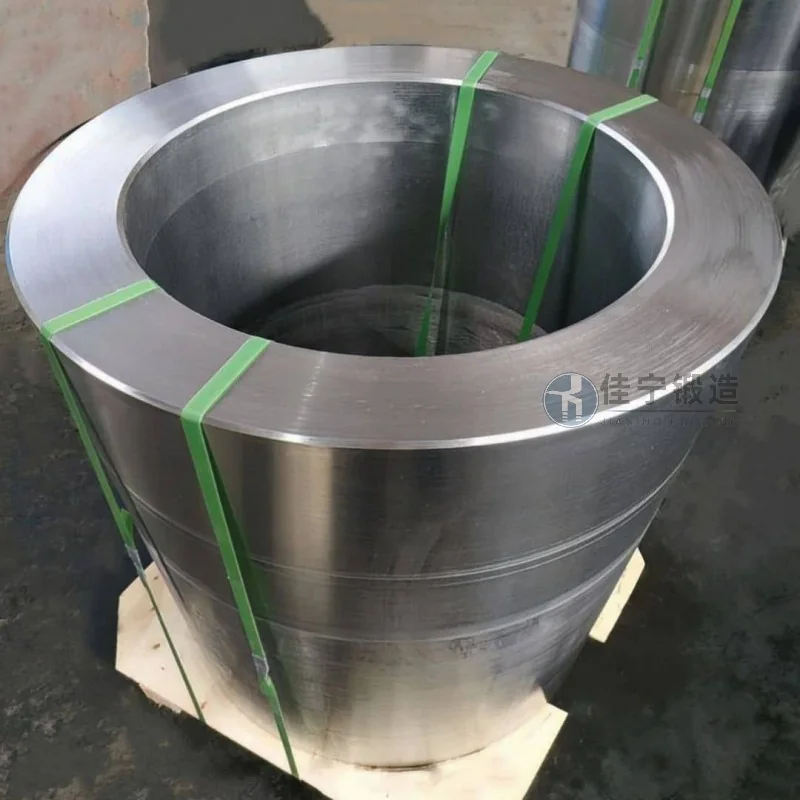
Der ursprüngliche Laufschmiedeprozess des Kunden hatte mehrere Schwächen: Einerseits führte unzureichende Präzision bei der Schmiedetemperatur und Verformungskontrolle zu ungleichmäßiger Korngröße und erheblichen Unterschieden in der Härteverteilung nach Wärmebehandlung; Andererseits führen grobe Formkonstruktion und Verschleißmanagement zu übermäßiger Rundung und Geradeausheit der Schmiedeteile, was mehr als 5 mm Bearbeitungszuschlag auf einer Seite erfordert, was nicht nur die Materialkosten erhöht, sondern auch den Bearbeitungszyklus verlängert. Darüber hinaus sind herkömmliche Inspektionsmethoden schwierig, um interne Fehler schnell zu überprüfen, und einige Schmiedeteile zeigen nach der Montage frühe Ermüdungsrisse, was den Ruf der Kundenausrüstung beeinträchtigt.
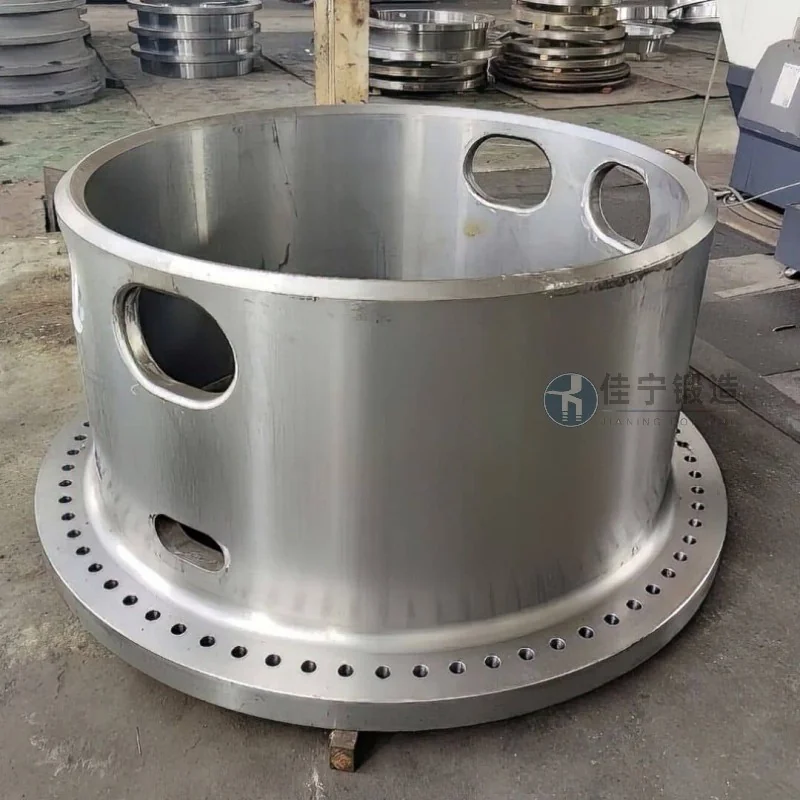
Um diese Problempunkte zu lösen, hat Jianing Forging maßgeschneiderte zylindrische Schmiedelösungen für Kunden entwickelt. Durch die Einführung der multidirektionalen Schmiedetechnologie werden die Blockheizkurve und der Verformungsweg optimiert, sodass die Metallströmungsleitungen kontinuierlich entlang des Zylinderumfangs verteilt werden und so die isotropen Eigenschaften des Schmiedewerks verbessert werden. In Kombination mit hochpräzisen kombinierten Werkzeugen und einem Online-Maßüberwachungssystem wird die Rundheitstoleranz der Zylinderschmiedeteile innerhalb von 0,3 mm geregelt, wobei die einseitige Bearbeitung auf 2 mm komprimiert wird, wodurch die nachfolgenden Verarbeitungskosten reduziert werden. Gleichzeitig wurden ultraschallbasierte Fehlererkennung und Härtesortier-Verknüpfungsverfahren eingeführt, die jeder Werksschmiedekonstruktion helfen, frei von internen Defekten wie Rissen und Porosität zu bleiben, wobei die Härteschwankungen innerhalb ±5 HB kontrolliert werden. Nach der Massenlieferung berichteten Kunden, dass die First-Pass-Bestehensquote für Produkte auf über 98 % gestiegen ist, die Montageeffizienz um etwa 20 % verbessert wurde und die Ausrüstung ihren fehlerfreien Betriebszyklus verlängerte.

