Shanxi Jianing Forging kann Schellenschmieden mit großem Druckbehälter aus Kohlenstoffstahl, Edelstahl und legiertem Stahl verarbeiten. Die Station verfügt über eine Fülle realer Fälle von Zylinderschmiede, die die Schmiedefähigkeiten großer Zylinder und die korrosionsbeständigen Ergebnisse von Fertigprodukten vollständig demonstrieren.
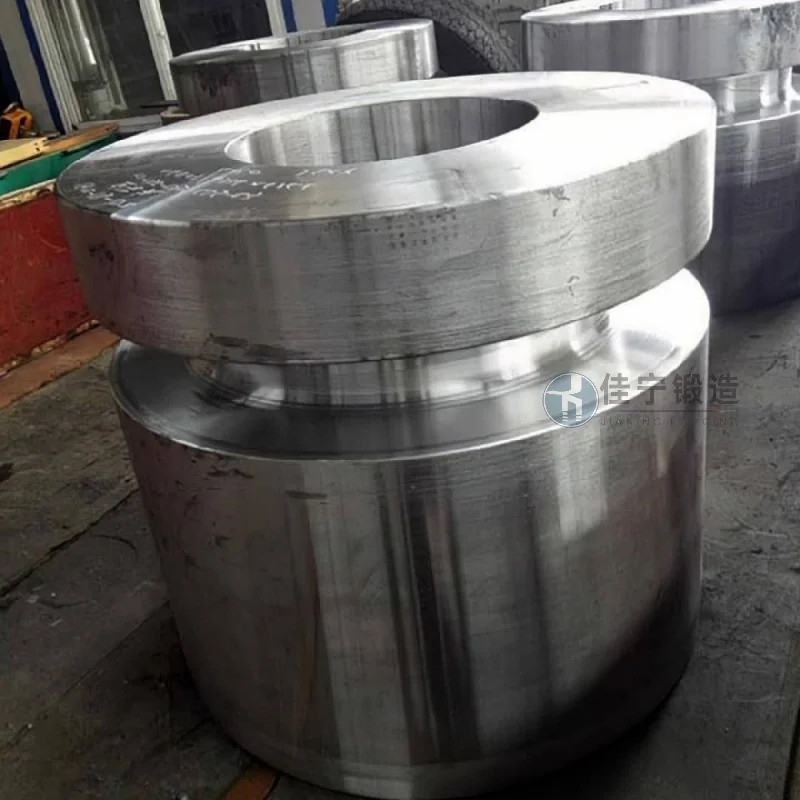
Eine chemische Maschinenfabrik in Chifeng, Innere Mongolei, stellte strenge Anforderungen an die innere Mikrostrukturdichte, mechanische Stabilität und Maßgenauigkeit bei der Beschaffung von Druckbehälterschalenschmuden. Diese Charge von Zylinderschmiedestücken dient als zentrales drucktragendes Bauteil chemischer Reaktionseinheiten und erfordert einen langfristigen Betrieb in Umgebungen mit hohen Temperaturen, hohem Druck und korrosivem Medium. Jeder kleinere Defekt kann Sicherheitsrisiken verursachen.
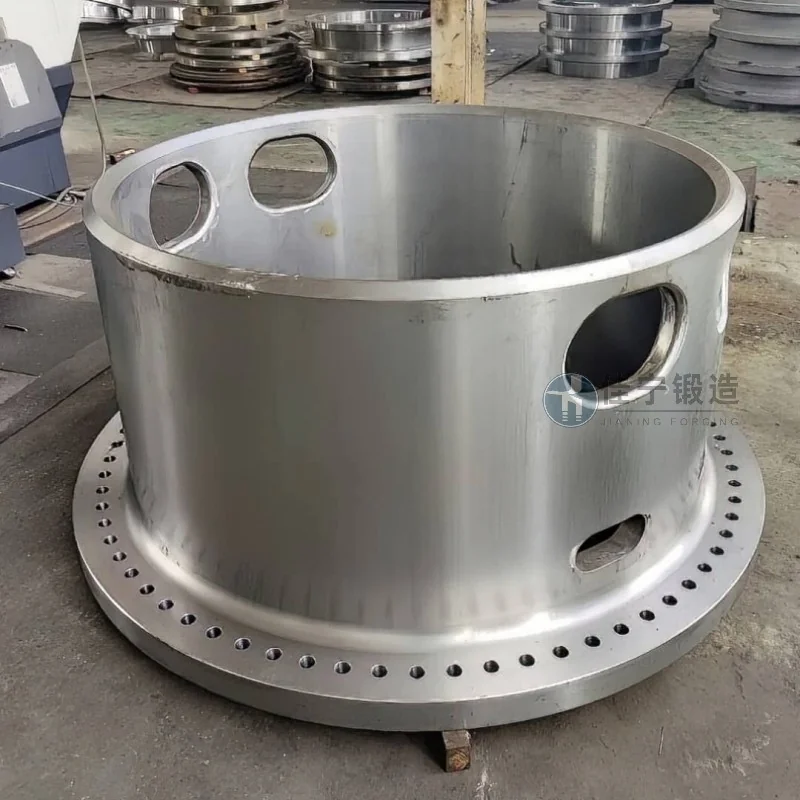
Während des ersten Testproduktionsprozesses stießen die Kunden auf folgende Probleme: Konventionelle Schmiedeverfahren hatten Schwierigkeiten, zentrale Lockerheit und Trennung der Stahlbarren zu beseitigen, was zu einer niedrigen Ultraschallfehlererkennung bei Schmiedestücken führte; Eine unsachgemäße Steuerung der Wärmebehandlungsparameter nach dem Schmieden führt zu einer ungleichmäßigen Härteverteilung im Zylinderkörper und einer erheblichen anschließenden Verformung; Gleichzeitig sind die Lieferzeiten eng und erfordern eine strenge Kontrolle der Produktionszyklen.
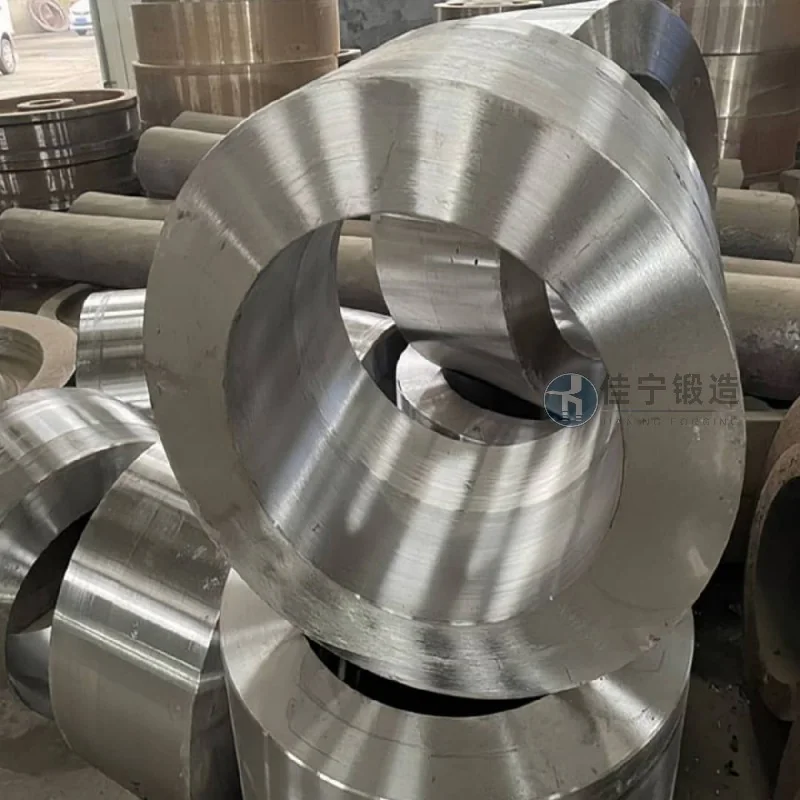
Um diese Schmerzpunkte zu beheben, hat Jianing Forging besondere Ansätze in drei Bereichen durchgeführt: Rohstoffkontrolle, Optimierung des Schmiedeprozesses und Anpassung der Wärmebehandlungsparameter. Hochwertige, mit Vakuumentgasung behandelte legierte Stahlbarren, kombiniert mit multidirektionaler Schmiedetechnologie, brechen die Gussstruktur effektiv ab und veredeln die Körner. Durch den Einsatz von Computersimulationen bei der Entwicklung von Schmiedeverhältnissen ist die Verteilung der Schmiedeteile gut mit dem Spannungsfeld abgestimmt. Die Wärmebehandlungsphase verwendet segmentierte, temperaturgesteuerte Normierungs- und Anlassverfahren, die dazu beitragen, die Gesamthärte des Zylinders im vom Kunden geforderten HB-Bereich von 200–250 zu halten, wobei der Querschnittshärteunterschied von weniger als 20 HB liegt. Die endgültig gelieferten Rohrschmiedeteile erreichten eine fehlerhafte Erkennungsrate von 1, wobei mechanische Eigenschaften die Kundenstandards weit überstiegen, etwa 15 % des anschließenden Verarbeitungs- und Montagezyklus für chemische Maschinenfabriken einsparten und hohe Anerkennung bei den Kunden erhielten.

