Shanxi Jianing Forging verwendet ausgereifte Präzisionsschmiedeverfahren, die in der Lage sind, Zahnräder, Ventilkörper, Schwingarme für Automobile, Kolbenstangen und Impeller-Schmiedeformen herzustellen. Sie bietet eine hohe Maßgenauigkeit und kann aus Kohlenstoffstahl, Edelstahl und legiertem Stahl verarbeitet werden, um den Anforderungen mehrerer Branchen gerecht zu werden.
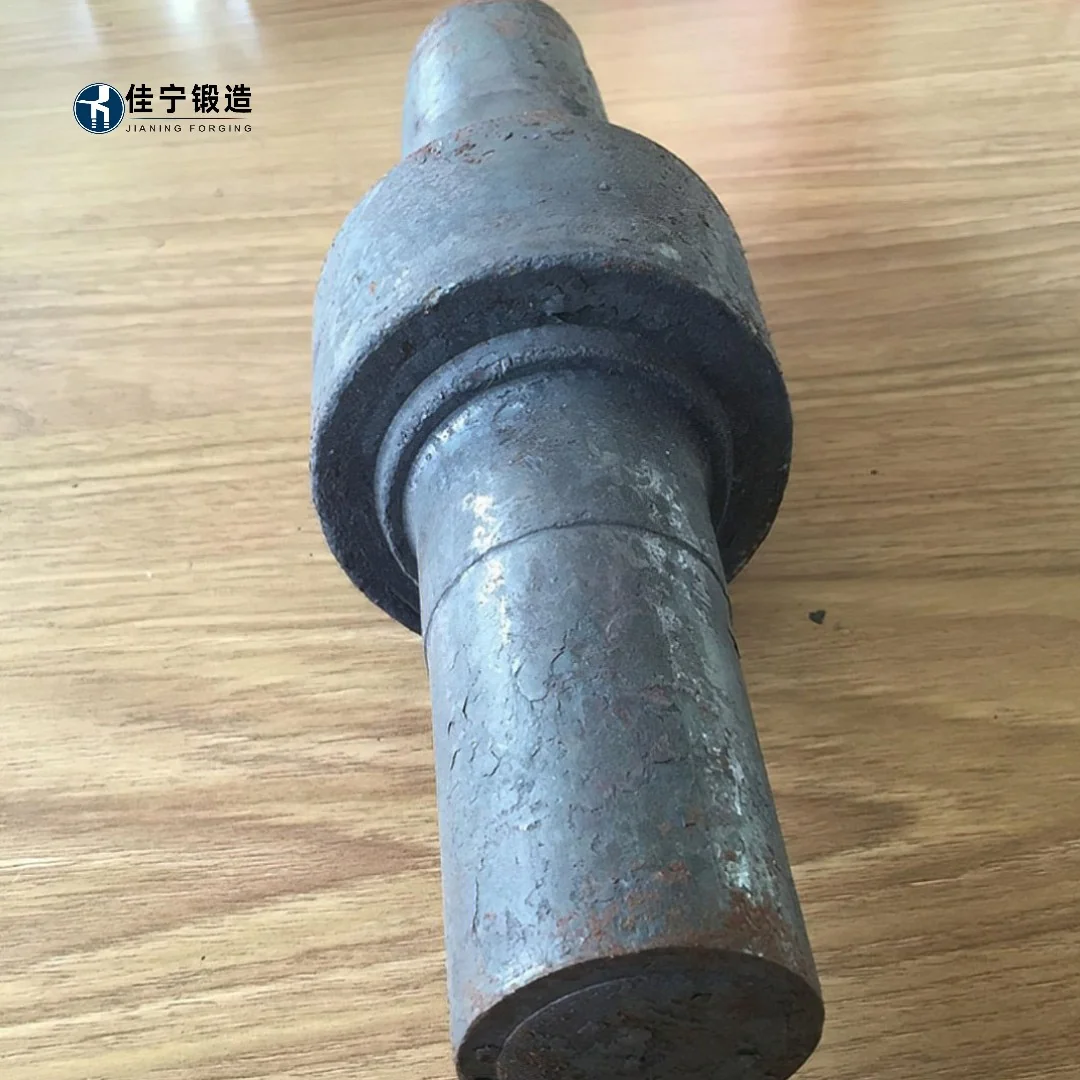
Suchen Sie eine Zwischenwellen-Stanzschmiede, die hohe Drehmomentlasten aushält und gleichzeitig kontinuierlich betrieben wird? Viele ähnliche Produkte auf dem Markt sind anfällig für Ermüdungsbruch, Abweichungen der Dimensionen oder ungleichmäßige Wärmebehandlung unter langanhaltenden Hochlastbedingungen, was zu Ausfallzeiten der Geräte und steigenden Wartungskosten führt. Die Zwischenwellen-Schmiedeformen von Caring Forging optimieren die Materialauswahl und die Schmiedeprozesse von der Quelle
Suchen Sie eine Zwischenwellen-Stanzschmiede, die hohe Drehmomentlasten aushält und gleichzeitig kontinuierlich betrieben wird? Viele ähnliche Produkte auf dem Markt sind anfällig für Ermüdungsbruch, Abweichungen der Dimensionen oder ungleichmäßige Wärmebehandlung unter langanhaltenden Hochlastbedingungen, was zu Ausfallzeiten der Geräte und steigenden Wartungskosten führt. Die Zwischenwellen-Schmiedeformen von Caring Forging optimieren die Materialauswahl und die Schmiedeprozesse von der Quelle aus, verbessern die Ermüdungsdauer und die Maßgenauigkeit und helfen dem Getriebesystem, kontinuierlich und effizient zu arbeiten.
Das Zwischenwellen-Schmieden ist ein zentrales tragendes Bauteil im Getriebesystem. Es wird mit Feinschmiedetechnik geformt, was zu einer dichten Gesamtstruktur und einer rationalen Stromlinienverteilung führt, was die Drehfestigkeit und den Verschleißwiderstand verbessert. Caring Forging kontrolliert jede Phase streng von der Rohstoffinspektion bis zur Lieferung fertiger Produkte und hilft dabei, dass Teile höhere Festigkeits- und hochpräzise Nutzungsanforderungen erfüllen – weithin anwendbar für Getriebewellenszenarien wie Baumaschinen, Nutzfahrzeuge und landwirtschaftliche Maschinen.
Feinwerkzeugschmiede: Das Formdesign optimiert den Metallfluss, reduziert die Schnittzumessung, verbessert die Materialnutzung und trägt zur gleichmäßigen Innenstruktur bei.
Hohe Ermüdungsdauer: Durch angemessene Schmiedeverhältnisse sowie Wärmebehandlungsabschrecken und Anlassen wird die Spannungskonzentration reduziert, wodurch die Lebensdauer des Produkts bei wechselnden Lasten verlängert wird.
Maßstabilität und Steuerbarkeit: Vollständige Prozessmaßinspektion und Formwartung ermöglichen eine hochpräzise Toleranzregelung, um die Anforderungen an die Austauschbarkeit der Montage zu erfüllen.
Flexible Materialkompatibilität: Verschiedene legierte Strukturstähle wie 20CrMnTi, 40Cr und 42CrMo können je nach Arbeitsbedingungen des Kunden ausgewählt werden, um unterschiedliche Last- und Geschwindigkeitsanforderungen zu erfüllen.
Zwischenwellen-Schmiedeformen sind maßgeschneiderte Produkte, und der tatsächliche Preis muss umfassend berechnet werden, basierend auf spezifischen Zeichnungen, Materialien, Spezifikationen, Chargengrößen und Anforderungen an die Wärmebehandlung. Wir bieten kostenlose technische Bewertungen und vorläufige Angebote an. Bitte kontaktieren Sie Carrian Forging für maßgeschneiderte Lösungen.
Jianing Forging bietet umfassende Dienstleistungen an, von technischer Beratung vor dem Verkauf, der Formanpassung bis hin zur Nachsorge nach dem Verkauf. Verpflichtung, die Produktion strikt nach technischen Vereinbarungen und Standards zu organisieren, um qualifizierte Produkte zu liefern; Für Großbestellungen können Materialberichte von Drittanbietern und Maßprüfberichte bereitgestellt werden; Nicht-standardisierte Anforderungen unterstützen schnelles Prototyping und verkürzen die Entwicklungszyklen.
| Parameterelemente | Spezifikationsbereich |
|---|---|
| Durchmesserbereich | Φ30 mm ~ Φ200 mm |
| Längenbereich | 150 mm ~ 1200 mm |
| Gemeinsame Materialien | 20CrMnTi、40Cr、42CrMo、40MnB |
| Härteanforderungen | Das Abschrecken und Anlassen kann nach Zeichnungen nach HRC 24~36 oder das Vergasen und Abschrecken nach HRC 58~62 erfolgen |

