Shanxi Jianing Forging може обробляти ковки великих діаметрів для корпусів під тиском, виготовлені з вуглецевої сталі, нержавіючої сталі та легованої сталі. Станція має безліч реальних випадків кування циліндрів, що повністю демонструє можливості великих циліндрів та корозійну стійкість готової продукції.
У суднобудуванні якість ключових компонентів безпосередньо впливає на безпеку та експлуатаційну ефективність усього судна. Завод з виробництва запчастин для суден у Тунхуа, Цзілінь, замовив компанії Jianing Forgeing виготовити партію високоякісних циліндрових ковок для покращення продуктивності основних компонентів у своїй енергетичній системі. У цій співпраці Jianing Forgeging успішно постачала вироби, що відповідали технічним вимогам, завдяки зрілим процесам кування та суворому контролю якості, здобувши визнання клієнтів.
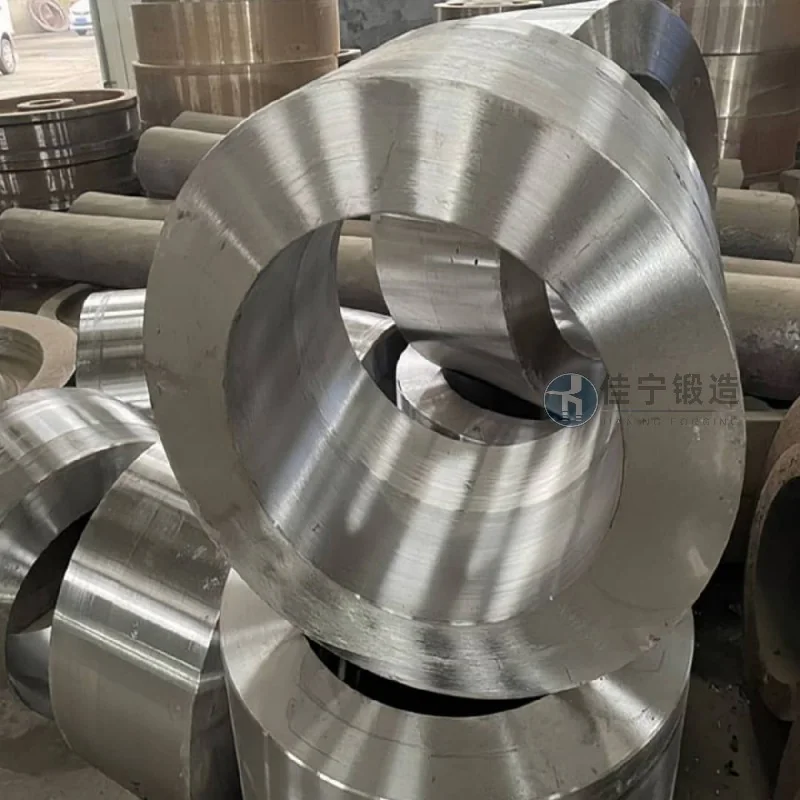
Основні проблеми, які раніше використовувалися на цьому заводі запчастин суден, включають кування циліндрів: По-перше, внутрішня мікроструктурна щільність ковок недостатня, що призводить до мікротріщин після подальшої обробки та високого рівня утилізації; По-друге, погана послідовність розмірів, великі коливання партій і допусків, що впливає на ефективність складання; По-третє, механічні властивості матеріалів нестабільні, особливо складність відповідності стандартам проєктування як ударної міцності, так і межі плинності. Крім того, цикл доставки оригінального постачальника був довгим, що унеможливлювало відповідність виробничому графіку клієнта, що створювало тиск на загальний графік проєкту.
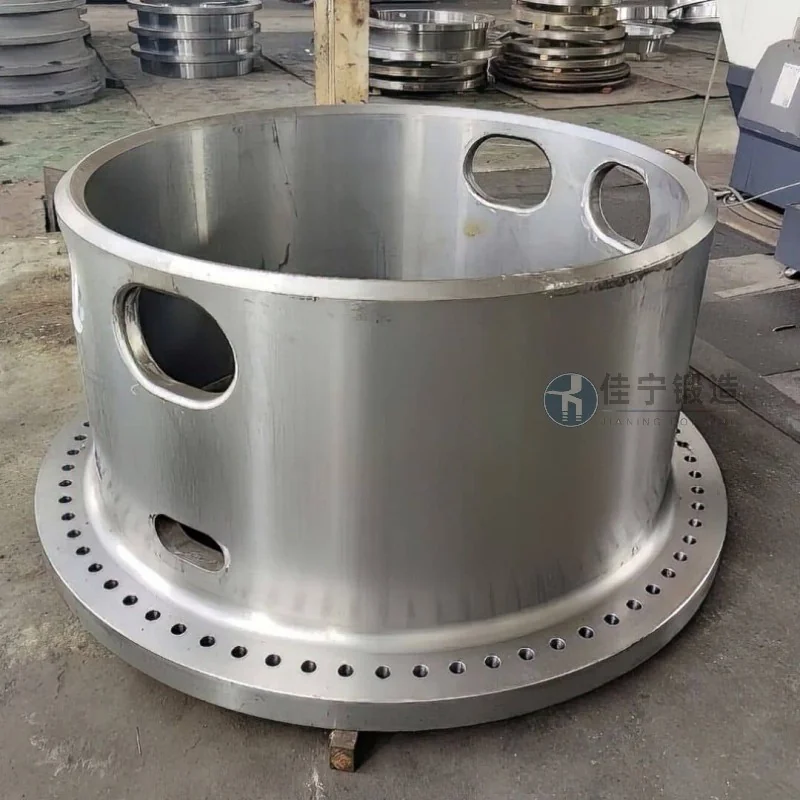
Щоб вирішити ці проблеми, Jianing Forgeing пропонує індивідуальні рішення:
1. Багатонаправлений процес ковки: Завдяки розумному проєктуванню співвідношення ковки та шляхів деформації внутрішня розпливчаність ефективно усувається, покращуючи густину та ізотропію кування.
2. Термічна обробка з точним контролем температури: використовує сегментовані системи нагрівання та інтелектуальні системи контролю температури для забезпечення рівномірної трансформації тканин, балансуючи межу плинності та ударну міцність.
3. Вимірювання розмірів у повному процесі: Вимірювання координат проводиться на кожному етапі післякованої обробки, грубої обробки та оздоблення, суворо контролюючи ключові параметри, такі як діаметр, товщина стінки та коаксіальність.
4. Механізм швидкого реагування: Використовуючи переваги гнучкого графіка та підготовки матеріалів, цикли доставки скорочуються на 30%, підтримуючи виробничі етапи клієнтів.

