Shanxi Jianing Forging สามารถแปรรูปเปลือกถังแรงดันขนาดใหญ่ที่ทําจากเหล็กกล้าคาร์บอน สแตนเลส และเหล็กอัลลอย สถานีมีกรณีจริงจํานวนมากของการตีขึ้นรูปกระบอกสูบ ซึ่งแสดงให้เห็นถึงความสามารถในการตีขึ้นรูปของกระบอกสูบขนาดใหญ่และผลลัพธ์ที่ทนต่อการกัดกร่อนของผลิตภัณฑ์สําเร็จรูปได้อย่างครบถ้วน
ในด้านเครื่องจักรก่อสร้าง ประสิทธิภาพของการตีขึ้นรูปทรงกระบอก ซึ่งเป็นส่วนประกอบรับน้ําหนักหลัก มีผลโดยตรงต่อความมั่นคงโดยรวมและอายุการใช้งานของอุปกรณ์ โรงงานเครื่องจักรก่อสร้างแห่งหนึ่ง (ต่อไปนี้เรียกว่า "ลูกค้า") เผชิญกับปัญหาในการผลิตจํานวนมากมานาน เช่น การเบี่ยงเบนของขนาดมากในชิ้นส่วนตีขึ้นรูปบาร์เรล ความหนาแน่นโครงสร้างจุลภาคภายในไม่เพียงพอ และความยากลําบากในการควบคุมค่าการกลึงในภายหลัง ส่งผลให้ประสิทธิภาพการประกอบต่ําและผลผลิตสินค้าสําเร็จรูปมีความผันผวน มีความจําเป็นเร่งด่วนในการหาวิธีตีขึ้นรูปเพื่อปรับปรุงความสม่ําเสมอและความน่าเชื่อถือของผลิตภัณฑ์
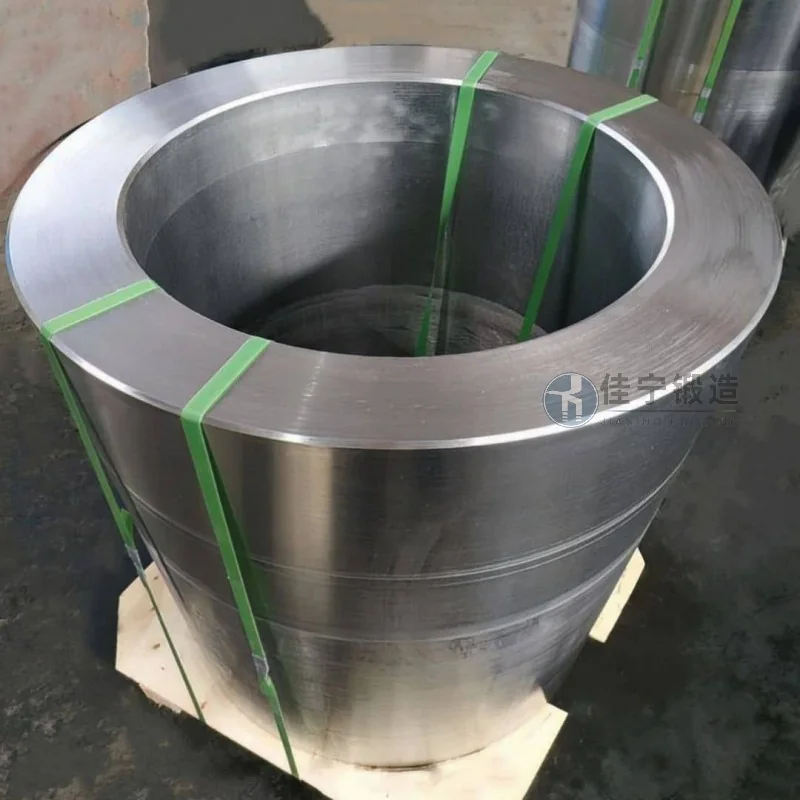
กระบวนการผลิตบาร์เรลฟอร์จเดิมของลูกค้ามีข้อบกพร่องหลายประการ: ด้านหนึ่ง ความแม่นยําในการควบคุมอุณหภูมิและการเสียรูปไม่เพียงพอ ส่งผลให้ขนาดเม็ดไม่เท่ากันและการกระจายความแข็งหลังการอบความร้อนแตกต่างกันอย่างมีนัยสําคัญ; ในทางกลับกัน การออกแบบแม่พิมพ์หยาบและการจัดการการสึกหรอทําให้การตีขึ้นรูปมีความกลมและตรงเกินไป ต้องใช้พื้นที่กลึงมากกว่า 5 มม. ด้านหนึ่ง ซึ่งไม่เพียงแต่เพิ่มต้นทุนวัสดุ แต่ยังยืดระยะเวลาการกลึงอีกด้วย นอกจากนี้ วิธีการตรวจสอบแบบดั้งเดิมยังยากต่อการตรวจสอบข้อบกพร่องภายในอย่างรวดเร็ว และบางการตีขึ้นรูปแสดงรอยร้าวจากความล้าหลังการประกอบก่อนเวลา ซึ่งส่งผลต่อชื่อเสียงของอุปกรณ์ลูกค้า
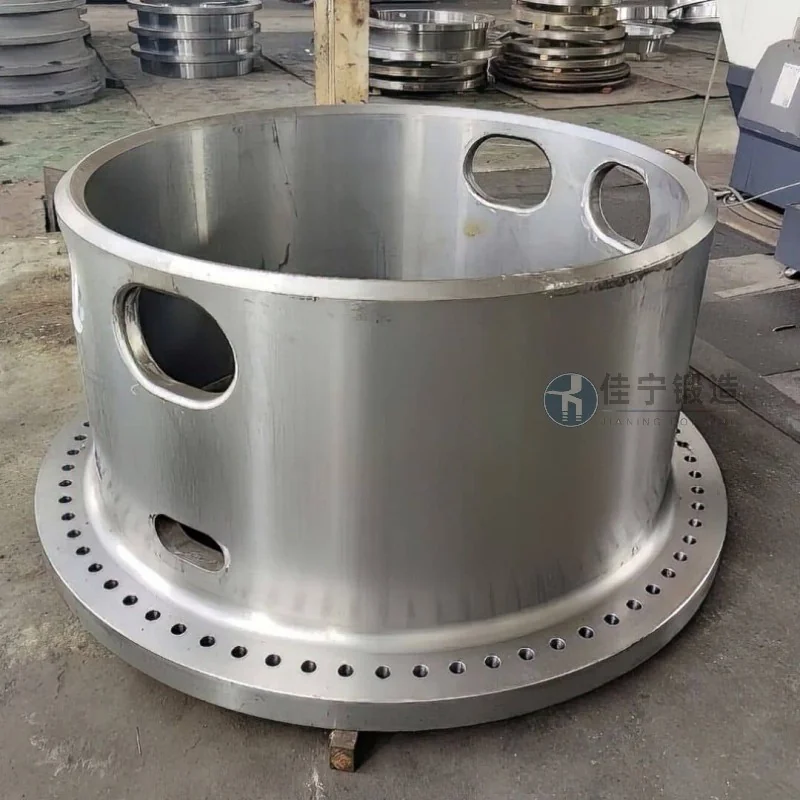
เพื่อแก้ไขปัญหาเหล่านี้ Jianing Forging ได้ปรับแต่งโซลูชันการตีขึ้นรูปทรงกระบอกแบบเต็มรูปแบบสําหรับลูกค้า ด้วยการนําเทคโนโลยีการตีขึ้นรูปหลายทิศทางมาใช้ เส้นโค้งการให้ความร้อนของบิลเล็ตและเส้นทางการเปลี่ยนรูปจึงถูกปรับให้เหมาะสม ทําให้เส้นไหลของโลหะสามารถกระจายตัวอย่างต่อเนื่องตามเส้นรอบวงของกระบอกสูบ ส่งผลให้คุณสมบัติไอโซโทรปิกของการตีขึ้นรูปดีขึ้น เมื่อผสานกับแม่พิมพ์ผสมที่มีความแม่นยําสูงและระบบตรวจสอบขนาดออนไลน์ ความคลาดเคลื่อนของความกลมของชิ้นส่วนตีขึ้นรูปกระบอกสูบถูกควบคุมให้อยู่ใน 0.3 มม. โดยมีค่าการกลึงด้านเดียวถูกบีบให้เหลือ 2 มม. ช่วยลดต้นทุนการผลิตในภายหลัง ในเวลาเดียวกัน ได้มีการนํากระบวนการตรวจจับข้อบกพร่องด้วยคลื่นเสียงความถี่สูงและกระบวนการเชื่อมโยงคัดแยกความแข็งมาใช้ ช่วยให้แต่ละโรงงานตีขึ้นรูปปราศจากข้อบกพร่องภายใน เช่น รอยแตกร้าวและความพรุน โดยควบคุมความผันผวนของความแข็งได้ภายใน ±5 HB หลังจากส่งมอบจํานวนมาก ลูกค้ารายงานว่าอัตราการผ่านรอบแรกของผลิตภัณฑ์เพิ่มขึ้นเป็นมากกว่า 98% ประสิทธิภาพการประกอบดีขึ้นประมาณ 20% และอุปกรณ์ได้ขยายวงจรการทํางานที่ไร้ปัญหา

