Shanxi Jianing Forging zgromadziła rzeczywiste przypadki pierścieni kołnierzy wiatrowych, zębat, łożysk, pierścieni rolkowych i innych podestów pierścieniowych, wraz z pełną gamą gotowych wyrobów kuźniczych dla stali węglowej, stali nierdzewnej i pierścieni stopowych, dostarczając odniesienia do wyboru produktów i niestandardowych rozwiązań.
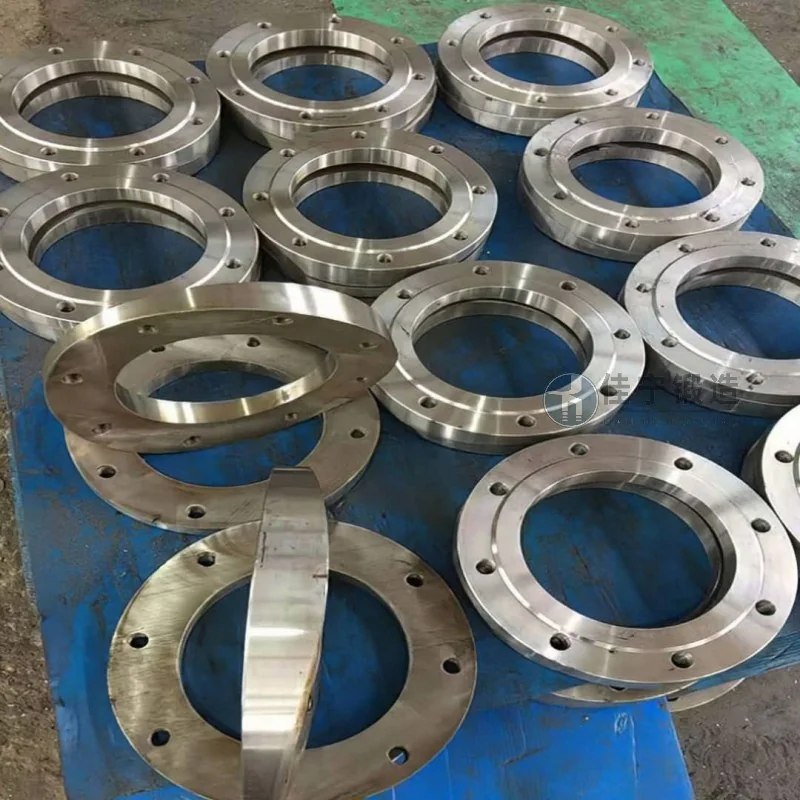
Fabryka sprzętu hydraulicznego w Changsha, w stanie Hunan, wyznaczyła wysokie wymagania dotyczące dokładności wymiarowej, wewnętrznej jednolitości konstrukcyjnej oraz wykończenia powierzchni pierścieniowych odkuł podczas produkcji kluczowych komponentów do dużych cylindrów hydraulicznych. Fabryka początkowo stosowała tradycyjne procesy odlewnicze, ale odlewy często miały wady takie jak porowatość i segregacja, co skutkowało dużymi dodatkami obróbki i wysokim wskaźnikiem złomowania, co wpływało na czas realizacji projektów.
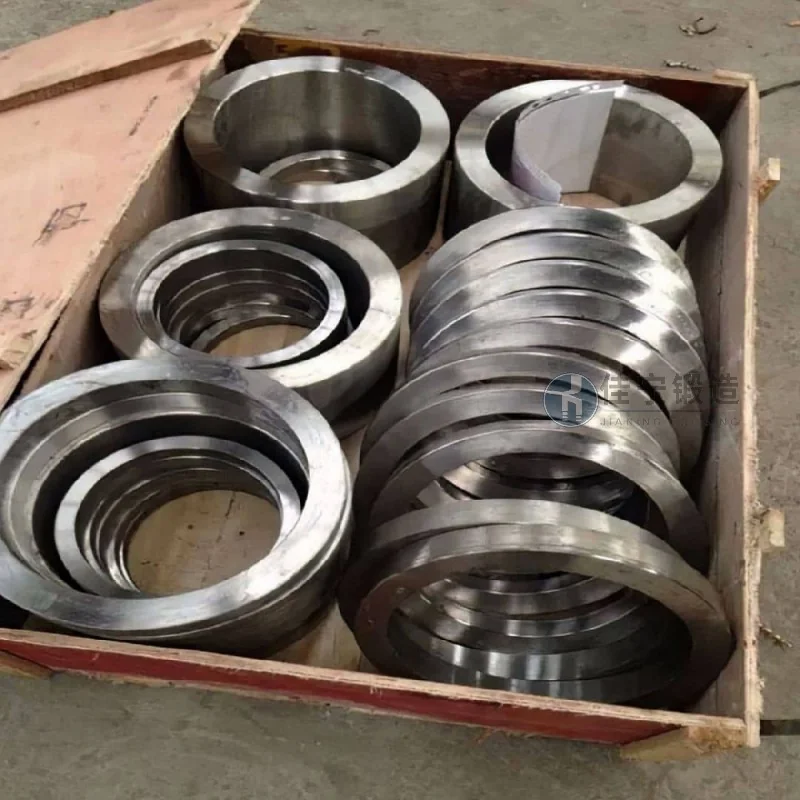
Klient napotkał trzy główne problemy: po pierwsze, koncentryczność średnicy wewnętrznej i zewnętrznej odkuwanych elementów pierścieniowych była trudna do kontroli z dokładnością do 0,5 mm, co skutkowało przedłużającymi się procesami toczenia; po drugie, wewnętrzne ziarna odkuwań były grube i nie spełniały wymagań wytrzymałości cylindrów hydraulicznych w warunkach wysokiego ciśnienia; po trzecie, cykl dostawy pierwotnego dostawcy był niestabilny, często opóźniając postępy montażu z powodu przeróbek obróbki.
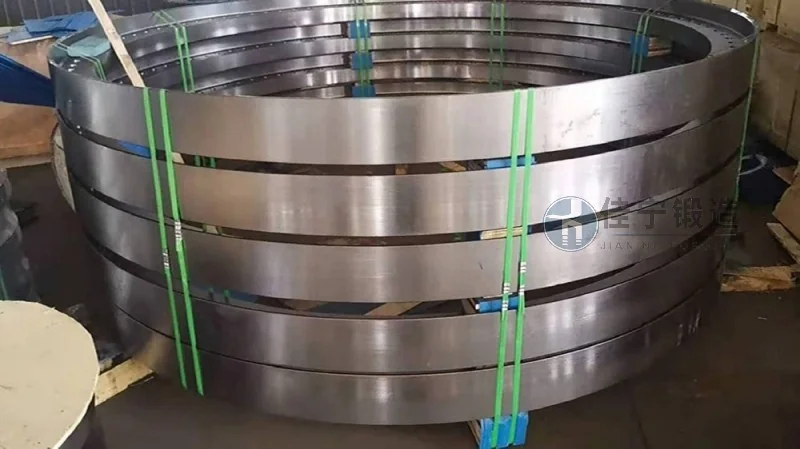
Aby rozwiązać te problemy, oferujemy spersonalizowane rozwiązania do kucia pierścieni. Najpierw stosuje się proces walcowania pierścieniowego z drobnymi pierścieniami, z wieloma kolejnymi walcowaniami, które równomiernie rozkładają metalowe linie opływu wzdłuż obwodu, skutecznie eliminując defekty mikrostruktury odlewu, a koncentryczność gotowego produktu pozostaje stabilna w zakresie 0,3 mm. Po drugie, parametry temperatury kucia i szybkości odkształceń zostały zoptymalizowane tak, aby osiągnąć rozmiar ziaren powyżej stopnia 7, co poprawia odporność materiału na zmęczenie. Na koniec wprowadzono pełny system monitorowania jakości procesu od cięcia i podgrzewania aż do gotowych produktów, skracając cykl dostaw pojedynczego kawałka do 15 dni i zobowiązując się do inspekcji jednowymiarowej, co zmniejszyło koszty obróbki i straty czasu klienta.

