Shanxi Jianing Forging obejmuje rzeczywiste przypadki inżynieryjne z blachami rur, kołnierzami i różnymi okrągłymi kuwkami tarczowymi. Gotowe produkty z blach węglowych i stalowych tarcz są wyraźnie fotografowane, co bezpośrednio odzwierciedla precyzję obróbki oraz skuteczność kompatybilności rurociągów.
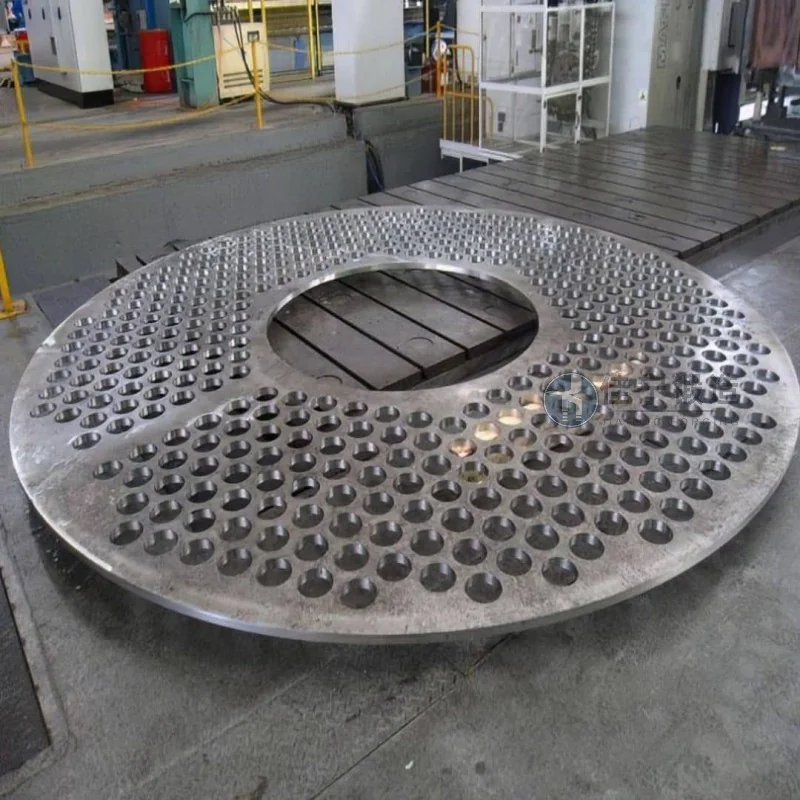
Fabryka maszyn okrętowych w Laiwu, Shandong, od dawna boryka się z problemami takimi jak duże limity przetwórstwa, niskie zużycie materiałów oraz wahania wydajności gotowych produktów podczas produkcji odkuwanych płyt na pokładzie. Jianing Forging dostarczał specjalistyczne rozwiązania dla tej partii kuźni tarczowych, od wyboru surowca po projektowanie procesów kuźniczych, pomagając osiągnąć stabilną produkcję masową.
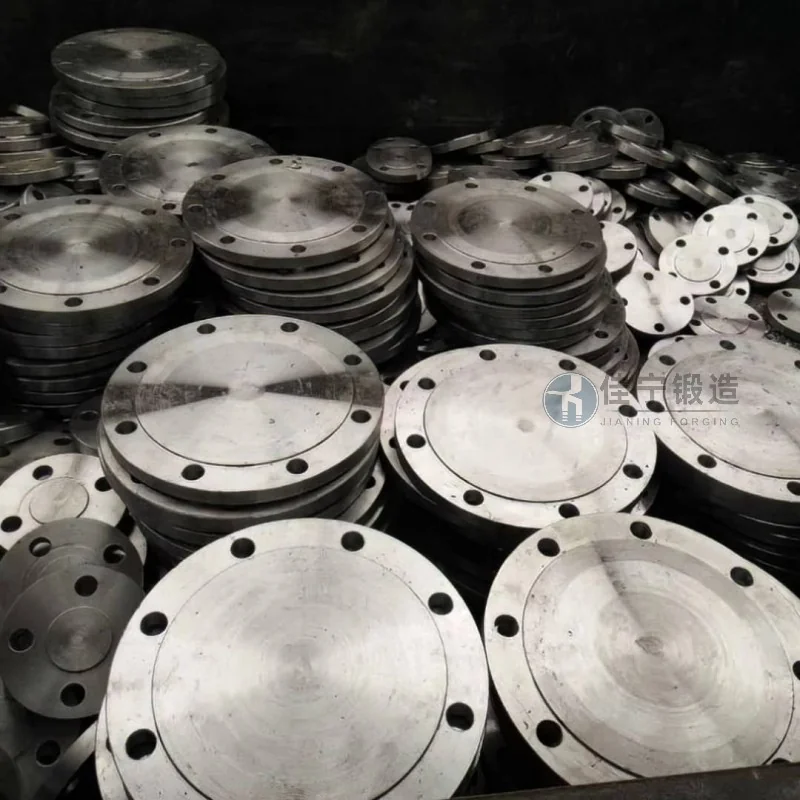
Fabryka maszyn okrętowych wcześniej stosowała kucia tarczowe, z następującymi trudnościami: Po pierwsze, niewystarczająca wewnętrzna mikrostrukturalna gęstość odkuł powodowała miejscowe pęknięcia podczas późniejszej obróbki; Po drugie, słaba spójność wymiarowa, wymagająca rozległych napraw na partię i wydłużająca się dostawa; Po trzecie, koszty materiałów pozostają wysokie, zwłaszcza dla stosunkowo wytrzymałych stali stopowych, których wskaźniki strat przekraczają oczekiwania. Te problemy bezpośrednio wpływają na efektywność montażu i żywotność kluczowych komponentów morskich.
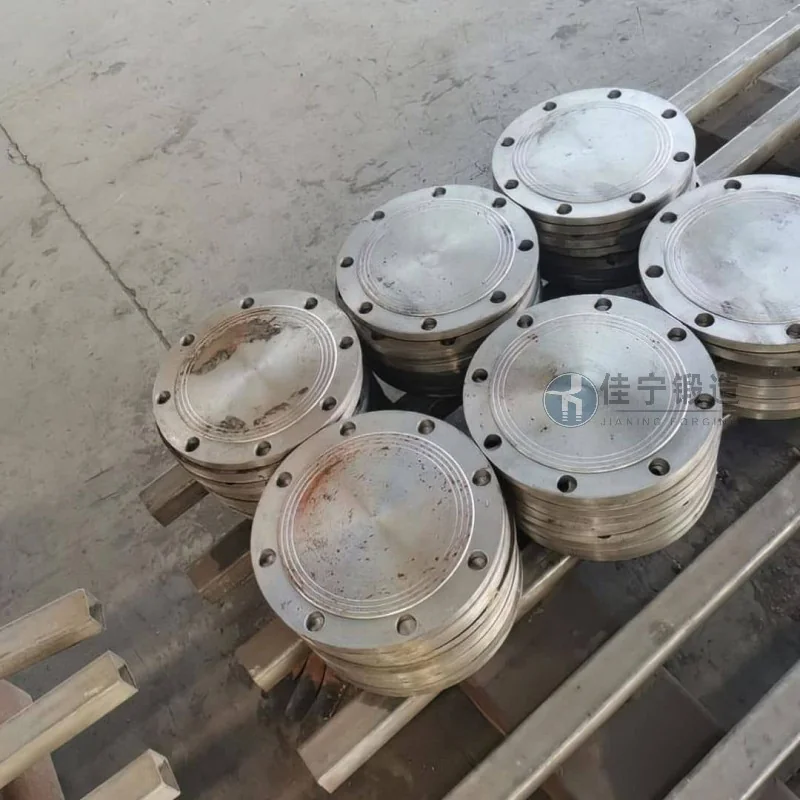
Jianing Forging przeprojektował proces kucia na podstawie rysunków i umów technicznych dostarczonych przez klienta. Na etapie materiałowym stosowanie wstępnie impregnowanych wysokokwalitnych kuźni ze stali stopowej pomaga ustabilizować skład chemiczny i właściwości mechaniczne; Na etapie formowania stosuje się technologię wielokierunkowego kucia matrycowego, aby zmniejszyć ryzyko nieciągłych linii przepływu metalu, zapewniając równomierne rozłożenie struktury włóknistych kuć tarczowych wzdłuż kierunku siły; Na etapie obróbki cieplnej opracowywana jest dedykowana krzywa kontroli chłodzenia, aby wyeliminować naprężenia resztkowe. Ostateczny produkt został przetestowany przez stronę trzecią, a jego właściwości mechaniczne spełniały wszystkie wymagania klienta, z około 15% mniejszym limitem obróbki na kawałek w porównaniu z oryginalnym procesem, co poprawiło zużycie materiału.
Po wdrożeniu tego rozwiązania klienci zgłaszali, że wskaźnik przepustności produktu wzrósł z poprzednich 85% do ponad 97%, a cykl produkcji na partię został skrócony o około 20%. Kucia tarczowe sprawdziły się dobrze podczas kolejnego montażu, bez żadnych przeróbek spowodowanych wadami prętów, co skutecznie wspierało terminowe dostarczenie projektu maszyn okrętowych klienta.

