雲南省楚雄の油圧機械工場におけるパン鍛造の事例研究
リリース時期:2026-07-06
出典:山西佳寧鍛造有限公司
閲覧数:42
事件概要
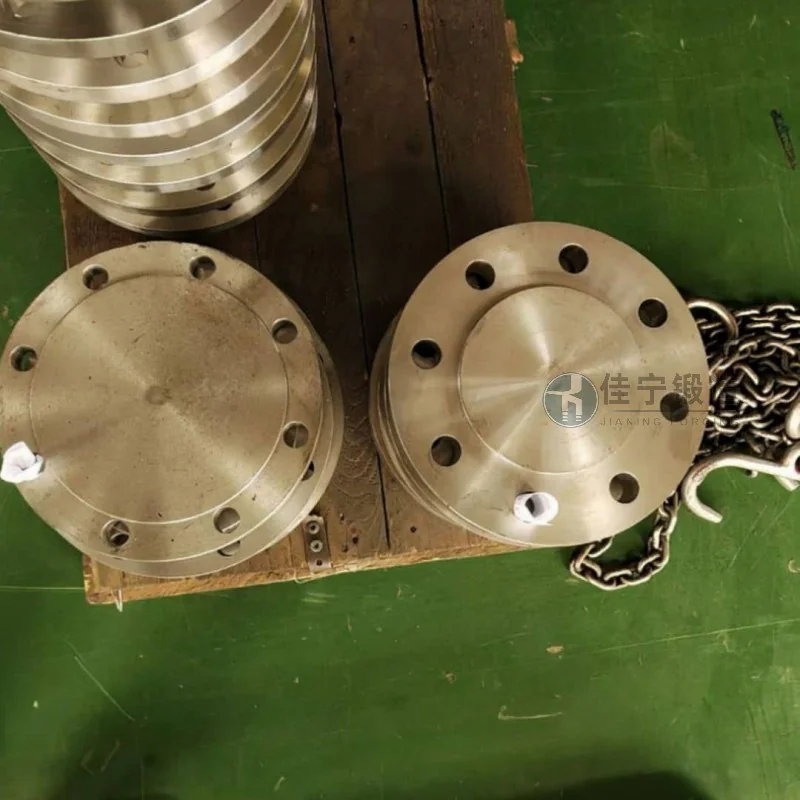
雲南省楚雄にある油圧機械工場は、長年にわたり鍛造効率の低下、材料の利用効率の低下、パン鍛造品の製造における製品の一貫性の難しさといった問題に直面してきました。 工場の当初の工程は従来のオープンダイ鍛造に依存しており、加工許容度が高く、その後の加工時間が高額で、バッチ間の品質に大きな変動が生じ、生産能力の向上やコスト管理を大きく制限しました。 これらの課題に対応するため、Jianing Forgingはカスタマイズされたディスク鍛造ソリューションを提供しています。
顧客の不満点
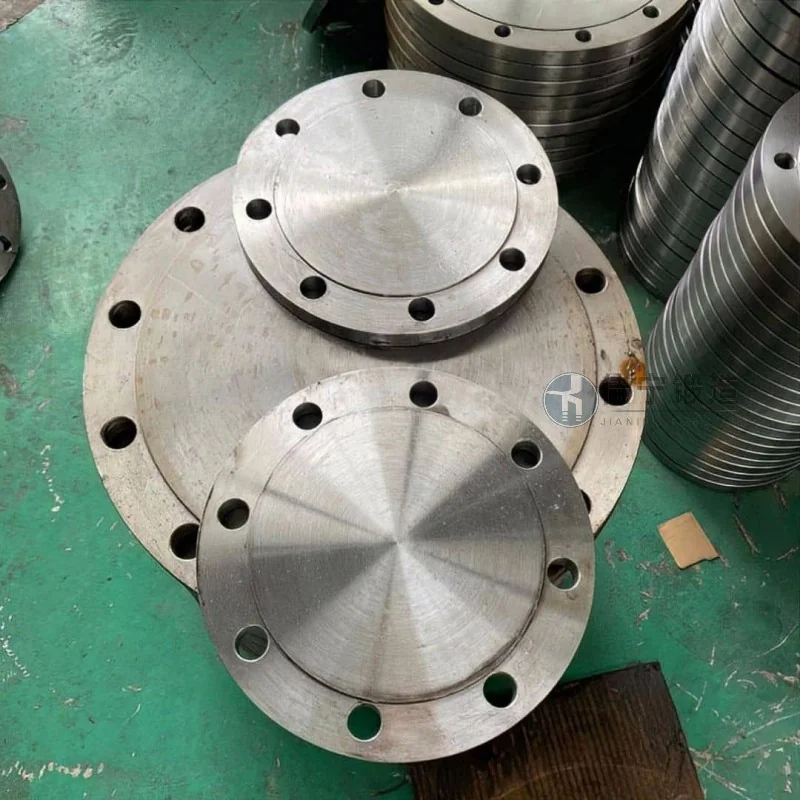
この油圧機械工場がディスク鍛造生産で直面する主な課題は以下の通りです:
- 深刻な材料廃棄物:従来のオープンダイ鍛造工程では、ディスク鍛造は加工に大きな余裕が必要で、材料利用率は70%未満となり、原材料コストが増加します。
- 生産効率の低さ:単品の鍛造サイクルは長く、複数回の加熱と繰り返しの修理が必要で、大量注文の納期に間に合うことはできません。
- 寸法精度の不安定さ:寸法制御に手動操作依存するため、バッチ間の外径や厚さの大きな偏差により、一部の完成品は二次的な再加工が必要となります。
- その後の加工負荷が大きい:鍛造の表面は平坦でないため、加工時に大量の材料を除去する必要があり、全体の生産サイクルが延長されます。
製品の利点と解決策
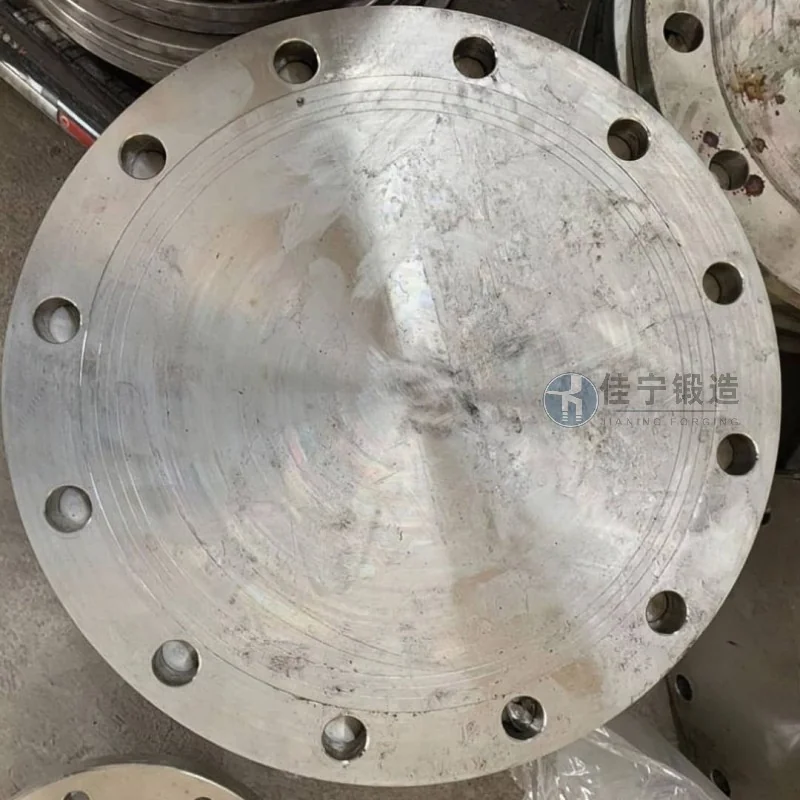
これらの課題に対応するため、佳寧鍛造は雲南省楚雄の油圧機械工場向けに型設計と鍛造プロセスを最適化し、ターゲットを絞ったソリューションを提供しました。
- クローズドダイ鍛造工程を採用することで、フラッシュとアローワンスが削減され、材料利用率が90%以上に向上し、原材料消費が直接的に削減されます。
- 多所精密鍛造により、単一部品鍛造の効率は約40%向上し、繰り返し加熱する必要がなくなり、エネルギー消費と加工時間を削減します。
- 金型クリアランスと鍛造温度を厳密に管理することで、ディスク鍛造の外径公差が±0.3mm以内に、厚さ公差を±0.2mm以内に抑え、バッチの一貫性が大幅に向上します。
- 鍛造後の熱処理プロセスを最適化することで、内部製品構造の均一性を確保し、包括的な機械的特性を油圧機械工場の要件を満たし、その後の加工許容度を30%削減します。
この計画を実施した後、顧客は鍛造コストが約15%削減され、納品サイクルが20%短縮され、製品の通過率は98%以上で安定したと報告しました。 佳寧鍛造は油圧機械業界向けに信頼できるカスタムディスク鍛造サービスを提供し続け、お客様の競争力向上を支援しています。

