Shanxi Jianing Schmieden umfasst reale Ingenieurgehäuse aus Rohrblechen, Flanschen und verschiedenen runden Scheibenschmiedungen. Die Endprodukte aus Kohlenstoffstahl- und Edelstahl-Scheibenschmieden werden deutlich fotografiert, was direkt die Verarbeitungspräzision der Schmiedeteile und die Wirksamkeit der Pipeline-Kompatibilität widerspiegelt.
Im Bereich der Baumaschinen besitzen Scheibenschmieden als zentrale strukturelle Bauteile eine Qualität, die die allgemeine Betriebsstabilität und Lebensdauer der gesamten Maschine direkt beeinflusst. Eine Baumaschinenfabrik in Longnan, Gansu, hatte lange Probleme wie unzureichende Maßgenauigkeit des Produkts, erheblichen Materialverschwendung und geringe Produktionseffizienz bei der Beschaffung von Spulenschmiedematerialien, was den reibungslosen Zusammenbau der gesamten Maschine und die Kostenkontrolle einschränkte. Um diese Problempunkte zu lösen, optimierte Jianing Forging systematisch alles von der Auswahl der Rohstoffe und dem Formdesign bis hin zu Umformprozessen und bot dem Kunden eine zuverlässige Lösung für das Schmieden der Scheiben.
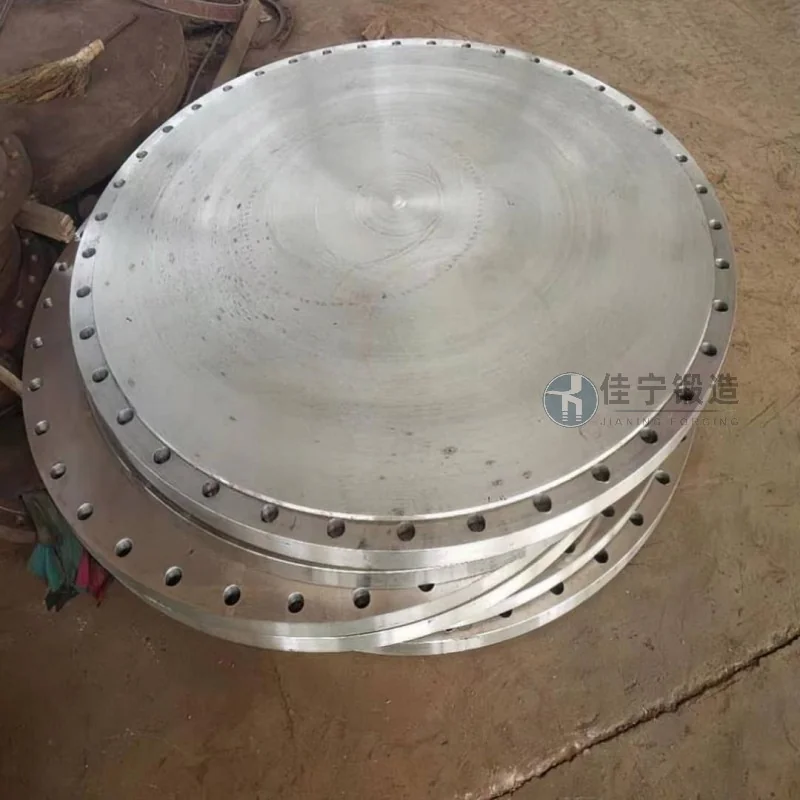
Eine Baumaschinenfabrik in Longnan, Gansu, produziert hauptsächlich Lader, Bulldozer und andere Geräte, deren Kernlenkmechanismen und Verbindungskomponenten alle Scheibenschmieden erfordern. Die Fabrik verwendete ursprünglich das traditionelle offene Schmiedeverfahren, was zu großen Bearbeitungsmengen und Materialverbrauchsraten unter 60 % führte, mit erheblichen Maßschwankungen zwischen den Chargen, was wiederholte Reparaturen während der Montage verursachte und die Produktionszyklen erheblich störte. Nachdem Jianing Forging beteiligt war, nutzten sie Feinwerkzeug-Schmiedetechnologie, um den Materialverbrauch auf über 82 % zu steigern und gleichzeitig die Konsistenz der Produktdimensionen sicherzustellen.
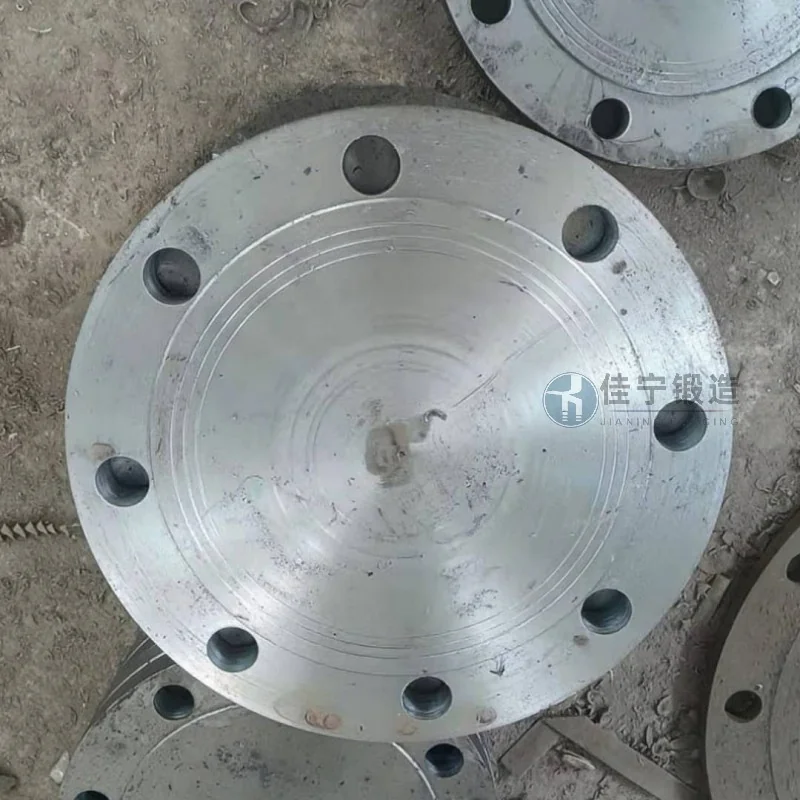
Die Hauptprobleme, mit denen dieser Kunde konfrontiert ist, sind: 1. Koaxialitätsabweichungen des äußeren Schmiedezylinders und des inneren Lochs von mehr als 0,5 mm, was zu einer hohen Schrottrate bei nachfolgenden Drehvorgängen führt; 2. Verwendung von nur 45 Stahl als einzigem Material, mit unzureichenden Festigkeitsreserven unter bestimmten Arbeitsbedingungen, was ein frühes Ermüdungsversagen wahrscheinlicher macht; 3. Instabile Nach-Schmiede-Wärmebehandlungsprozesse, die zu ungleichmäßiger Härteverteilung und beschleunigtem Werkzeugverschleiß während der nachfolgenden Bearbeitung führen; 4. Der Lieferzyklus des ursprünglichen Lieferanten betrug bis zu 45 Tage, was es schwierig machte, die flexiblen Produktionspläne der Fabrik für "kleine Chargen und mehrere Sorten" zu erfüllen.
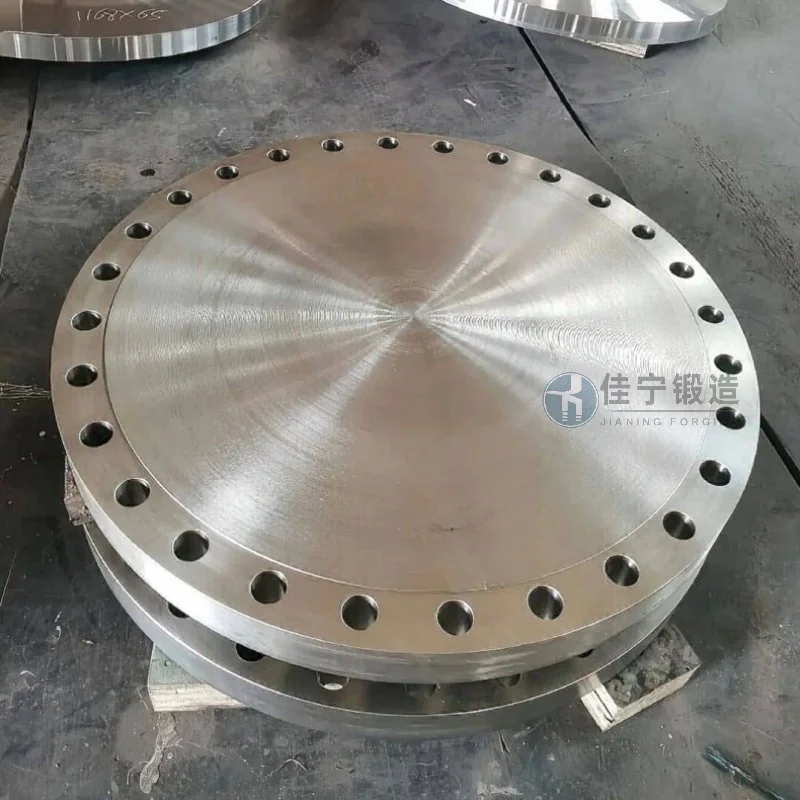
Um diese Problempunkte zu lösen, bietet Jianing Forging folgende Lösungen an: Erstens wird durch die Verwendung von multidirektionalen Schmiedevorrichtungen in Kombination mit einem CNC-Heizofen-Temperaturkontrollsystem die Koaxialität der Scheibenschmieden innerhalb von 0,2 mm geregelt, wodurch der Bearbeitungsaufwand reduziert wird; zweitens empfehlen wir basierend auf unterschiedlichen Arbeitsbedingungen geeignete Legierungsstahlqualitäten (wie 40Cr, 35CrMo) und optimieren den Nachschmiede-Normalisierungs- + Anlassprozess, um die Härtegleichmäßigkeit von HRC 22~28 zu erreichen; Drittens, ein Kurzproduktionssystem einzurichten, Den Lieferzyklus für eine einzelne Charge auf unter 20 Tage zu verkürzen, um den flexiblen Produktionsterminanforderungen der Kunden gerecht zu werden; Zusätzlich optimiert Computersimulation Leerformen, stabilisiert die Rohstoffnutzung bei 80 %~85 %, wodurch die Gesamtproduktionskosten für Kunden reduziert werden.

