Shanxi Jianing Forging hat reale Kisten von Windkraft-Flanschringen, Ringzahnrädern, Lagerringen, Rollenringen und anderen Ringansätzen gesammelt, mit einem vollständigen Sortiment an fertigen Schmiedeprodukten für Kohlenstoffstahl, Edelstahl und Legierungsringe, die als Referenz für Produktauswahl und nicht-standardisierte Lösungen dienen.
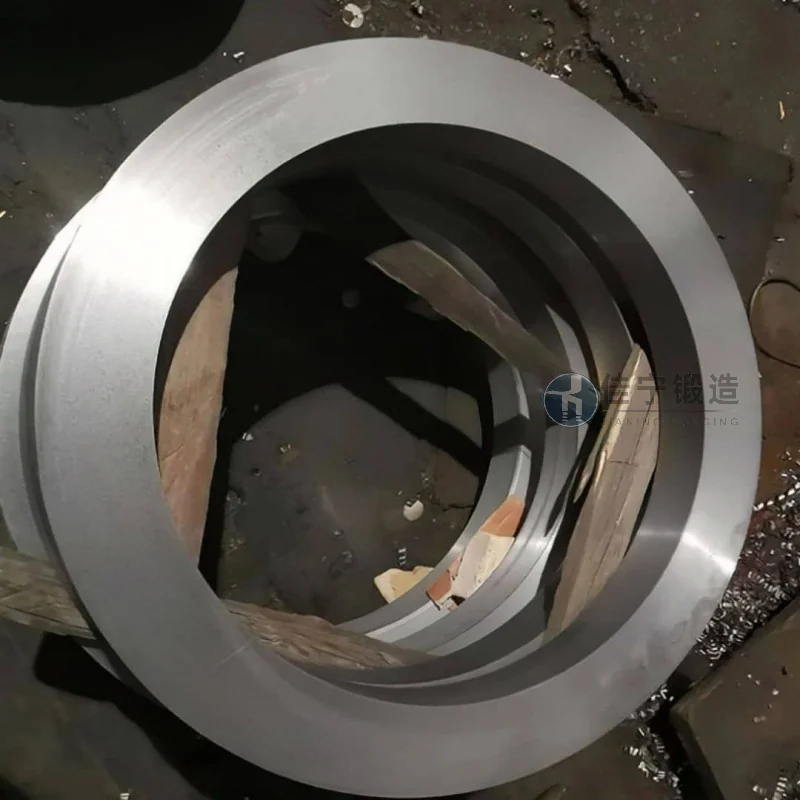
Eine mechanische Teilefabrik in Wenzhou, Zhejiang, die hauptsächlich in der Herstellung und Verarbeitung verschiedener mechanischer Bauteile tätig ist. Während der Massenproduktion von Ringschmieden hatte sie seit langem Probleme wie große Abweichungen der Produktmaße, geringen Materialverbrauch und instabile Lieferzyklen. Nach verschiedenen Prozessanpassungen erfüllte die Fabrik weiterhin nicht die Qualitätsanforderungen des Kunden, weshalb sie eine Zusammenarbeit mit Lieferanten mit ausgereiften Schmiedeverarbeitungskapazitäten suchte.
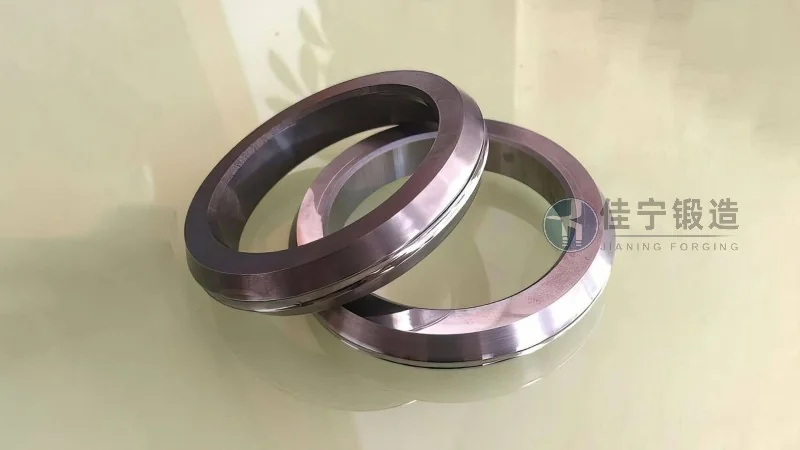
Die Fabrik sah sich bei der Ringschmiedeproduktion mit folgenden Hauptproblemen konfrontiert: 1. Die Konzentrizitätsabweichung der Innen- und Außendurchmesser der verarbeiteten ringförmigen Bauteile überschritt die Ziehtoleranzen, was zu ungleichmäßigen Bearbeitungszulagen und einer anhaltend hohen Fehlerrate führte; Zweitens beträgt die Materialnutzungsrate traditioneller Schmiedeverfahren nur etwa 65 %, was pro Charge eine große Menge Schneideabfälle erzeugt und die Produktionskosten deutlich erhöht; Drittens ist aufgrund fehlender systematischer Wärmebehandlungssteuerung die innere strukturelle Gleichmäßigkeit der Schmiedeteile unzureichend, und einige Endprodukte sind bei der späteren Verwendung frühzeitig versagensgefährdet; Viertens schwanken die Lieferantenlieferzeiten stark, was oft den nachgelagerten Montagefortschritt der kompletten Maschinen der Fabrik beeinflusst.
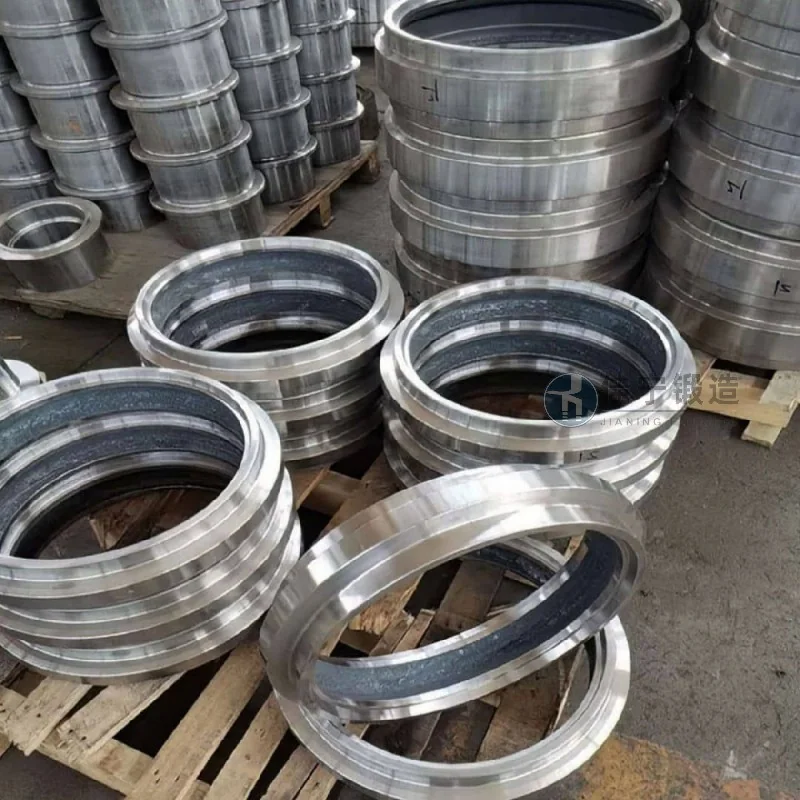
Um diese Problempunkte zu beheben, stellte Jianing Forging der mechanischen Teilefabrik eine maßgeschneiderte Ringschmiedelösung zur Verfügung: Durch Optimierung von Formdesign und Schmiedeverhältnissen wurde die Koaxialität der inneren und äußeren Durchmesser der Ringteile innerhalb von 0,3 mm kontrolliert, wodurch die nachfolgenden Bearbeitungszuschüsse reduziert wurden; Durch die Einführung eines nahezu vollständigen Umformungsverfahrens wurde der Materialverbrauch auf über 82 % erhöht, wodurch der Rohstoffverlust reduziert wurde; Die Einführung einer kontrollierbaren Atmosphärenwärmebehandlungslinie hilft, Schmiedeteile und gleichmäßige Mikrostruktur zu verfeinern, wobei die Härteschwankung innerhalb von ±3 HRC bleibt; Gleichzeitig haben wir ein vollständiges Prozessrückverfolgbarkeitssystem vom Rohstoffeintrag bis zum Versand fertiger Produkte etabliert und versprechen Lieferfehler von höchstens 2 Tagen, um die Produktionskontinuität des Kunden zu unterstützen.

