Shanxi Jianing Forging hat reale Kisten von Windkraft-Flanschringen, Ringzahnrädern, Lagerringen, Rollenringen und anderen Ringansätzen gesammelt, mit einem vollständigen Sortiment an fertigen Schmiedeprodukten für Kohlenstoffstahl, Edelstahl und Legierungsringe, die als Referenz für Produktauswahl und nicht-standardisierte Lösungen dienen.
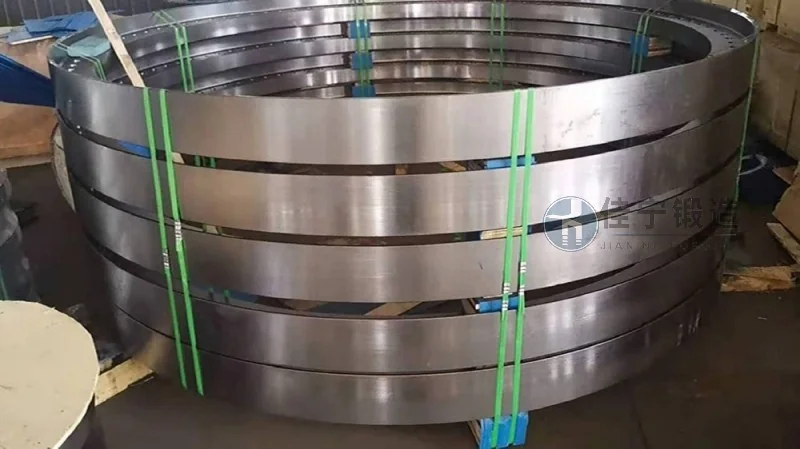
Eine petrochemische Ausrüstungsfabrik in Daqing, Heilongjiang, sieht sich seit langem Herausforderungen wie geringer Verarbeitungseffizienz und unzureichendem Materialverbrauch bei der Herstellung großer Ringschmieden gegenüber. Die ringförmigen Schmiedeteile, die von dieser Ausrüstungsfabrik benötigt werden, werden hauptsächlich für wichtige drucktragende Bauteile in petrochemischen Einheiten verwendet, mit hohen Anforderungen an Maßgenauigkeit und innere mikrostrukturelle Dichte. Der ursprüngliche Prozess hatte Probleme wie wiederholtes Erhitzen und wiederholtes Schmieden, was zu langen Produktionszyklen, hohem Energieverbrauch und instabiler Produktkonsistenz führte.
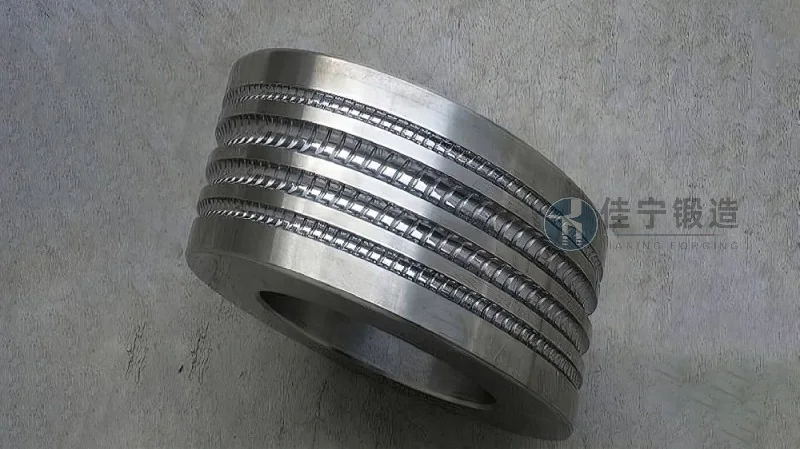
Dieser Kunde stieß auf drei Hauptprobleme bei der Ringschmiedeverarbeitung: 1. Traditionelles Schmieden erfordert mehrere Erhitzungsrunden und wiederholtes Formen, was nicht nur die Lieferzyklen verlängert, sondern auch den Rohstoffabfall erhöht; Zweitens zeigen einige Schmiedestücke nach anschließender Wärmebehandlung eine ungleichmäßige Mikrostruktur, was die Lebensdauer des Produkts beeinträchtigt; Drittens sind aufgrund fehlender spezieller Formwerkzeuge die Formwechselzeiten für Ringe unterschiedlicher Spezifikationen lang, was es erschwert, den Produktionsbedarf für kleine Chargen verschiedener Varianten zu decken. Diese Probleme schränken direkt die Marktreaktionsgeschwindigkeit und Kostenkontrollfähigkeiten der Kunden ein.
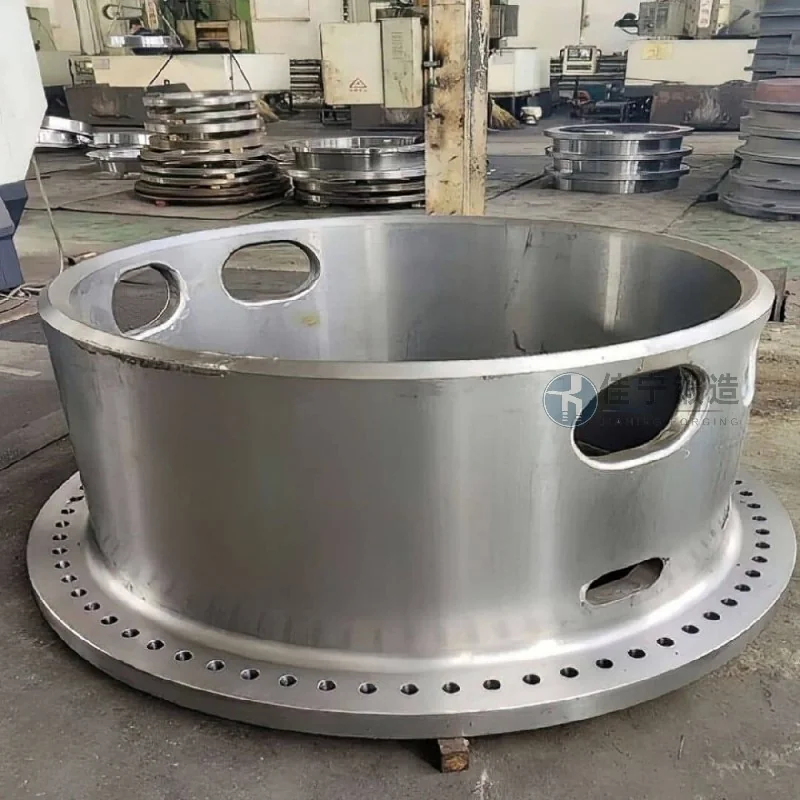
Jianing Forging bietet maßgeschneiderte Gesamtringschmiedelösungen, die auf die spezifischen Schmerzpunkte der Kunden zugeschnitten sind. Wir verwenden ein geschlossenes Schmiedeverfahren und ein Ringverbundverfahren, wobei Vor- und Endschmieden in einer einzigen Erhitzung abgeschlossen werden, was die Anzahl der Brände und Materialabfälle reduziert. In Kombination mit unabhängig entwickelten speziell geformten Ringwalzwerkzeugen wird ein schnelles Umschalten zwischen verschiedenen Spezifikationen von Ringteilen erreicht, wodurch die Wechselzeit der Form um etwa 60 % reduziert wird. Gleichzeitig wird durch die Optimierung des Schmiedetemperaturbereichs und der Verformungsregelung die innere Struktur des Schmiedes gleichmäßiger, und seine mechanischen Eigenschaften entsprechen API 6A und anderen Standards. Die endgültig gelieferten Ringschmiedeteile erfüllten die Kundenerwartungen hinsichtlich Maßgenauigkeit, Oberflächenqualität und Innendichte, was der Ausrüstungsanlage half, die Effizienz der Produktionslinie zu verbessern und die Gesamtkosten zu senken.

