Shanxi Jianing Forging hat reale Kisten von Windkraft-Flanschringen, Ringzahnrädern, Lagerringen, Rollenringen und anderen Ringansätzen gesammelt, mit einem vollständigen Sortiment an fertigen Schmiedeprodukten für Kohlenstoffstahl, Edelstahl und Legierungsringe, die als Referenz für Produktauswahl und nicht-standardisierte Lösungen dienen.
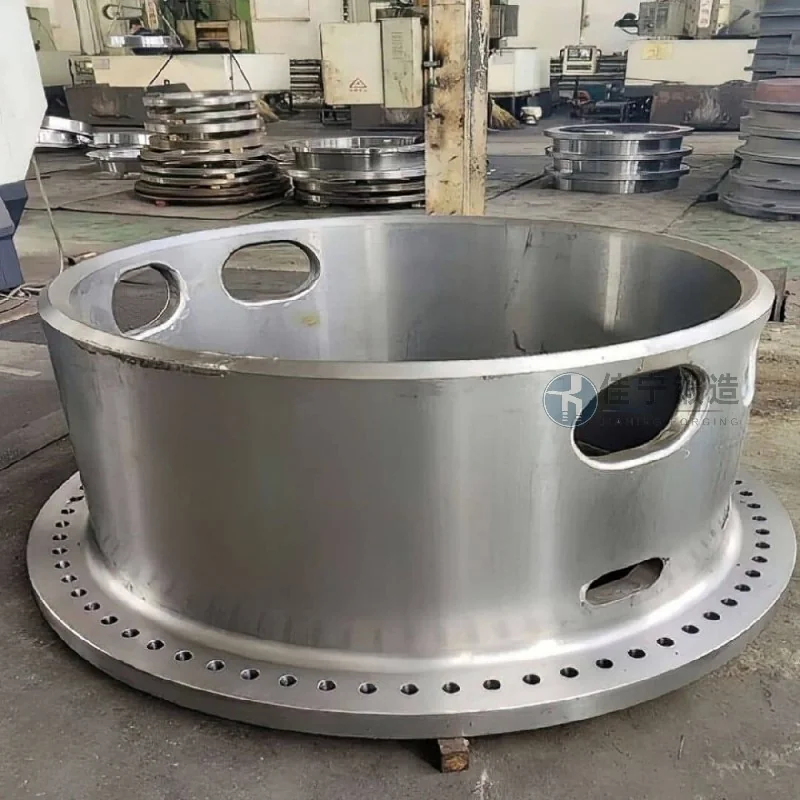
Eine Bergbaumaschinenfabrik in Qujing, Yunnan, ist seit langem in der Herstellung und Wartung großer Brecher, vibrierenden Siebe und anderer Geräte tätig. Ihre zentrale strukturelle Komponente – das Ringschmieden – muss Hochfrequenzschlägen und schweren Bedingungen standhalten. Aufgrund der rauen Bergbauumgebung rissen und verformten sich die zuvor verwendeten traditionellen Gussteile der Fabrik häufig während des Betriebs, was die Betriebsstabilität und Wartungszyklen der Geräte erheblich beeinträchtigte. Nach umfangreichen Untersuchungen entschied sich die Fabrik, mit unserer Firma (Jianing Forging) zusammenzuarbeiten, um individuell angepasste Ringschmieden basierend auf den Eigenschaften ihrer Ausrüstung zu entwickeln.
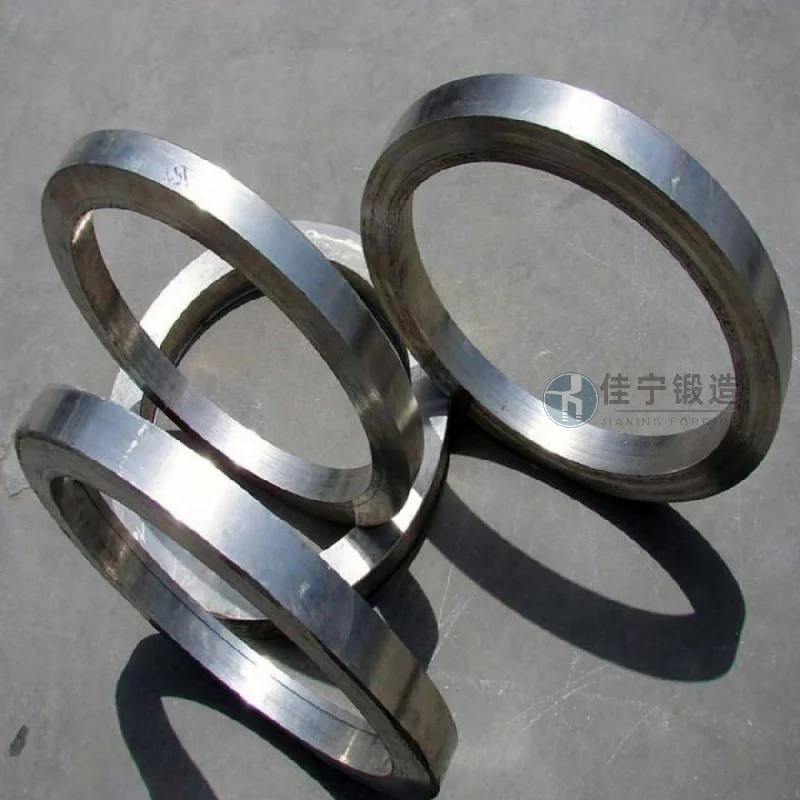
Die Hauptherausforderungen der Bergbaumaschinenfabrik umfassen:
1. Während des Einsatzes müssen Ringschmiedestücke gleichzeitig hohen axialen Druck und radialer Scherspannung standhalten. Traditionelle Gussteile leiden unter innerer Gewebelockerung und Segregationsdefekten, was zu einer unzureichenden Ermüdungszeit führt und alle 3 bis 6 Monate ausgetauscht werden muss;
2. Die Temperaturschwankungen am Bergwerksgelände sind groß und oft von Staub- und Feuchtigkeitserosion begleitet, was höhere Anforderungen an die Korrosionsbeständigkeit und Verschleißfestigkeit der Schmitgungen stellt;
3. Große Dimensionstoleranzen der Originalteile, was während der Installation ein Schleifen vor Ort erfordert, was zu längeren Ausfallzeiten und hohen Wartungskosten führt.
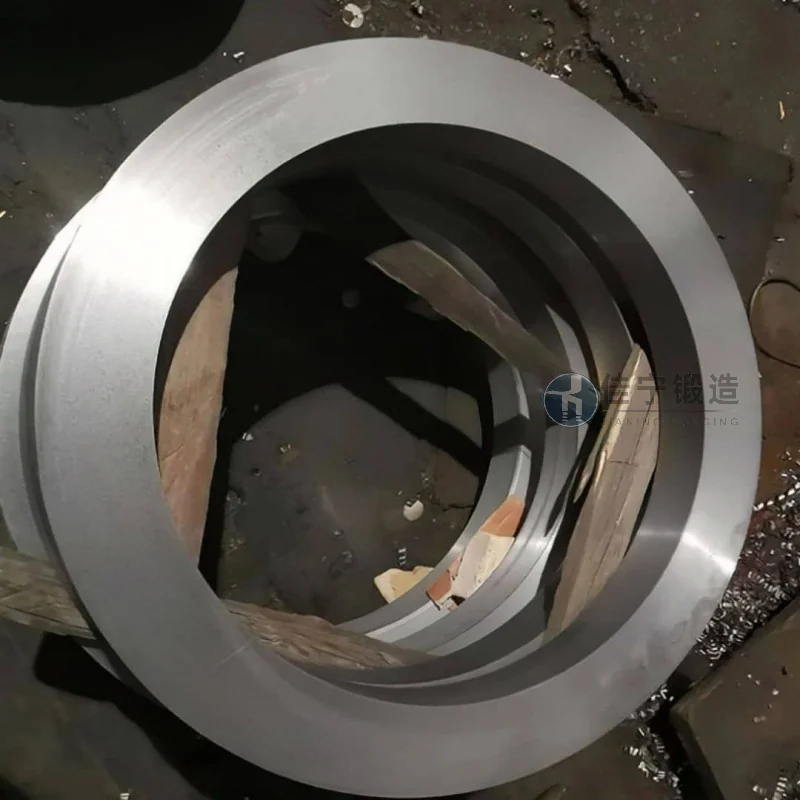
Um diese Schmerzpunkte zu lösen, bietet Jianing Forging systematische Lösungen aus drei Aspekten: Materialauswahl, Schmiedeprozess und Nachbearbeitung:
1. Materialoptimierung: Die Verwendung vakuumfreigegebener legierter Strukturstähle (wie 42CrMo, 35CrMo usw.) erhöht die Festigkeit und verbessert die Widerstandsfestigkeit bei niedrigen Temperaturen, wodurch die Trennung und Einschlüsse an der Quelle reduziert werden;
2. Schmiedeprozess: Verwendet spezielle Ringwalzgeräte für Ringteile, kombiniert mit mehrfach temperaturgesteuertem Schmieden, wodurch Metallströmungsleitungen kontinuierlich entlang des Umfangs verteilt werden und Gussfehler vermieden werden; Anschließend wird eine Normalisierung + Abschreckung und Anlassungswärmebehandlung eingesetzt, um die Härte zwischen 280~320 HBW gleichmäßig zu steuern und so Verschleißfestigkeit und Bearbeitbarkeit auszugleichen;
3. Präzisionsunterstützung: Nach der groben Bearbeitung wird eine Marge reserviert, und nach Abschluss des Drehens und der Ultraschallfehlererkennung beträgt der Rundungsfehler des Endprodukts ≤0,5 mm, und die Außendurchmessertoleranz kann IT7-Grad erreichen, was eine direkte Montage ohne Reparaturen ermöglicht und die Ausfallzeiten deutlich verkürzt.
Nach der Auslieferung ist diese Charge von Ringschmieden seit über 18 Monaten ununterbrochen am Standort des Nutzers in Betrieb, ohne Risse, Verformungen oder andere Ausfälle. Die Wartungshäufigkeit wurde um 75 % reduziert und die Gesamtbetriebskosten sind deutlich gesunken, was dem technischen Team der Ausrüstungsfabrik große Anerkennung einbrachte.

