Shanxi Jianing Forging включає реальні інженерні випадки трубних листів, фланців і різних круглих дискових кованих матеріалів. Готові вироби з вуглецевої та нержавіючої сталі з дисковими куваннями чітко фотографуються, що безпосередньо відображає точність обробки кованих матеріалів і ефективність сумісності трубопроводів.
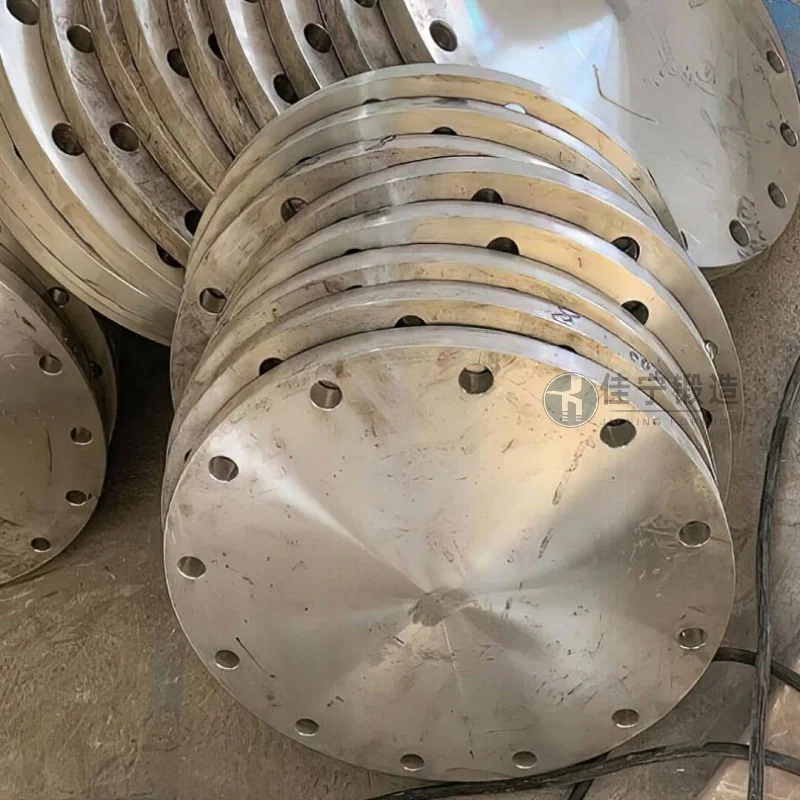
Завод запчастин вітрової енергетики в Їяні, провінція Хунань, давно займається виробництвом і складом комплектів компонентів вітрових турбін. У своїй основній системі передачі дискові ковки слугують ключовими з'єднувачами, які безпосередньо впливають на безпеку та термін служби всього обладнання. Завод зіткнувся з проблемами в початковому ланцюгу постачання, такими як недостатня внутрішня мікроструктура кованих матеріалів і великі дозволи на обробку, що призводило до зростання подальших витрат на обробку та складнощів у контролі циклів доставки. Для підвищення якості продукції та ефективності виробництва фабрика шукає постачальників із розвиненими можливостями у виробництві ковки для співпраці.
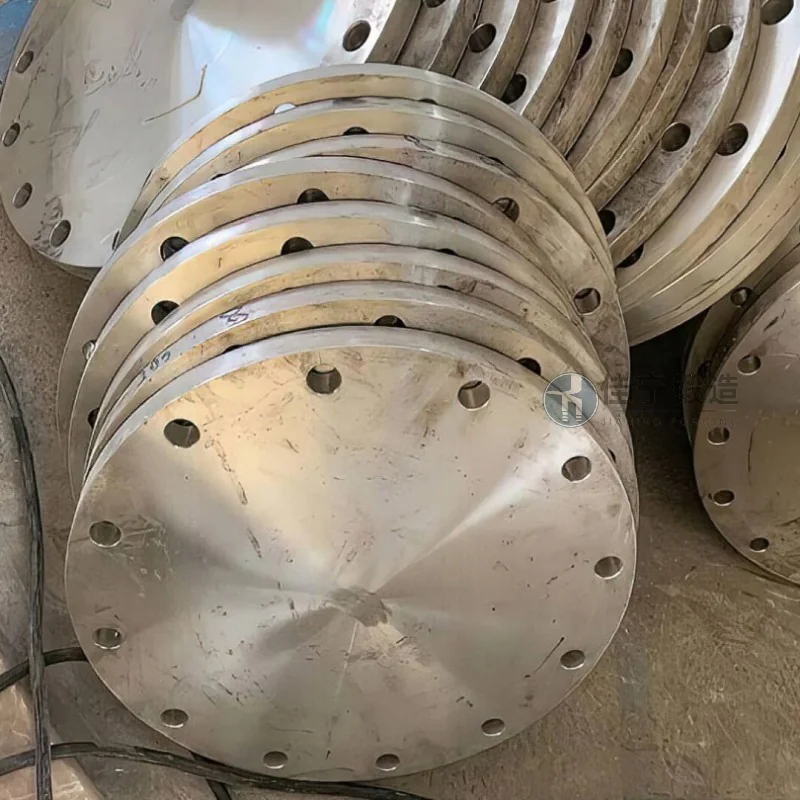
Замовник висунув три чіткі вимоги до дискових ковок: по-перше, не повинно бути тріщин, проміжних шарів чи інших металургійних дефектів всередині ковки, що допомагає забезпечити безперервну роботу під складними навантаженнями; По-друге, допуски розмірів мають залишатися в невеликому діапазоні, щоб зменшити подальше навантаження на фінішні роботи; По-третє, темпи поставок мають бути тісно узгоджені з планом складання, щоб уникнути затримок у постачанні кованих матеріалів, які можуть вплинути на загальний хід складання. У початковому плані постачання, через обмеження в процесах кування та рівні контролю температури, однорідність зерна ковок була складною для підтримки. Деякі партії мали деформацію кінцевої поверхні, а цикли постачання сильно коливалися, що унеможливлювало задоволення попиту на безперервне виробництво.
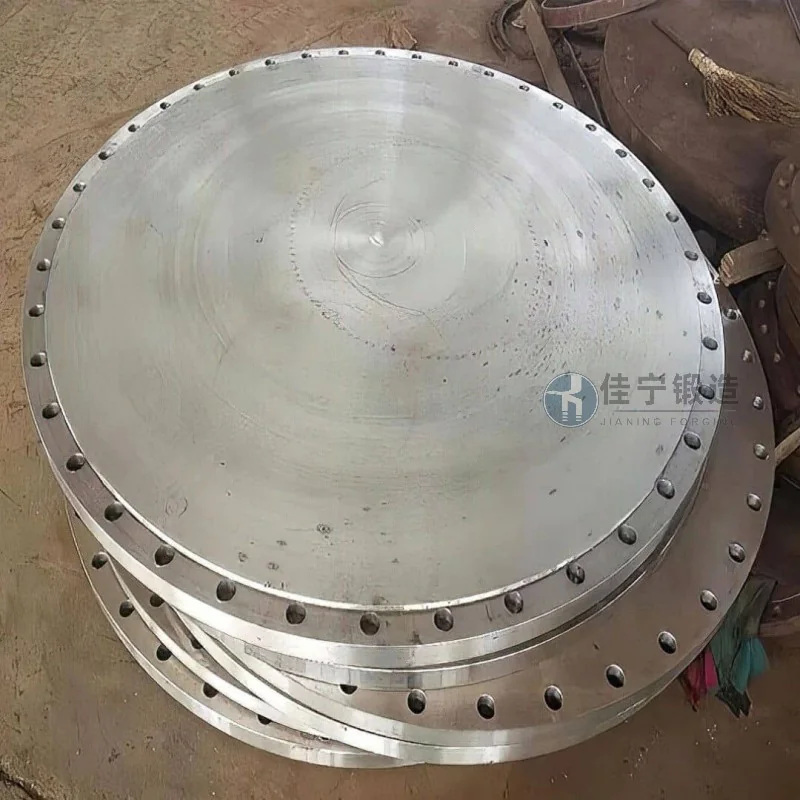
Щоб вирішити ці проблеми, наша компанія (Jianing Forging), спираючись на багаторічний досвід у виробництві спеціальних кованих виробів, пропонує цільові рішення через такі аспекти:
Оптимізація процесу: Поєднуючи багатонаправлене кування та термоконтрольоване кування, спеціалізовані штампи розробляються на основі співвідношення товщини стінки та діаметра дискових частин, що допомагає правильно розподіляти металеві лінії потоку вздовж напрямку сили та ефективно усуває внутрішні отвори та вільні ділянки.
Тонкий контроль температури: Використання систем контролю температури на трьох ключових етапах нагрівання, кування та післякованої термічної обробки звужує діапазон коливань температури заготовки до меж 10°C, що підтримує послідовність очищення зерна та уникає мікроструктурних аномалій, спричинених перегрівом або перегрівом.
Розмірна підтримка: Використовуючи гідравлічний прес високої жорсткості в поєднанні з лазерним пристроєм для вимірювання відстані для моніторингу висоти кування та зовнішнього діаметра в реальному часі, дозвол на післякування можна контролювати в межах 1,5 мм з одного боку, що зменшує подальший час обертання та знос інструменту.
Стабільність постачання: Створення системи відстеження повного процесу — від зберігання сировини до відправки готової продукції, у поєднанні з системою подвійного виробництва та попереднім складуванням кованих заготовок, стабілізує цикли постачання окремих партій протягом 15 днів, відповідаючи виробничим планам клієнтів на різних етапах.
Завдяки цим показникам фінальна доставлена дискова ковка відповідала очікуванням клієнтів за трьома показниками: рівномірність твердості, плоскість кінцевої поверхні та рівень проходження виявлення дефектів, забезпечуючи міцну підтримку цілісності та надійності подальшого збирання всієї машини заводу.

