Shanxi Jianing Forging включає реальні інженерні випадки трубних листів, фланців і різних круглих дискових кованих матеріалів. Готові вироби з вуглецевої та нержавіючої сталі з дисковими куваннями чітко фотографуються, що безпосередньо відображає точність обробки кованих матеріалів і ефективність сумісності трубопроводів.
У сфері виробництва гідравлічного обладнання дискові ковки, як ключові компоненти трансмісії та підтримки, мають якість, яка безпосередньо впливає на стабільність і термін служби обладнання. Завод гідравлічного обладнання в Цзіньчені, провінція Шаньсі, встановив вищі вимоги до дискових ковок під час модернізації виробничої лінії. Завдяки зрілим технологіям кування та суворому контролю якості Jianing Forgeging запропонувала індивідуальні рішення, щоб допомогти заводу досягти ефективного виробництва.
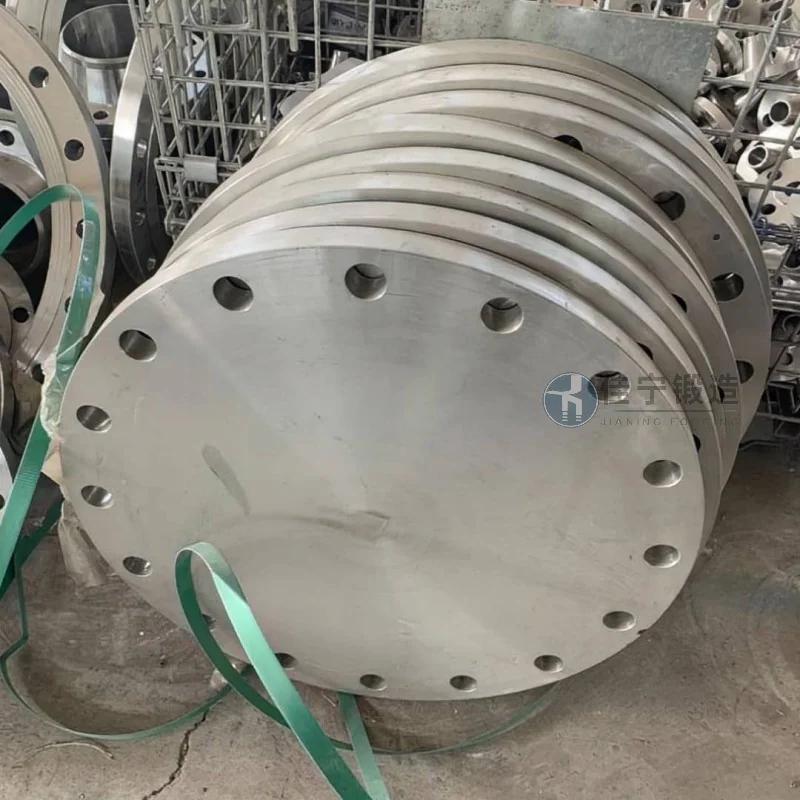
Завод гідравлічного обладнання розташований у Цзіньчені, провінція Шаньсі, яка головним чином займається виробництвом компонентів гідравлічних систем. Її новорозроблені гідравлічні циліндри потребують партії дискових ковок із відносно точними розмірами та щільною мікроструктурою для витривалості високого тиску та високочастотних умов роботи. Після ретельного відбору фабрика зрештою обрала Jianing Forgeging як постачальника кованих матеріалів. Обидві сторони провели кілька раундів технічної координації, зосереджуючись на специфікаціях продукту, показниках ефективності та термінах доставки.
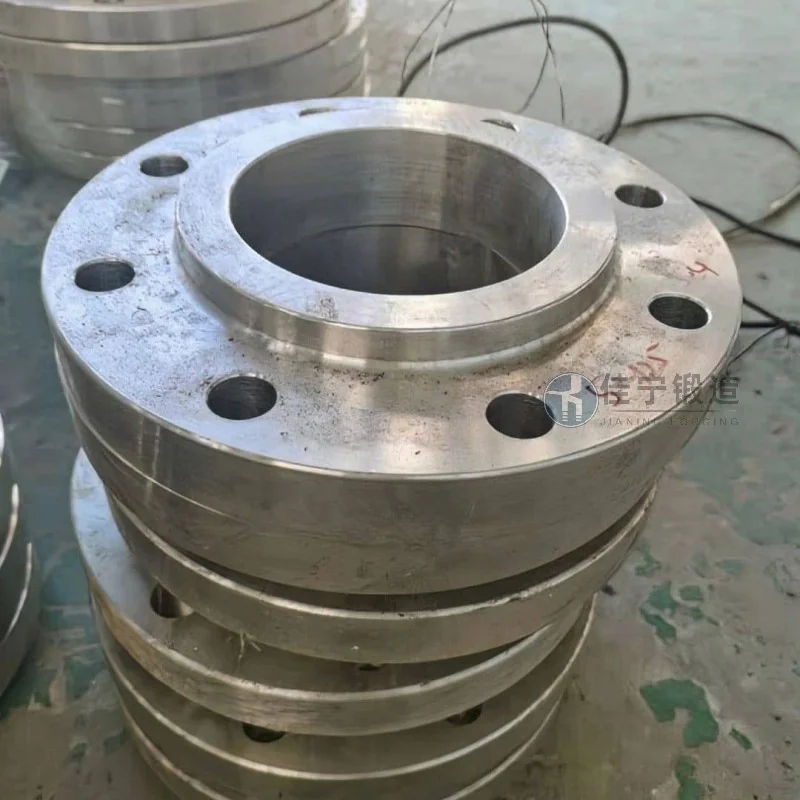
Оригінальні дискові кування фабрики переважно базувалися на традиційних процесах відкритого кування, які мали такі основні проблеми:
- Недостатня стабільність розмірів: Вільне кування має великий припуск на обробку, що призводить до тривалої подальшої обробки та очевидних відходів матеріалу.
- Внутрішні коливання якості: нерівномірний розмір зерен ковок, розсипка або розділення в деяких ділянках, що впливає на герметичність і термін служби гідравлічного циліндра на втому.
- Неконтрольовані терміни доставки: Багатопроцесне аутсорсинг призводить до тривалих виробничих циклів, що ускладнює узгодження планів запуску нових виробничих ліній.
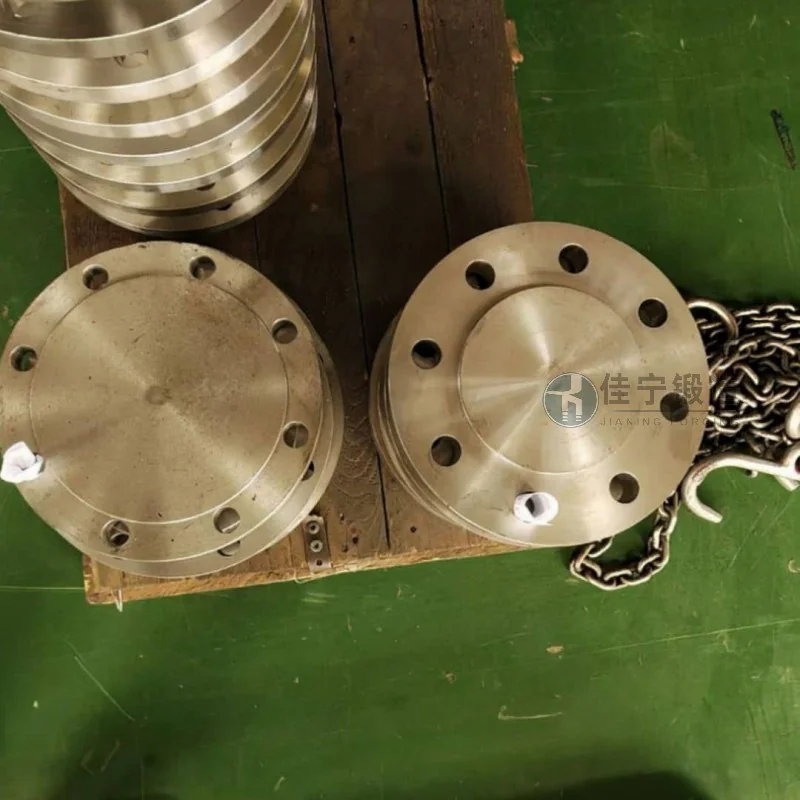
Щоб вирішити ці проблеми, Jianing Forgeging систематично оптимізувала все — від проєктування форми та процесів кування до термічної обробки:
- Застосовує закриту схему кування штемпель, зберігаючи точність розмірності кування в межах 0,5 мм, зменшуючи подальший дозвіл на точку.
- Завдяки багатонаправлений ковці та технології температурного охолодження структура зерна уточнюється для забезпечення рівномірної загальної твердості та відсутності внутрішніх дефектів.
- Встановити спеціалізовані виробничі графіки для моніторингу повного процесу від надходження сировини до відправки готової продукції, скорочуючи цикли доставки до 15 робочих днів.
Доставлені дискові ковки тестувалися третьою стороною, і як механічні властивості, так і ультразвукове виявлення дефектів відповідали стандартам клієнта, що допомогло заводу гідравлічного обладнання завершити введення в експлуатацію на лінії за графіком.

