Shanxi Jianing Forging включає реальні інженерні випадки трубних листів, фланців і різних круглих дискових кованих матеріалів. Готові вироби з вуглецевої та нержавіючої сталі з дисковими куваннями чітко фотографуються, що безпосередньо відображає точність обробки кованих матеріалів і ефективність сумісності трубопроводів.
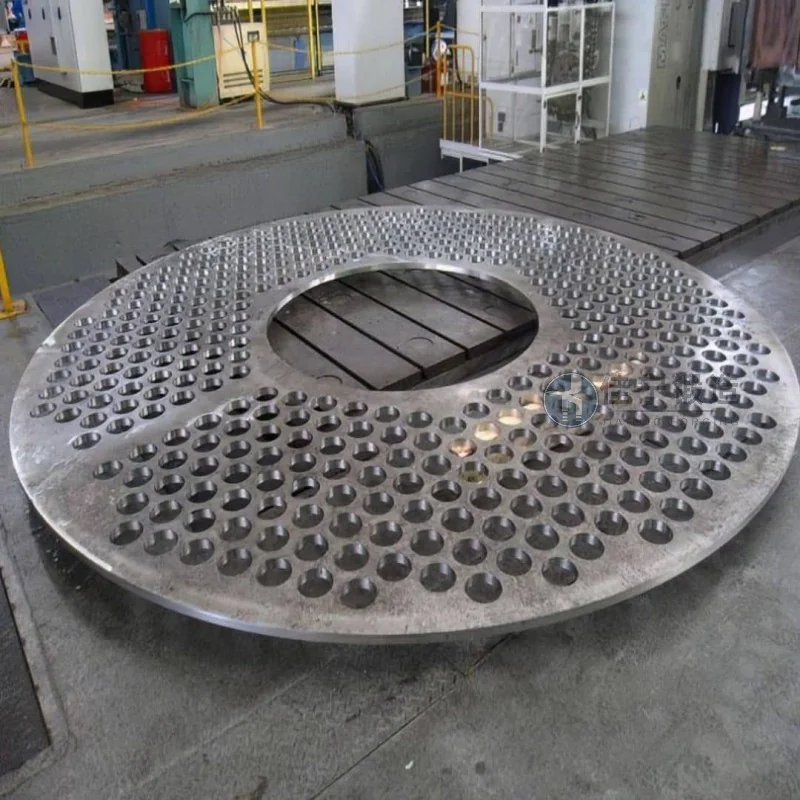
Завод трансмісійного обладнання в Шаньтоу, Гуандун, давно стикається з проблемами, такими як великі дозволи на обробку та низький вихід під час масового виробництва ковки для сковород, і гостро потребує стабільних і надійних постачальників для оптимізації ланцюга постачання. Завдяки глибокій технічній експертизі та зрілій процесній системі Jianing Forging надає фабриці індивідуальні рішення для кування дисків, допомагаючи досягти ефективного виробництва.
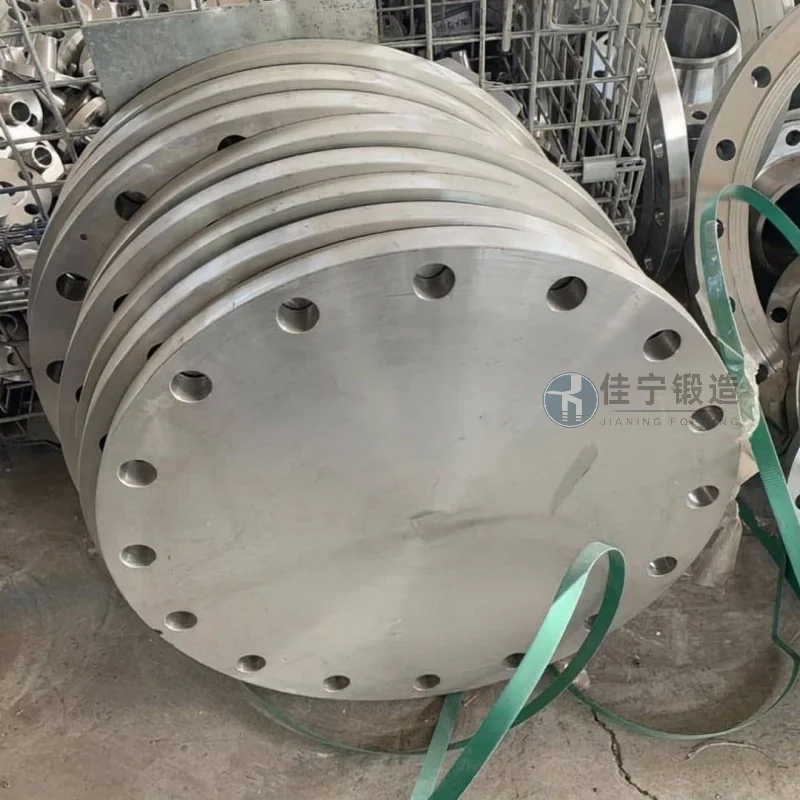
Дискові кування, виготовлені на цьому заводі, переважно використовуються в ключових частинах трансмісійного обладнання, що вимагає високої точності розмірів, внутрішньої структурної однорідності та якості поверхні. Початковий постачальник мав такі недоліки в процесі кування: нестабільний контроль розмірних допусків, що призводило до надмірних дозволів на обробку та збільшення витрат на матеріали та часу обробки; Внутрішні дефекти, такі як розхитаність і розділення, схильні до виникнення всередині кування, що впливає на термін служби продукту; Цикли поставок значно коливаються, що ускладнює відповідність безперервному плану виробництва заводу. Ці проблеми безпосередньо обмежували розширення потужностей станції та цілі контролю витрат.
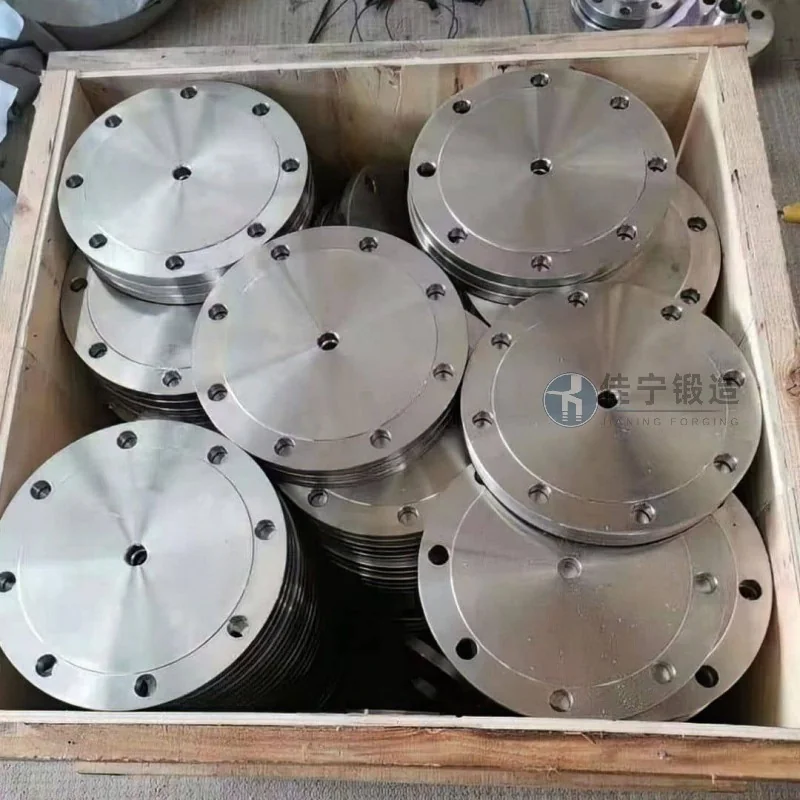
Щоб вирішити ці проблеми, Jianing Forgeging систематично оптимізувала проєктування форм, процеси кування, термічну обробку та інспекцію. Технологія моделювання скінченних елементів оптимізує структуру форм для попереднього кування, роблячи потік заготовки більш раціональним і зменшуючи втрати на спалах; Впроваджує багатонаправлений кування та схеми регулювання температури і швидкості для удосконалення структури зерна та усунення внутрішніх дефектів; Оснащений онлайн-інфрачервоним вимірюванням температури та автоматизованим обладнанням для забезпечення узгодженості партійних деталей; Водночас створено спеціальний виробничий план і механізм швидкого реагування, щоб скоротити цикли доставки в межах розумних галузевих обмежень. Кінцеві доставлені дискові ковки зберігали точність розмірів у межах рівня IT12, при цьому використання матеріалів зросло приблизно на 15%. Завод повідомив про значне покращення як ефективності обробки, так і показників проходження продукції.

