Shanxi Jianing Forging зібрала реальні випадки фланцевих кілець, кільцевих шестерень, підшипникових кілець, роликових кілець та інших приземлень, а також повний асортимент готових кованих виробів для вуглецевої сталі, нержавіючої сталі та легованих кілець, що є орієнтиром для вибору продукції та нестандартних рішень.
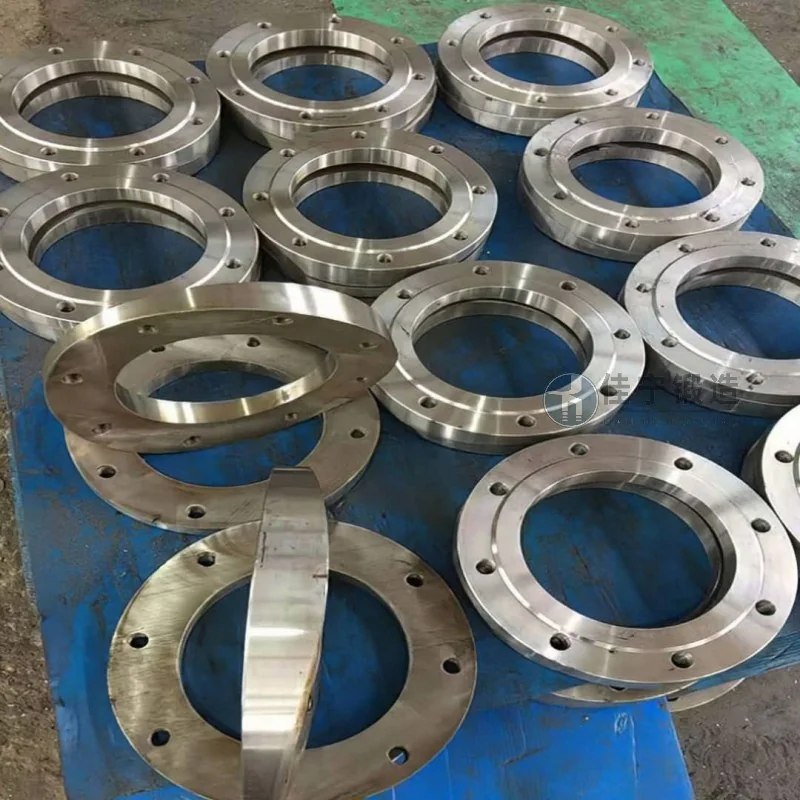
Завод гідравлічного обладнання в Чанша, Хунань, встановив високі вимоги до точності розмірів, внутрішньої структурної однорідності та поверхневого оздоблення кільцевих ковок при виробництві ключових компонентів для великих гідравлічних циліндрів. Спочатку фабрика використовувала традиційні процеси лиття, але лиття часто мала дефекти, такі як пористість і розділення, що призводило до великих дозволів на обробку та високих норм утилізації, що впливало на терміни доставки проєкту.
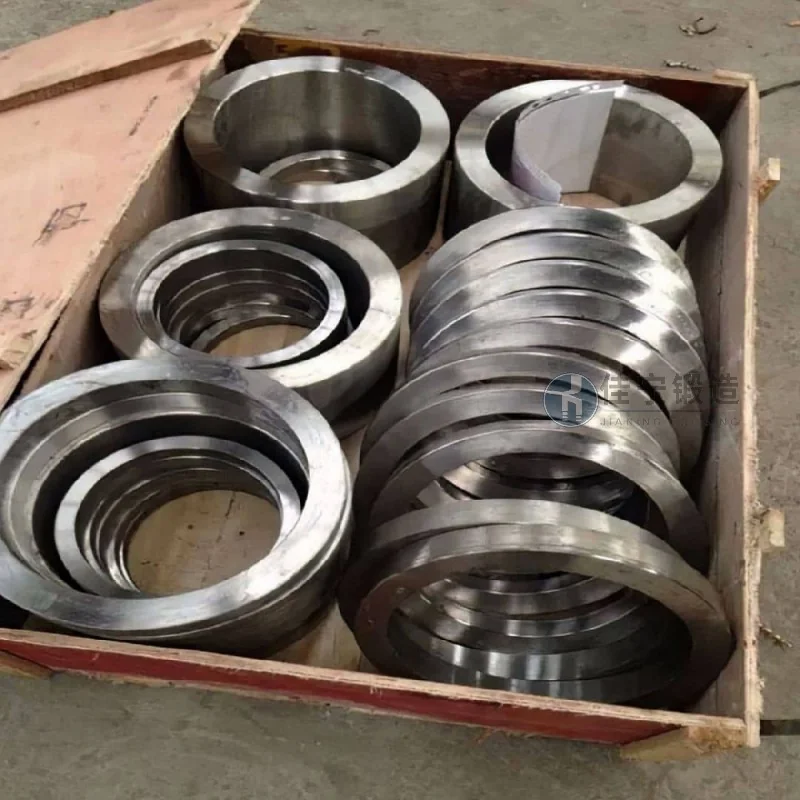
Замовник зіткнувся з трьома основними проблемами: по-перше, концентричність внутрішнього та зовнішнього діаметрів кільцевих ковок було важко контролювати з точністю до 0,5 мм, що призводило до тривалих подальших процесів точки; по-друге, внутрішні зерна ковок були грубими, не відповідали вимогам гідравлічного циклу служби гідравлічних циліндрів при високому тиску; по-третє, цикл доставки початкового постачальника був нестабільним, що часто затримувало процес складання через переробку на обробці.
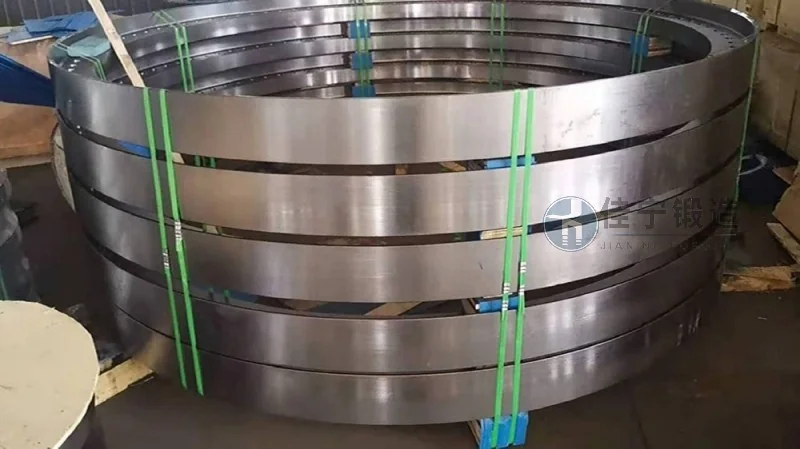
Щоб вирішити ці проблеми, ми пропонуємо індивідуальні рішення для кування кілець. Спочатку застосовується процес тонкого кільцевого прокатування, з кількома послідовними прокатками, які рівномірно розподіляють металеві струмічні лінії вздовж колового напрямку, ефективно усуваючи дефекти мікроструктури лиття, а концентричність готового продукту залишається стабільною в межах 0,3 мм. По-друге, параметри температури кування та швидкості деформації оптимізовані для досягнення розміру зерен вище 7-го ступеня, що підвищує стійкість матеріалу до втоми. Нарешті, було створено повну систему відстеження якості процесу — від розрізання та нагрівання до готової продукції, що скоротило цикл доставки одного предмета до 15 днів і зобов'язалося провести одновимірну інспекцію, що зменшило витрати на постобробку та втрати часу клієнта.

