Shanxi Jianing Forging зібрала реальні випадки фланцевих кілець, кільцевих шестерень, підшипникових кілець, роликових кілець та інших приземлень, а також повний асортимент готових кованих виробів для вуглецевої сталі, нержавіючої сталі та легованих кілець, що є орієнтиром для вибору продукції та нестандартних рішень.
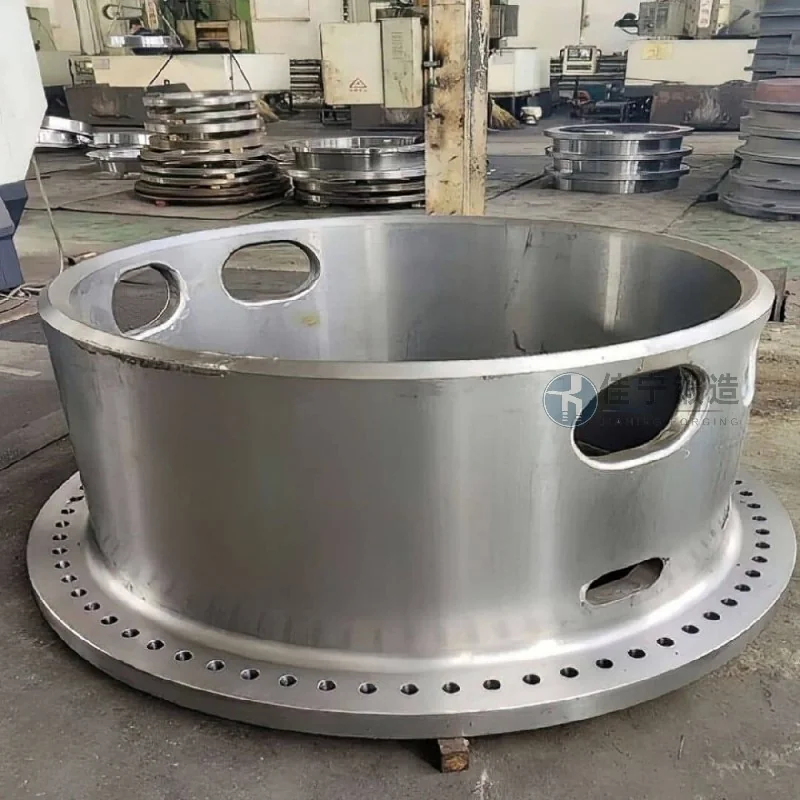
Завод гірничого обладнання в Цюцзін, провінція Юньнань, давно займається виробництвом і обслуговуванням великих дробильників, вібруючих сіток та іншого обладнання. Його ключовий конструктивний елемент — кільцеве ковання — має витримувати високочастотні удари та важкі умови. Через суворі умови видобутку, раніше використовувані традиційні литі матеріали часто тріскалися та деформувалися під час експлуатації, що серйозно вплинуло на стабільність роботи обладнання та цикли обслуговування. Після ретельного дослідження фабрика вирішила співпрацювати з нашою компанією (Jianing Forging) для розробки індивідуальних кільцевих ковок на основі характеристик їхнього обладнання.
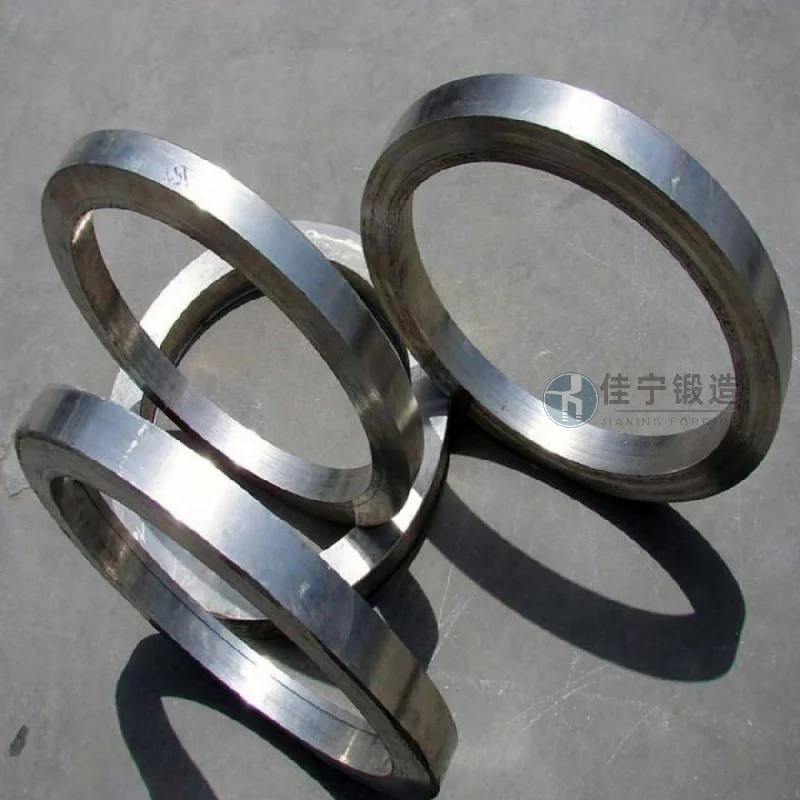
Основні виклики, з якими стикається завод гірничого обладнання, включають:
1. Під час експлуатації кільцеві ковки повинні одночасно витримувати високий осьовий тиск і радіальне зсувне навантаження. Традиційні лиття страждають від внутрішньої ослабленості тканин і дефектів сегрегації, що призводить до недостатнього терміну служби втоми і потребує заміни кожні 3–6 місяців;
2. Коливання температури на шахті значні і часто супроводжуються ерозією пилу та вологи, що підвищує вимоги до корозійної та зносостійкості кованих матеріалів;
3. Великі розмірні допуски оригінальних деталей, що вимагає шліфування на місці під час монтажу, що призводить до тривалих простоїв і високих витрат на обслуговування.
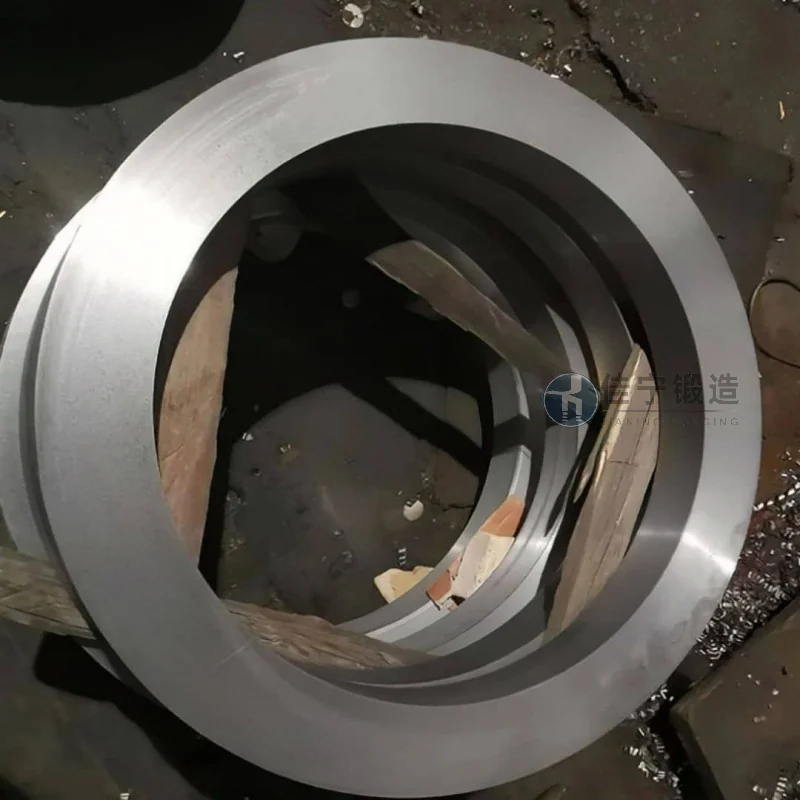
Щоб вирішити ці проблеми, Jianing Forge пропонує систематичні рішення з трьох аспектів: вибір матеріалу, процес кування та післяобробка:
1. Оптимізація матеріалів: Використання вакуумно-дегазованих легованих конструкційних сталей (таких як 42CrMo, 35CrMo тощо) підвищує міцність, одночасно підвищуючи ударну міцність при низьких температурах, зменшуючи сегрегацію та включення в джерелі;
2. Процес кування: Використовує спеціалізоване обладнання для кільцевого прокатування деталей у поєднанні з багатонагрівальним термоконтрольованим температурним кованням, що дозволяє безперервно розподіляти металеві потоки вздовж окружності та уникаючи дефектів лиття; Згодом використовується нормалізація + загартування та термічна обробка для рівномірного контролю твердості між 280~320 HBW, балансуючи зносостійкість і обробку;
3. Точна підтримка: Після грубої обробки резервується запас, а після завершення точіння та ультразвукового виявлення дефектів похибка округлості готового продукту становить ≤0,5 мм, а допуск зовнішнього діаметра може досягати рівня IT7, що дозволяє безпосередньо збирати без ремонту і суттєво скорочує час простою.
Після доставки ця партія кільцевих ковок безперервно працює на майданчику користувача понад 18 місяців без тріщин, деформацій чи інших відмов. Частота обслуговування зменшена на 75%, а загальні експлуатаційні витрати значно зменшилися, що отримало високу оцінку від технічної команди заводу обладнання.

