Shanxi Jianing Forging зібрала реальні випадки фланцевих кілець, кільцевих шестерень, підшипникових кілець, роликових кілець та інших приземлень, а також повний асортимент готових кованих виробів для вуглецевої сталі, нержавіючої сталі та легованих кілець, що є орієнтиром для вибору продукції та нестандартних рішень.
Під час модернізації ключового обладнання важкий нафтохімічний завод у Сямень, Фуцзянь, встановив суворі вимоги до продуктивності та циклу постачання великих кільцевих ковок. Ковки, які спочатку використовували завод, часто демонстрували деформацію та тріщини під високими температурами та високим тиском, що серйозно впливало на безперервність виробництва. Щоб вирішити цю ситуацію, Jianing Forging, спираючись на технічний досвід у сфері кільцевого кування, запропонувала індивідуальні рішення.
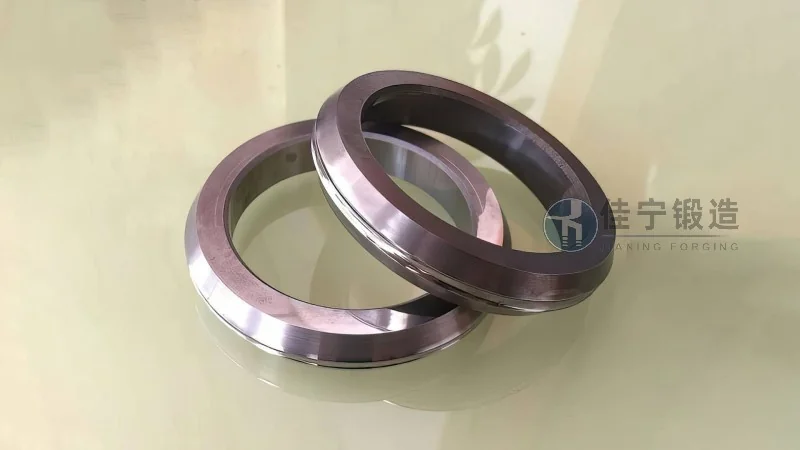
Партнером цієї співпраці є важкий нафтохімічний завод у Сямень, Фуцзянь, основний блок якого потребує спеціальних кільцевих ковок із зовнішнім діаметром понад 2 метри та суттєво різною товщиною стінок. Зіткнувшись із тривалими термінами поставки від іноземних постачальників і недостатньою точністю від вітчизняних конкурентів, фабрика зрештою обрала співпрацю з Jianing Forging, яка має багаторічний досвід у виробництві великих ковок.
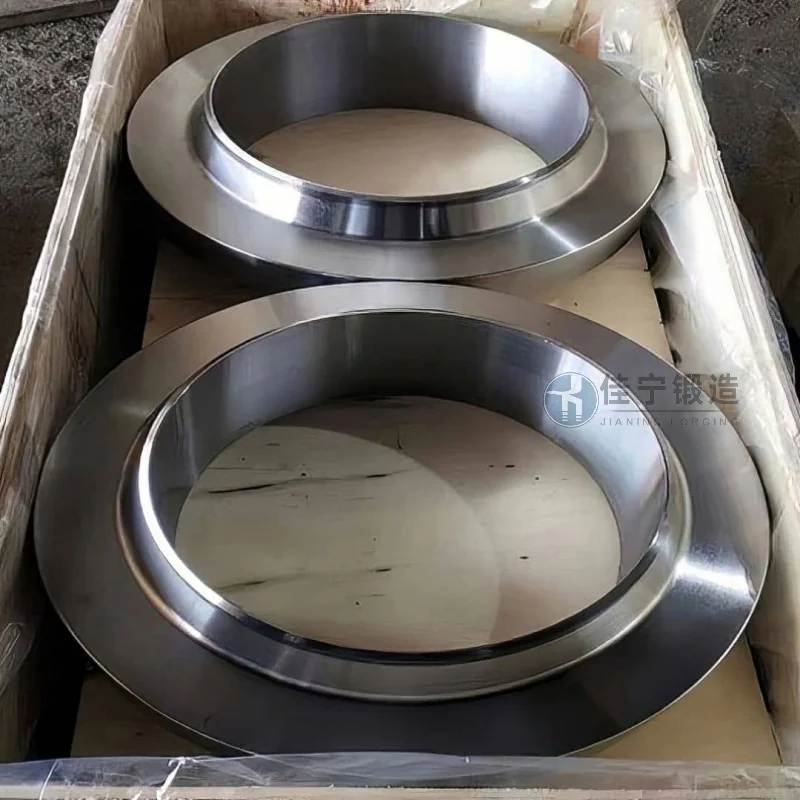
Цей важкий нафтохімічний завод стикається з трьома основними проблемами: по-перше, оригінальні ковки страждають від недостатньої структурної стійкості при тривалих високих температурах (≥500°C) та високому тиску, що призводить до локальних тріщин повзучості; По-друге, існуючі постачальники не можуть відповідати суворим вимогам до розмірних допусків (концентричне відхилення внутрішнього та зовнішнього діаметрів має контролюватися в межах 0,5 мм); по-третє, графіки проєктів жорсткі, і звичайний 90-денний цикл постачання не може відповідати періоду обслуговування, що терміново вимагає доставки протягом 45 днів.
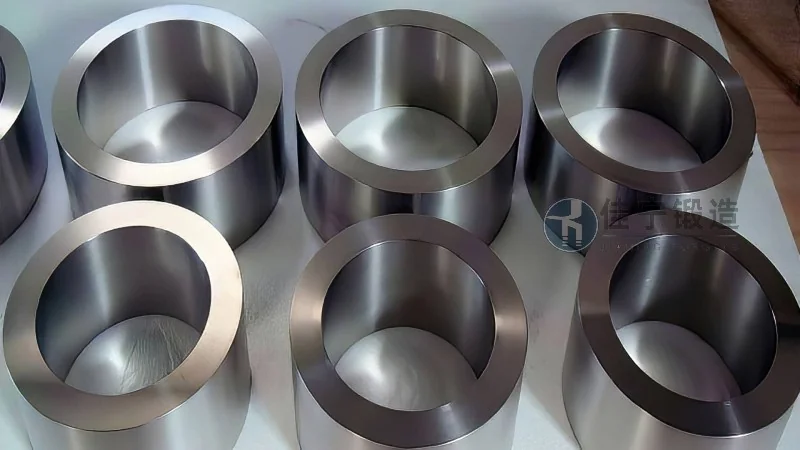
Щоб вирішити ці проблеми, Jianing Forging систематично оновила все — від вибору матеріалів і оптимізації процесів до повної інспекції процесу. На етапі матеріалу використовується спеціалізована термостійка легована сталь, а обробка мікролегуванням підвищує стійкість до повзучості при високих температурах; У процесі формування впроваджується технологія багатонагрівального контролю прокату, що ефективно усуває внутрішнє навантаження та допомагає досягти структурної однорідності; Водночас використовується обладнання для кільцевого прокату ЧПУ для досягнення високоточного контролю розмірів, при цьому концентрисність внутрішнього та зовнішнього діаметра готового продукту стабілізується в межах 0,3 мм. Щодо доставки, скоротивши період будівництва за допомогою паралельної інженерії, всі ковки були доставлені та прийняті на тиждень раніше, що допомогло замовнику відновити виробництво вчасно.

