Shanxi Jianing Forging зібрала реальні випадки фланцевих кілець, кільцевих шестерень, підшипникових кілець, роликових кілець та інших приземлень, а також повний асортимент готових кованих виробів для вуглецевої сталі, нержавіючої сталі та легованих кілець, що є орієнтиром для вибору продукції та нестандартних рішень.
У сфері будівельного обладнання якість кільцевих ковок як ключових компонентів безпосередньо впливає на стабільність і термін служби обладнання. Завод будівельного обладнання в Тяньшуй, провінція Ганьсу, давно стикається з проблемами, такими як втомні тріщини, відхилення розмірів і нерівномірна термічна обробка кільцевих ковок під високими навантаженнями, що суттєво вплинуло на ефективність виробництва та безпеку обладнання. Для систематичного вирішення цих питань, після тривалих порівнянь, фабрика зрештою вирішила співпрацювати з Jianing Forging, використавши її зрілі процеси кування та сувору систему контролю якості для завершення серії індивідуального виробництва високопопитних кільцевих кованих виробів.
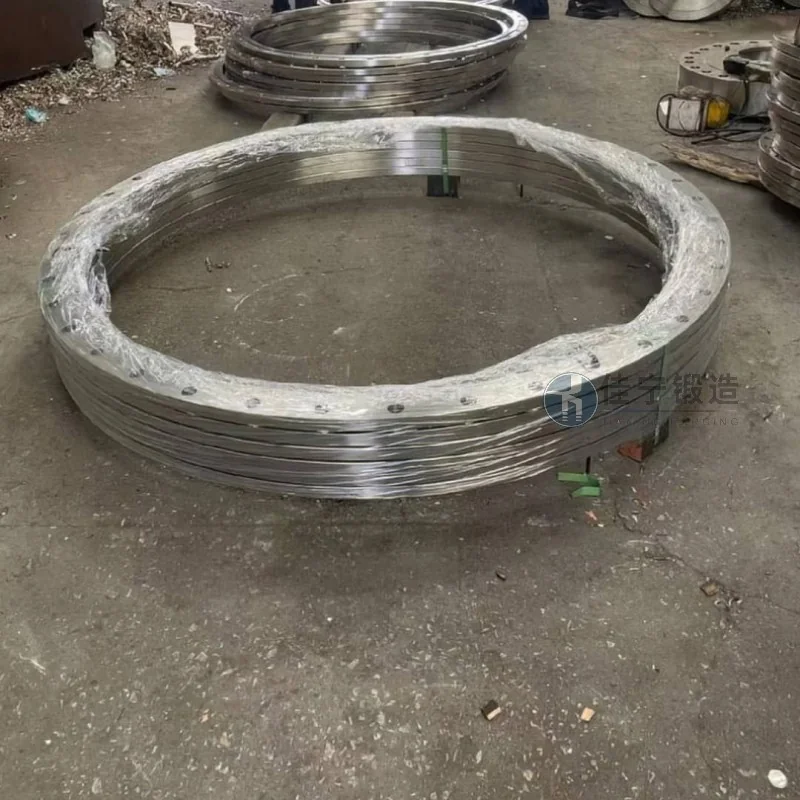
Цей випадок стосується несучих кільцевих ковок, необхідних для заводу будівельного обладнання в Тяньшуй, Ганьсу, який використовується для обертальної опорної конструкції великої будівельної техніки. Ця ковка повинна витримувати часті ударні навантаження та чергування напружень, що вимагає високих стандартів внутрішньої герметичності матеріалу, точності розмірів і твердості поверхні. Оптимізуючи співвідношення кування, вдосконалюючи розмір зерен і поєднуючи індивідуальні процеси термічної обробки, Jianing Forging успішно постачала кільцеві ковані вироби, які відповідали технічним вимогам угоди, допомагаючи клієнтам підвищити загальну надійність машини.
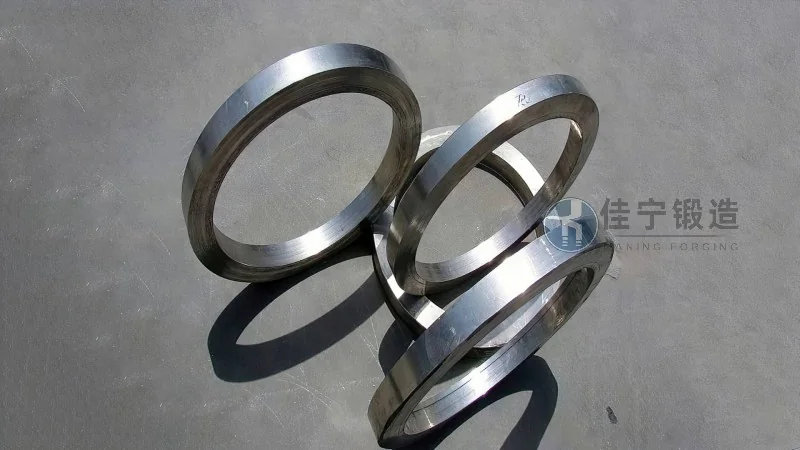
1. Ризик втомного руйнування: За довготривалих важких навантажень оригінальні кільцеві ковки клієнта мають нерівномірний внутрішній розподіл потоку металу, що легко призводить до мікротріщин у зонах концентрації напружень і раннього руйнування.
2. Недостатня послідовність розмірів: Кілька партій ковок суттєво коливаються за ключовими параметрами, такими як внутрішній і зовнішній діаметри, а також паралелізм кінцевої поверхні, що призводить до збільшення дозволу на обробку та вищих витрат.
3. Нерівномірна твердість термічної обробки: Через значні відмінності товщини ковальної стінки традиційні процеси термічної обробки ускладнюють досягнення рівномірної твердості по всьому поперечному перерізу, а деякі ділянки не відповідають стандартам зношування.
4. Жорсткі цикли поставок: Виробничий графік компанії жорсткий, з жорсткими термінами для підробки порожньої поставки, що вимагає від постачальників швидкої реакції та стабільного планування виробництва.
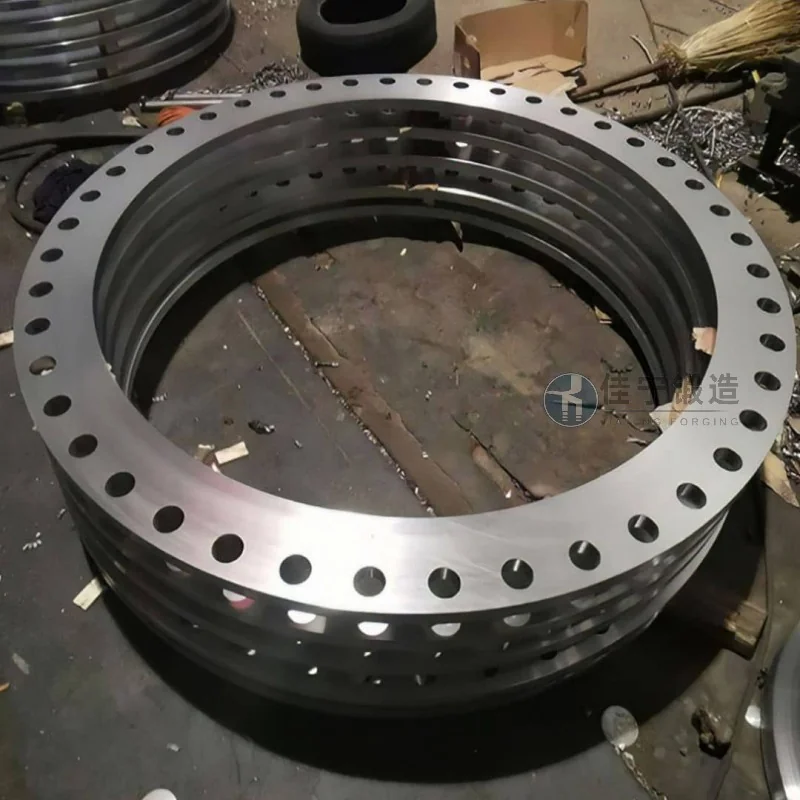
Щоб вирішити ці проблеми, Jianing Forgeing пропонує такі систематичні рішення:
1. Оптимізований процес ковки: Завдяки впровадженню багатонаправлений технології кування металеві струмні лінії розумно розподіляються вздовж контуру ковки, що підвищує стійкість до втоми та знижує ймовірність раннього руйнування.
2. Тонкі форми та контроль процесу: використання високоточних кільцевих форм у поєднанні з онлайн-моніторингом розмірів на етапах попереднього кування, середньої та післякової обробки допомагає контролювати допуски до розмірів окремих деталей у межах ISO IT7 і зменшує подальші дозволи на обробку.
3. Індивідуальний план термічної обробки: На основі товщини стінки ковки та характеристик матеріалу, спроєктуйте комбінацію процесу сегментованого контролю температури, вибору середовища для гартування та узгодження часу загартування для контролю коливань твердості повного зрізу в HRC 2.
4. Гнучке планування виробництва: Встановлення механізму швидкого потоку від підготовки матеріалу до кування, термічної обробки та інспекції, що дозволяє доставляти заготовки для термінових замовлень протягом 48 годин відповідно до термінових вимог клієнтів.

