Shanxi Jianing Forging obejmuje rzeczywiste przypadki inżynieryjne z blachami rur, kołnierzami i różnymi okrągłymi kuwkami tarczowymi. Gotowe produkty z blach węglowych i stalowych tarcz są wyraźnie fotografowane, co bezpośrednio odzwierciedla precyzję obróbki oraz skuteczność kompatybilności rurociągów.
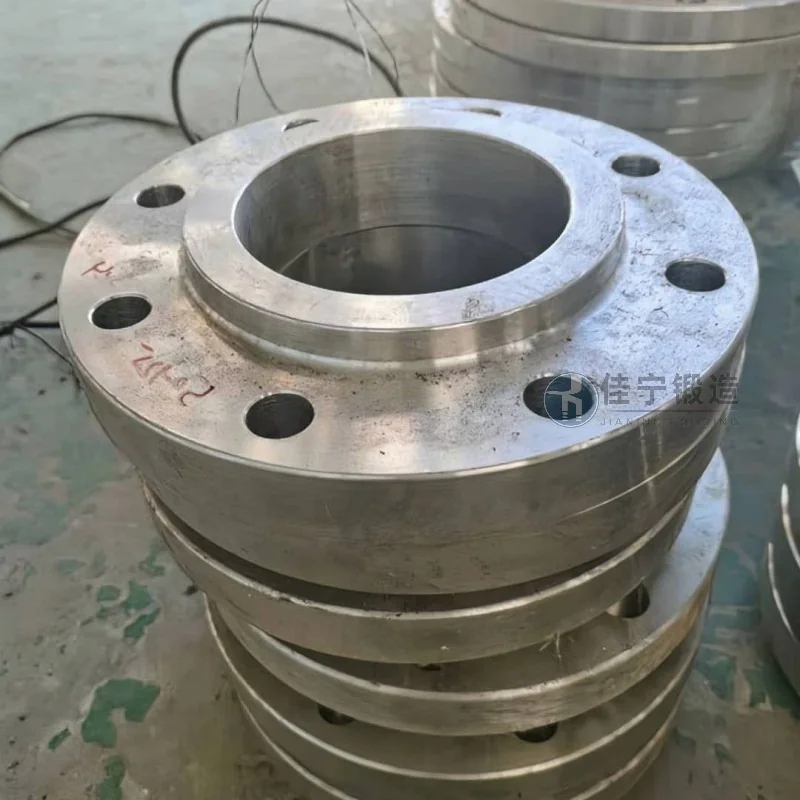
Producent części hydraulicznych w Fengxian w Szanghaju od dawna doświadcza podwójnych ciśnień – efektywności i jakości w procesie kuł na płytach. Kucia tarczowe produkowane przez tę firmę są głównie wykorzystywane do kluczowych elementów systemów hydraulicznych, z wysokimi wymaganiami dotyczącymi gęstości materiału, dokładności wymiarowej i integralności powierzchni. Oryginalny proces wykorzystywał tradycyjne kucie na otwartym macie, które nie tylko miało długie cykle produkcyjne, ale także duże wahania wydajności końcowej, co utrudniało sprostanie rosnącemu zapotrzebowaniu na zamówienia.
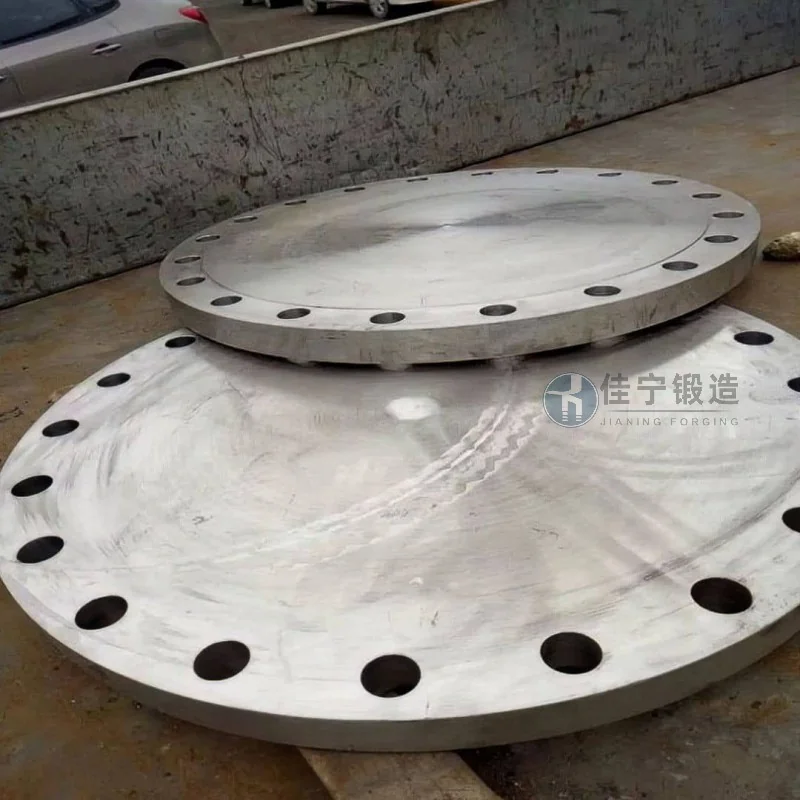
Firma napotkała głównie trzy problemy podczas produkcji kucia na pacewach: po pierwsze, niskie zużycie materiału, duże marże zadziorów przy tradycyjnych procesach, co skutkowało utrzymującymi się wysokimi kosztami; Po drugie, niewystarczająca wewnętrzna jednolitość strukturalna, przy czym niektóre odkuły ujawniają mikropęknięcia lub luźne defekty podczas późniejszego przetwarzania, co wpływa na żywotność serwisowania produktu; Po trzecie, słaba spójność wymiarowa podczas produkcji masowej, z odchyleniami od średnicy zewnętrznej i grubości między różnymi partiami przekraczającymi zakres tolerancji, co powodowało częste korekty podczas późniejszych obróbk. Te problemy bezpośrednio ograniczają rozwój potencjału firm i satysfakcję klientów.
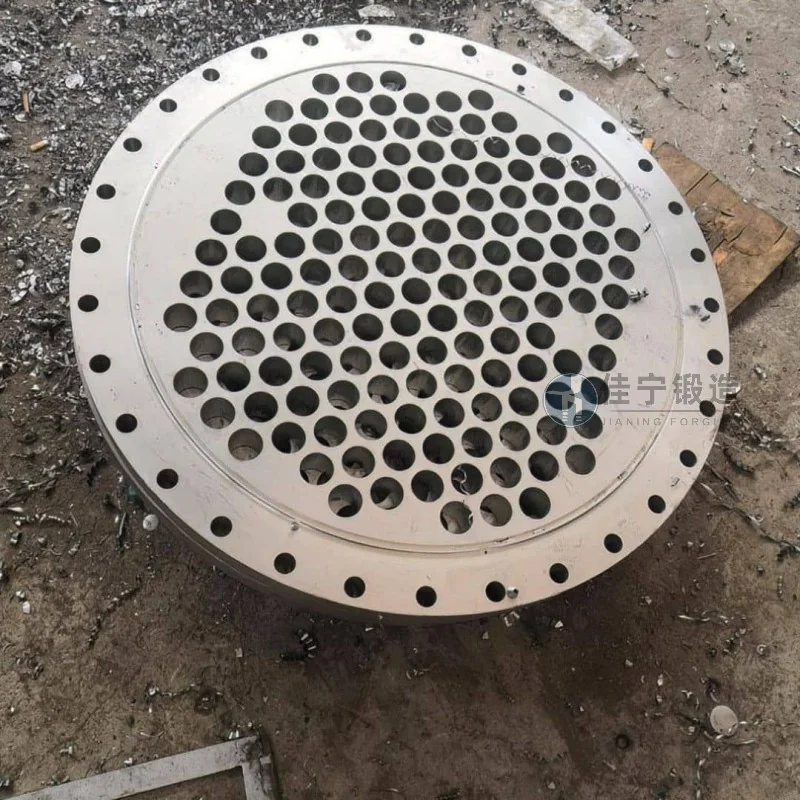
Aby rozwiązać te problemy, Jianing Forging przystosowało dedykowane rozwiązanie do kucia matryc do wykuwania płyt dla firmy. Poprzez optymalizację projektowania wnęk formy i parametrów procesu kucia osiągnięto formowanie niemal siatkowe, co zmniejsza marnotrawstwo materiału. Jednocześnie stosuje się technologię wielokierunkowego kucia matrycowego do rozsądnego rozłożenia linii przepływu metalu wzdłuż konturu części, co poprawia wewnętrzną mikrostrukturalną gęstość i właściwości mechaniczne kucia. W zakresie kontroli wymiarów, dzięki precyzyjnym formom i stabilnemu systemowi kontroli temperatury, tolerancja średnicy zewnętrznej jest utrzymywana w granicach ±0,3 mm, a tolerancja grubości w granicach ±0,15 mm, co skutecznie wspiera spójność partii. Dodatkowo, skracając liczbę cykli grzewczych i procesu kucia matrycowego, cykl produkcji pojedynczego egzemplarza jest skrócony o około 30% w porównaniu z tradycyjnymi metodami, co skutkuje poprawą ogólnej wydajności. To rozwiązanie było stosowane partiami w firmie, z stabilną wydajnością na wysokim poziomie, a opinie klientów były pozytywne.

