Shanxi Jianing Forging kan schaalsmeedsels met grote drukvaten verwerken van koolstofstaal, roestvrij staal en legeringsstaal. Het station beschikt over een schat aan praktijkvoorbeelden van cilindersmeed, waarmee de smeedcapaciteiten van grote cilinders en de corrosiebestendige resultaten van eindproducten volledig worden gedemonstreerd.
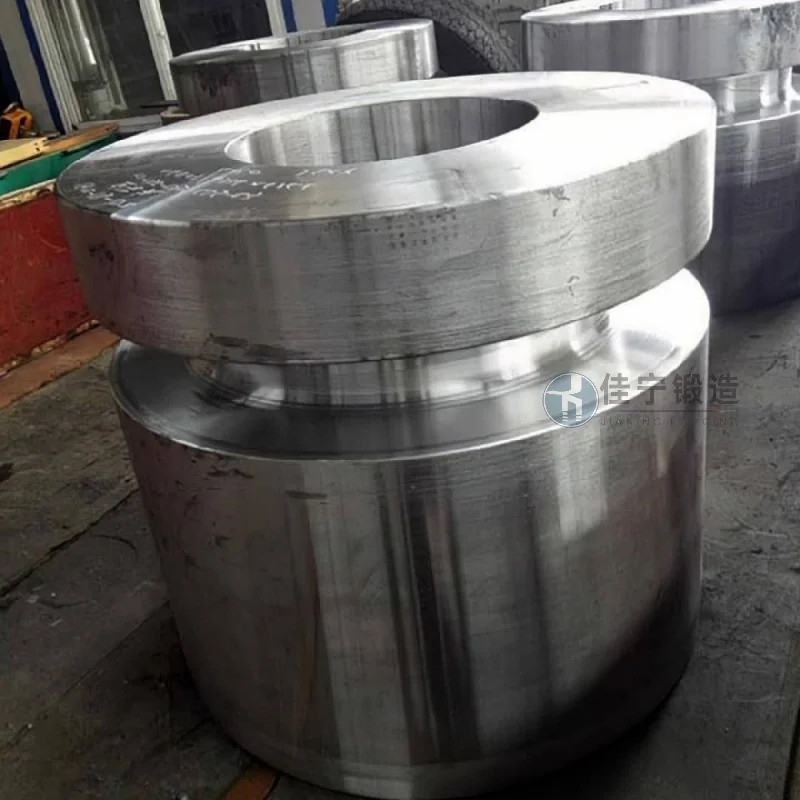
Een chemische machinefabriek in Chifeng, Binnen-Mongolië, stelde strikte eisen aan interne microstructuurdichtheid, mechanische stabiliteit en dimensionale nauwkeurigheid bij de inkoop van drukvats-schildsmeed. Deze batch cilindersmeden wordt gebruikt als het kern van drukdragende componenten van chemische reactie-eenheden en vereist langdurige werking in omgevingen met hoge temperaturen, hoge druk en corrosief medium. Elke kleine defect kan veiligheidsrisico's veroorzaken.
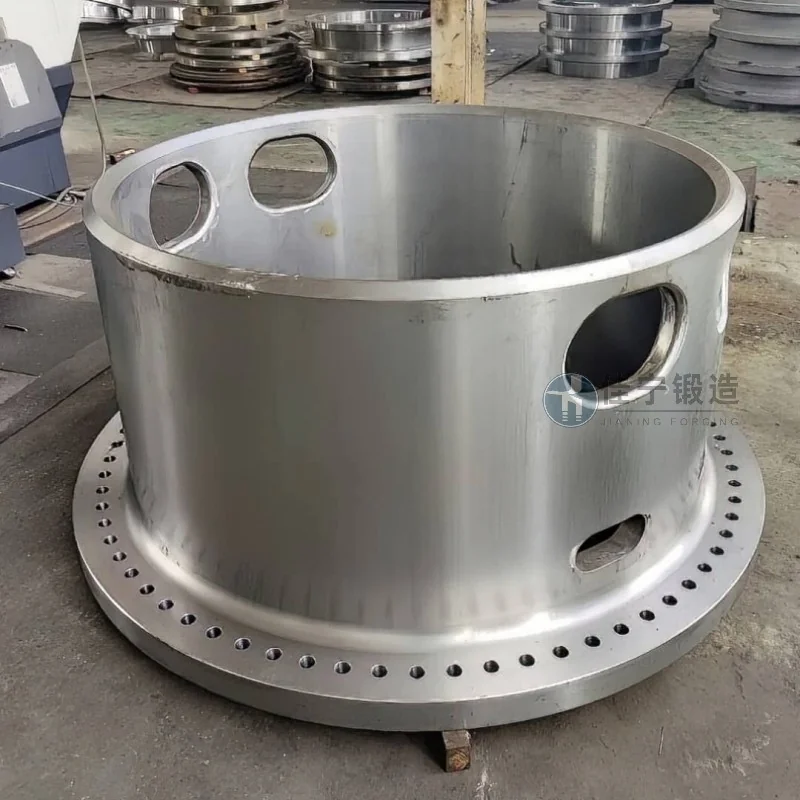
Tijdens het eerste proefproductieproces ondervonden klanten de volgende problemen: conventionele smeedprocessen hadden moeite om centrale lossheid en scheiding van stalen staven te elimineren, wat resulteerde in een lage ultrasone foutdetectie voor smeedingen; Onjuiste controle van de parameters van het warmtebehandelingsproces na het smeden leidt tot een ongelijke hardheidsverdeling in het cilinderlichaam en aanzienlijke daaropvolgende vervorming; Tegelijkertijd zijn de levertijden strak, wat strikte controle van de productiecycli vereist.
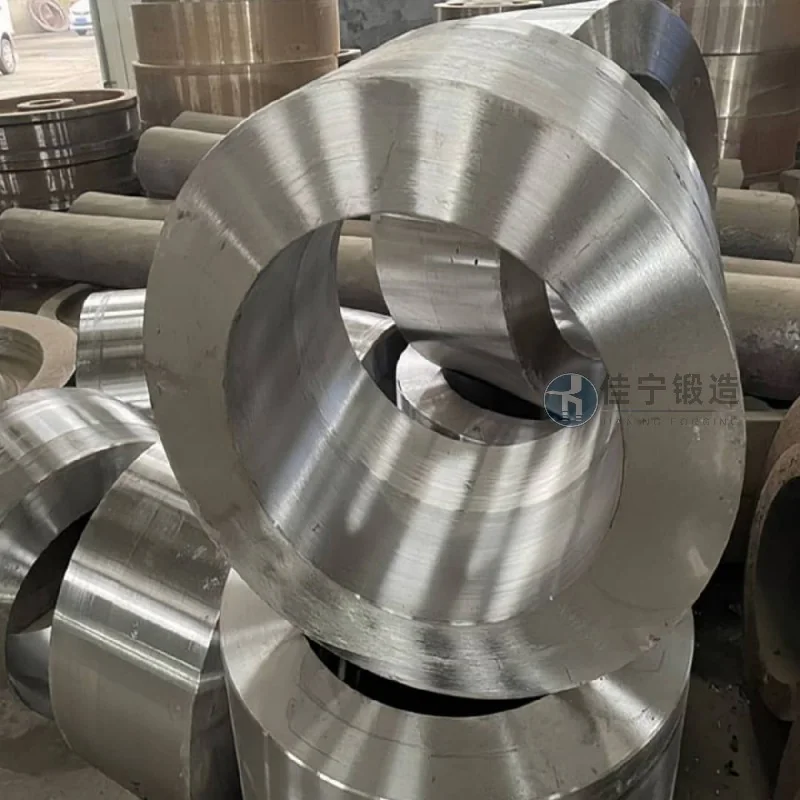
Om deze pijnpunten aan te pakken, heeft Jianing Forging speciale inspanningen geleverd op drie gebieden: grondstofcontrole, optimalisatie van smeedprocessen en aanpassing van warmtebehandelingsparameters. Hoogwaardige legeringsstalen ingots, behandeld met vacuümontgassing, gecombineerd met multidirectionele smeedtechnologie, breken effectief de gietstructuur en raffineren korrels. Door gebruik te maken van computersimulaties om te helpen bij het ontwerpen van smeedverhoudingen, is de verdeling van smeedstukken goed afgestemd op het spanningsveld. De warmtebehandelingsfase maakt gebruik van gesegmenteerde, temperatuurgecontroleerde normalisatie- en temperprocessen, waardoor de totale cilinderhardheid binnen het door de klant vereiste HB-bereik van 200-250 blijft, met een doorsnedehardheidsverschil van minder dan 20HB. De uiteindelijk geleverde buissmeden behaalden een foutdetectie-passingspercentage van 1, met mechanische eigenschappen die de klantnormen ruimschoots overschreden, waardoor ongeveer 15% van de daaropvolgende verwerkings- en assemblagecyclus voor chemische machinefabrieken werd bespaard en veel erkenning van klanten opleverde.

