Shanxi Jianing Smeden omvat echte technische koffers van buisplaten, flenzen en diverse ronde schijfsmeedsels. De eindproducten van koolstofstaal en roestvrij stalen schijfsmeed worden duidelijk gefotografeerd, wat direct de verwerkingsprecisie van de smeedstukken en de effectiviteit van pijpleidingcompatibiliteit weerspiegelt.
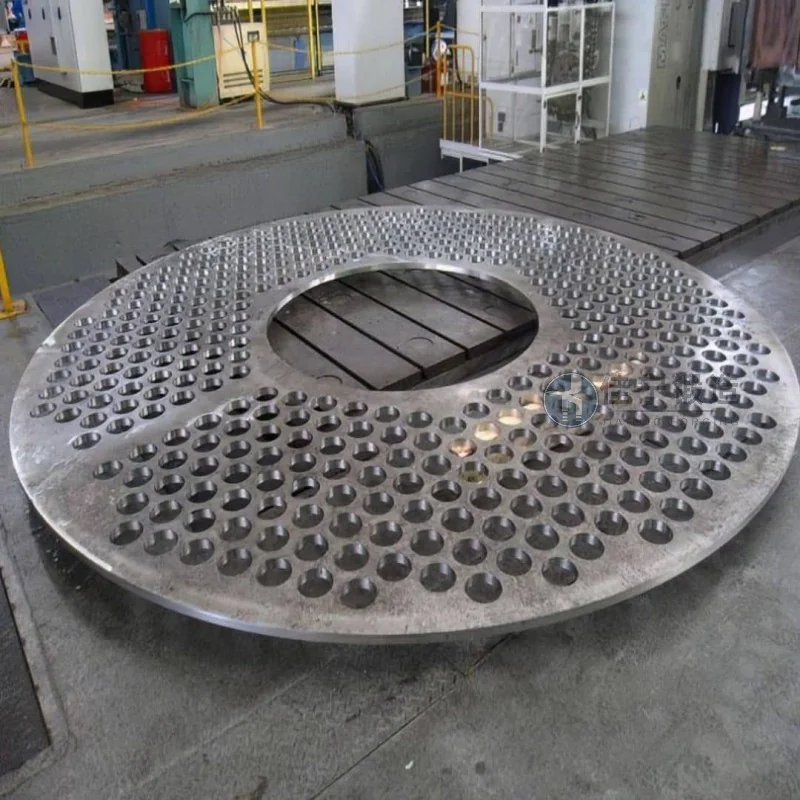
Een scheepsmachinefabriek in Laiwu, Shandong, kampt al lange tijd met problemen zoals grote verwerkingshoeveelheden, laag materiaalgebruik en prestatieschommelingen van eindproducten bij het produceren van scheepsschijven. Jianing Forging bood gespecialiseerde oplossingen voor deze batch schijfsmedewerk, van de selectie van grondstoffen tot het ontwerp van het smeedproces, waardoor ze stabiele massaproductie konden bereiken.
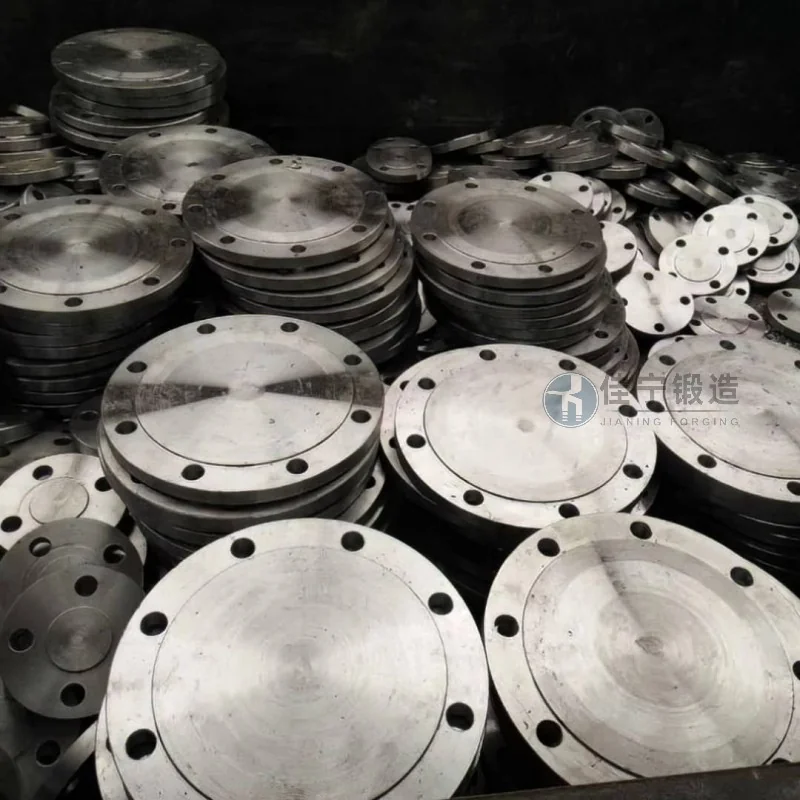
De scheepsmachinefabriek gebruikte eerder schijfsmeedsels met de volgende moeilijkheden: Ten eerste leidde onvoldoende interne microstructurele dichtheid van de smeden tot lokale scheuren tijdens de daaropvolgende bewerking; Ten tweede, slechte dimensionale consistentie, met uitgebreide reparaties per batch en verlengde levertijden; Ten derde blijven de materiaalkosten hoog, vooral voor relatief sterk gelegeerde staal met verliespercentages die de verwachtingen overtreffen. Deze pijnpunten beïnvloeden direct de assemblage-efficiëntie en de levensduur van belangrijke maritieme componenten.
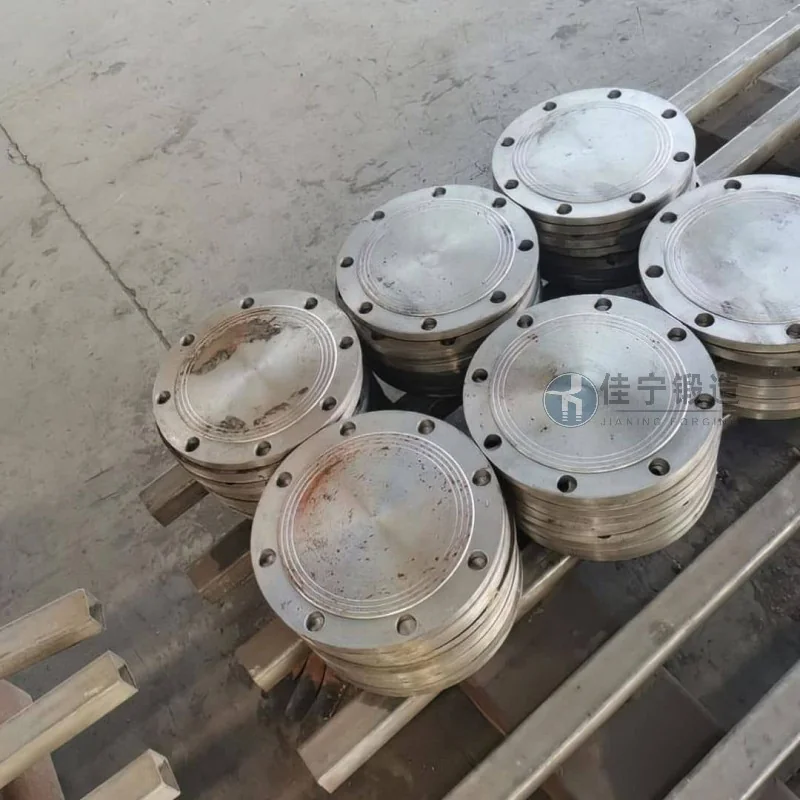
Jianing Forging herontwierp het smeedproces op basis van de tekeningen en technische overeenkomsten die door de klant waren verstrekt. In de materiaalfase helpt het gebruik van voorbehandelde, hoogwaardige legeringsstalen smeedblokken om de chemische samenstelling en mechanische eigenschappen te stabiliseren; In de vormfase wordt multidirectionele matrijssmeedtechnologie gebruikt om het risico op discontinue metaalstroomlijnen te verminderen, zodat de vezelstructuur van schijfsmeden gelijkmatig wordt verdeeld langs de krachtrichting; In de warmtebehandelingsfase wordt een speciale koelregelcurve ontwikkeld om restspanning te elimineren. Het uiteindelijke geleverde product werd getest door een derde partij en de mechanische eigenschappen voldeden aan alle klanteisen, met ongeveer 15% minder bewerkingsruimte per stuk vergeleken met het oorspronkelijke proces, wat het materiaalgebruik verbeterde.
Na de implementatie van deze oplossing meldden klanten dat het slagingspercentage van het product steeg van de vorige 85% naar meer dan 97%, en dat de productiecyclus per batch met ongeveer 20% werd verkort. De schijfsmeedstukken presteerden goed bij de daaropvolgende assemblage, zonder herwerk veroorzaakt door billetdefecten, wat effectief de tijdige levering van het scheepsmachineproject van de klant ondersteunde.

