Shanxi Jianing Forging dokáže zpracovávat kované kované nádoby s velkým průměrem z uhlíkové, nerezové oceli a legované oceli. Stanice disponuje bohatstvím skutečných případů válcového kování, které plně demonstrují kovací schopnosti velkých válců a odolnost hotových výrobků proti korozi.
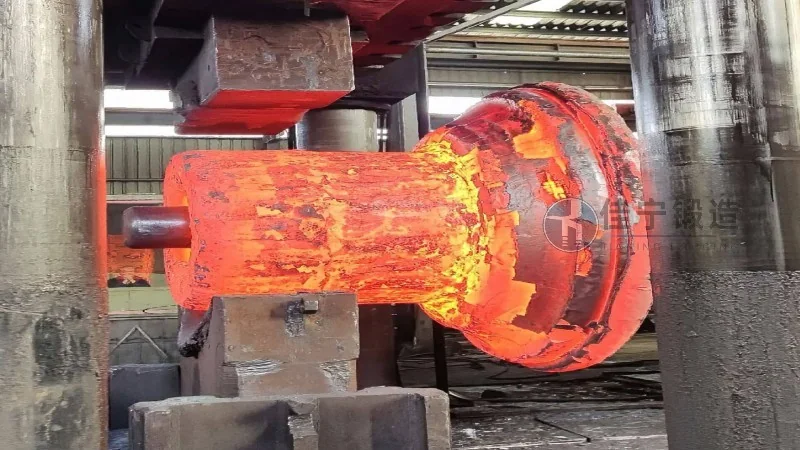
Továrna na důlní díly ve Fangshanu v Pekingu se dlouhodobě zabývá výrobou a údržbou dílů těžebních strojů. Jednou z jejích hlavních součástí—výkon velkých válcových kovacích dílů—přímo ovlivňuje stabilitu a efektivitu provozu zařízení. Před spoluprací s Jianing Forging závod zkoušel více dodavatelů, ale nenašel partnera, který by splňoval požadavky na pevnost, konzistenci rozměrů a dodací cykly. Na základě dlouholetých zkušeností v rozsáhlém kovacím oboru poskytla Jianing Forging továrně přizpůsobená válcová kovací řešení, čímž efektivně podporovala modernizaci zařízení a potřeby zvýšení kapacity.
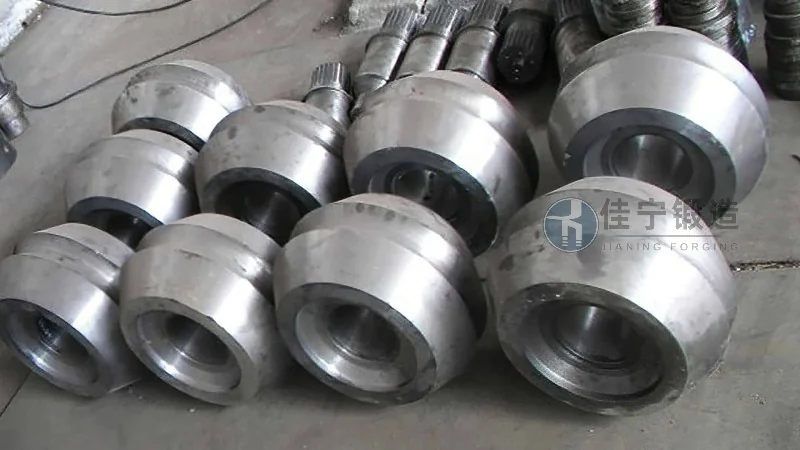
Při skutečném použití zjistila továrna na díly dolu, že původní trubkové výkovy často narazily na následující problémy při vysokém zatížení pod zemí a při vysokých nárazech: Za prvé, nedostatečná pevnost materiálu způsobovala lokální deformaci nebo dokonce praskání stěny skořepiny, což vážně ovlivnilo životnost zařízení; Za druhé, vnitřní struktura je po kování nerovná, s ukrytými vadami, jako jsou mikrotrhliny, které se během provozu postupně rozšiřují a způsobují náhlé praskliny, což představuje bezpečnostní riziko; Za třetí, nestabilní řízení přídavků na obrábění, které vyžaduje opakované úpravy během následného obrábění, což prodlužuje celkový montážní cyklus; Za čtvrté, dodavatelské cykly se výrazně mění, protože nejsou schopny odpovídat výrobním plánům továren na těžební díly, což často způsobuje úplné výpadky strojů a čekání na materiály kvůli chybějícím dílům. Tyto problémy způsobily, že závod naléhavě potřeboval dodavatele kování se stabilními procesními schopnostmi a včasnou reakcí.
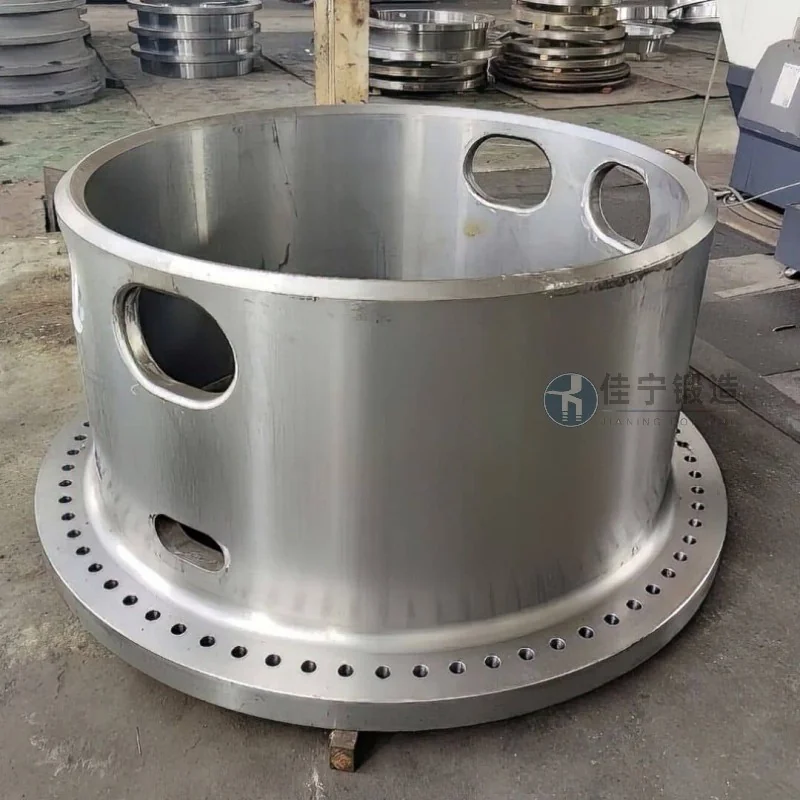
Aby se řešily problémy zákazníků, Jianing Forging zavedl systematické řešení zahrnující výběr materiálu, procesy kování, kontrolu tepelného zpracování a kontrolu hotových výrobků: na straně materiálu se po externím rafinování vybírá vysoce kvalitní slitinová konstrukční ocel, přičemž chemické výkyvy složení jsou kontrolovány v úzkém rozsahu, což pomáhá zajistit čistotu a konzistenci složení matrice (matrix); Ve fázi kování technologie vícesměrného kování v kombinaci s relativně přesným systémem regulace teploty účinně eliminuje konstrukční vady v odlitku, což umožňuje rozumné rozložení kovových proudových linií podél osy válce, čímž se zlepšuje odolnost vůči nárazu a únavová životnost; Pokud jde o tepelné zpracování, diferencované procesy kalení a popouštění jsou formulovány na základě tloušťky stěny výkove, což pomáhá vyhladit gradient tvrdosti od povrchu k jádru a zabraňuje vzniku tvrdých trhlin; Na straně dodávky byly optimalizací návrhu forem a plánování výroby konvenční doručovací cykly zkráteny téměř o 30 % a jsou poskytovány kanály naléhavých objednávek, které podporují kontinuitu výroby zákazníků. Od začátku spolupráce klesla míra oprav kovářských sudů ve fabrice o více než polovinu, propady zařízení byly sníženy o více než 40 % a celkové provozní náklady byly efektivně kontrolovány.

