Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
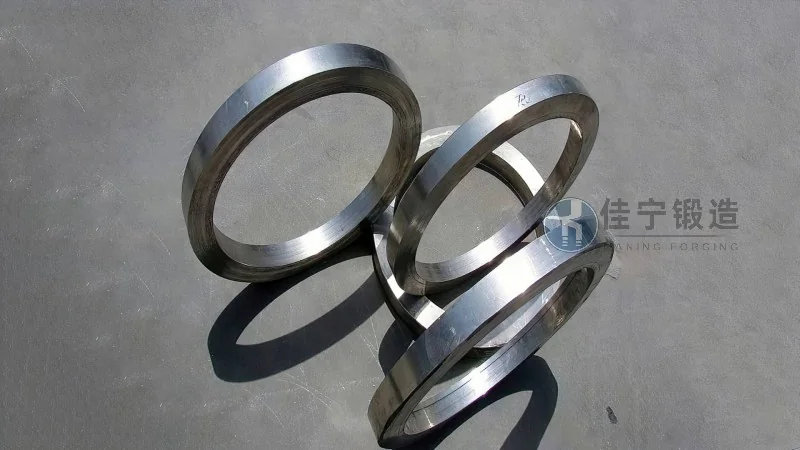
Továrna na těžební stroje v Datongu v provincii Shanxi se dlouhodobě zabývá výrobou těžebního vybavení a její klíčová součást, kruhové kování, má významný dopad na provozní stabilitu a bezpečnost zařízení. Továrna často naráží na velké rozměrové odchylky a nerovnoměrné vnitřní mikrostruktury v prstencových výkovkách poskytovaných stávajícími dodavateli, což vede k problémům s montáží, zvýšené mírě poruch zařízení a trvale vysokým nákladům na údržbu v pozdějších fázích. Aby se zlepšila kvalita celého stroje a snížily celkové náklady, začal závod hledat spolehlivější partnery pro kruhové kování.
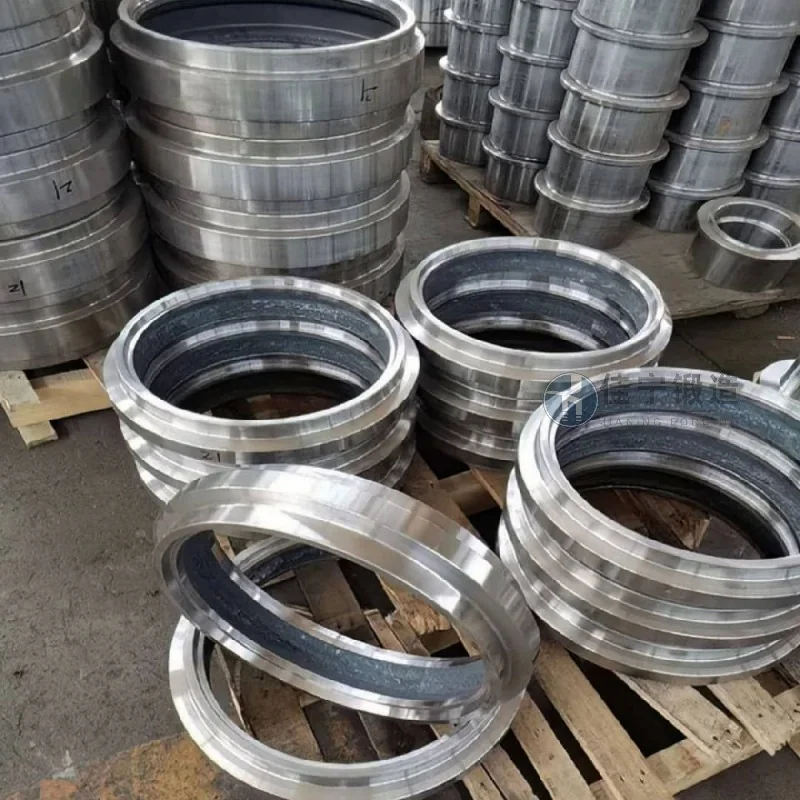
Před změnou dodavatele čelila továrna na těžební stroje především třem hlavním problémům: Za prvé, nedostatečné dimenzionální konzistenci kruhových výkovníků, s významnými rozdíly mezi sériemi, což prodlužovalo dobu úpravy montáže; Za druhé, mechanické vlastnosti výkovin nejsou dostatečně stabilní; některé výrobky dochází k předčasnému opotřebení nebo dokonce k praskání během používání, což ovlivňuje kontinuitu těžebních operací; Za třetí, dodavatelský cyklus je dlouhý a naléhavé objednávky nelze rychle vyřídit, což omezuje flexibilitu plánování výroby. Tyto problémy přímo vedou k vyšším opravám zařízení a nižší spokojenosti zákazníků.
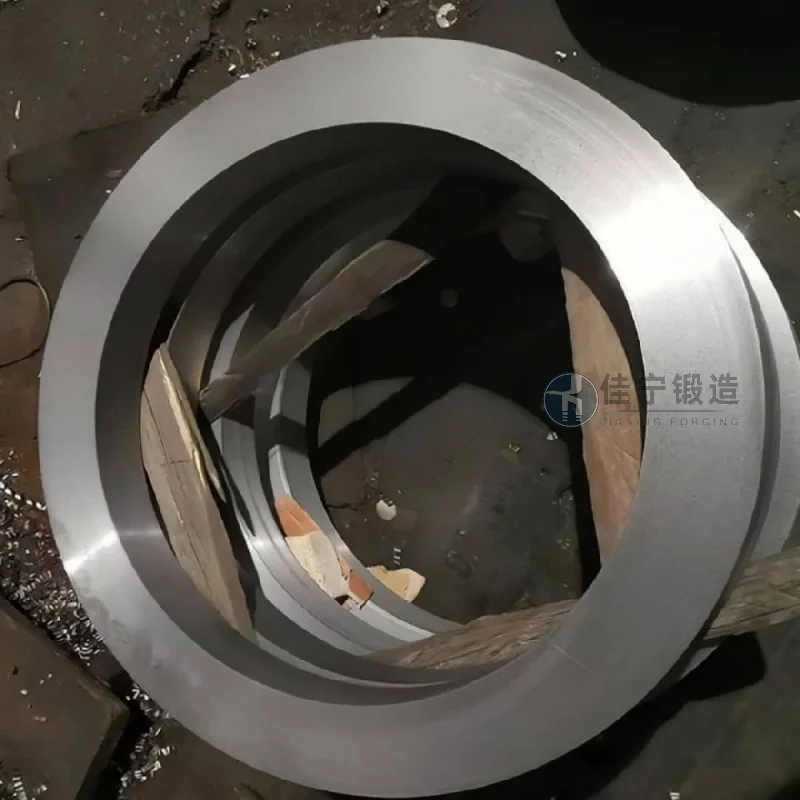
Aby se tyto problémy řešily, poskytla společnost Jianing Forging na míru vyrobené řešení pro výrobu těžebních strojů. Během výroby používáme vysoce přesný kovací proces a kompletní tepelný zpracovací systém, který pomáhá jemně zpracovávat vnitřní zrna a dosahovat jednotné mikrostruktury. Prostřednictvím několika inspekčních procesů (včetně ultrazvukové detekce vad a dimenzionální inspekce) zajišťujeme, že tolerance klíčových rozměrů, jako je vnější průměr, vnitřní průměr a výška každého hotového produktu, jsou kontrolovány v souladu s požadavky zákazníka. Současně jsme optimalizovali proces plánování výroby, zkrátili jsme doručovací cyklus běžných objednávek na méně než 15 pracovních dnů a rezervovali nouzovou kapacitu pro závod pro naléhavé požadavky. Od zahájení masového dodávání továrna oznámila, že úspěšnost montáže prstencových kovacích dílů vzrostla na více než 98 %, počet poruch zařízení klesl přibližně o 40 % a celková výrobní efektivita se výrazně zlepšila.

