Shanxi Jianing Forging dokáže zpracovávat kované kované nádoby s velkým průměrem z uhlíkové, nerezové oceli a legované oceli. Stanice disponuje bohatstvím skutečných případů válcového kování, které plně demonstrují kovací schopnosti velkých válců a odolnost hotových výrobků proti korozi.
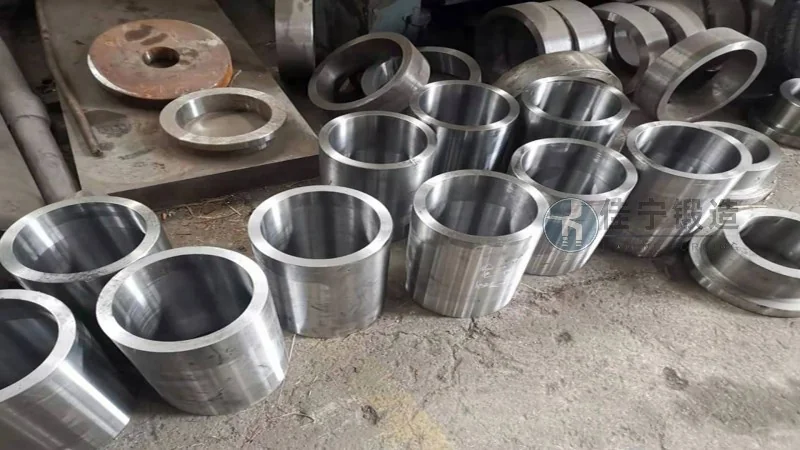
Tento případ se zaměřuje na projekt kování válců v továrně na důlní stroje v Pingdingshanu, provincie Henan. Tato strojírna se již dlouho zabývá výrobou těžebního zařízení a má přísné požadavky na spolehlivost, rozměrovou stabilitu a životnost sudových kovacích výkovů. Díky vyspělé kovací technologii a schopnostem jemného zpracování dodává Jianing Forging válcové výkovy ve velkém, které splňují technické specifikace, což účinně podporuje efektivní provoz hlavního strojního zařízení.
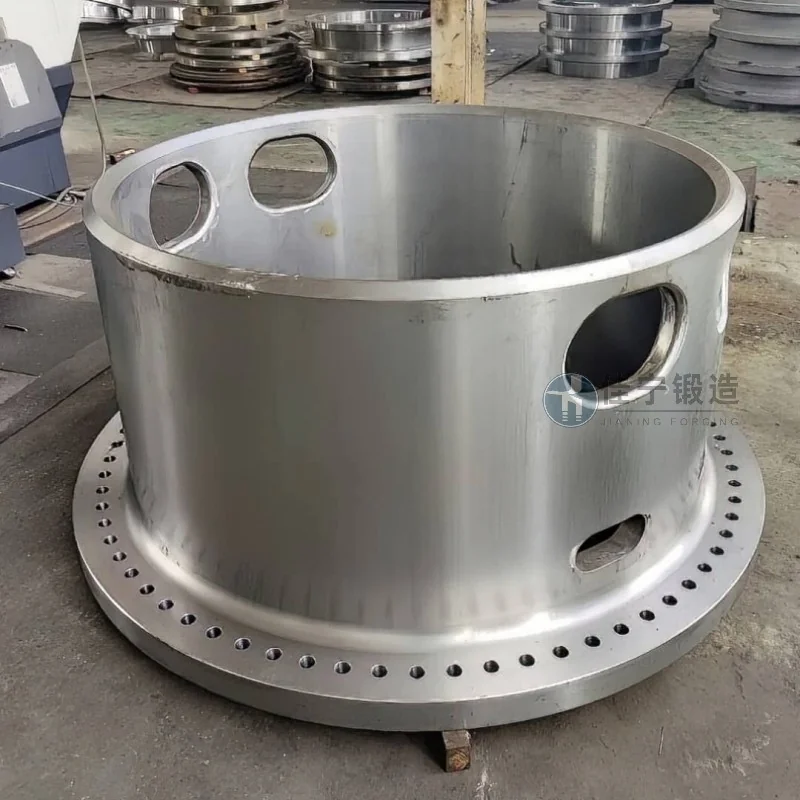
Při skutečné výrobě čelí továrna na těžební stroje následujícím výrazným výzvám: Za prvé, výkovy sudu jsou náchylné k vnitřním vadám při nárazech při velkém zatížení, což vede k předčasnému selhání; Za druhé, přídavek na obrábění pro kování polotovarů je příliš velký, což vede k dlouhým následným časům obrábění a vážnému plýtvání materiálem; Za třetí, více dodavatelů má nestabilní doručovací cykly, což ovlivňuje postup montáže celého stroje; Za čtvrté, mechanické vlastnosti výkovů se mezi dávkami výrazně liší, což nepomáhá zajistit konzistenci zařízení. Tyto problémy přímo zvyšují náklady na řízení kvality zákazníků a rizika plánování výroby.
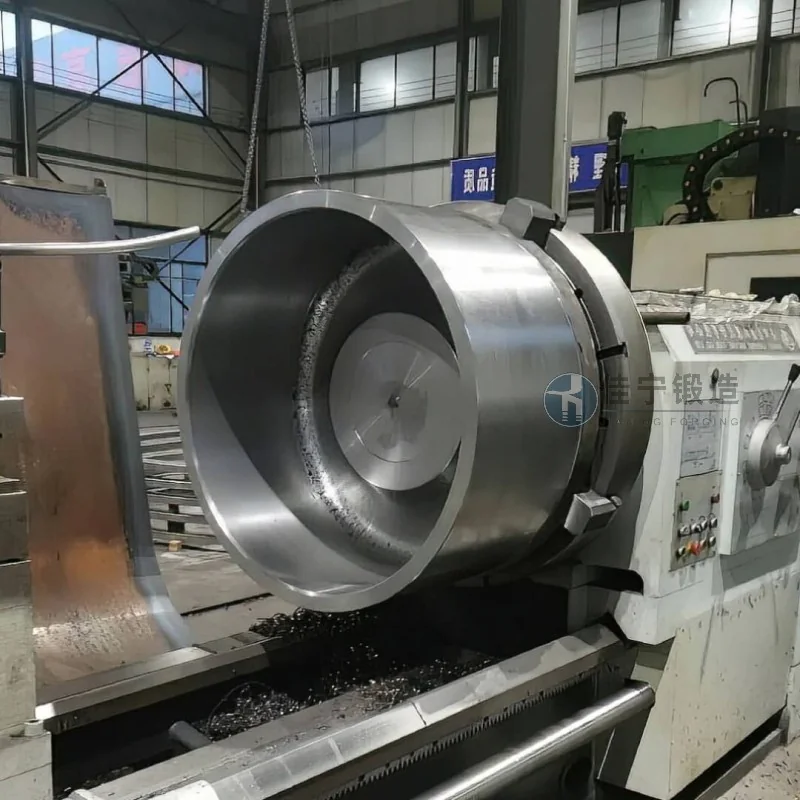
Pro řešení těchto problémů nabízí Jianing Forging systematické řešení: Nejprve použitím vysoce kvalitních ingotů z legované oceli v kombinaci s vícesměrným kováním efektivně rozbíjejí odlitou strukturu, eliminuje vnitřní volnost a zlepšuje hustotu a izotropii výkov. Za druhé, simulace metodou konečných prvků optimalizuje rozměry kovacích polotovarů, udržuje přídavky při obrábění v rozumném rozsahu a snižuje ztráty materiálu přibližně o 12 %. Dále zavedení přísného procesu regulace parametrů tepelného zpracování pomáhá udržet odchylky tvrdosti, pevnosti v tahu a mezi kluzu každého válce v rámci průmyslových standardů. Nakonec bylo optimalizováno plánování výroby a zaveden speciální mechanismus pro výměnu zásob, který zkrátil rutinní dobu dodání o 15 dní, aby vyhověl potřebám zákazníků v kontinuální výrobě. Po několika dávkách ověřování dodávek překročila úspěšnost prvního proběhu tohoto kování válců na montážní lince zákazníka 98 %, což výrazně snížilo počet poruch zařízení, což přineslo plné uznání od zákazníka.

