Shanxi Jianing Forging може обробляти ковки великих діаметрів для корпусів під тиском, виготовлені з вуглецевої сталі, нержавіючої сталі та легованої сталі. Станція має безліч реальних випадків кування циліндрів, що повністю демонструє можливості великих циліндрів та корозійну стійкість готової продукції.
У сфері виробництва важкого гідравлічного обладнання циліндрові ковки слугують елементами для підшипників під тиском, і їхня якість безпосередньо впливає на стабільність і безпеку експлуатації обладнання. Нещодавно Jianing Forgeging розпочала проєкт кування циліндрів для заводу з виробництва важкої гідравлічної техніки в Цзіньхуа, Чжецзян. Завдяки цілеспрямованій оптимізації процесу та повному контролю якості процесу вони успішно постачали ковальні вироби, що відповідають суворим технічним вимогам.
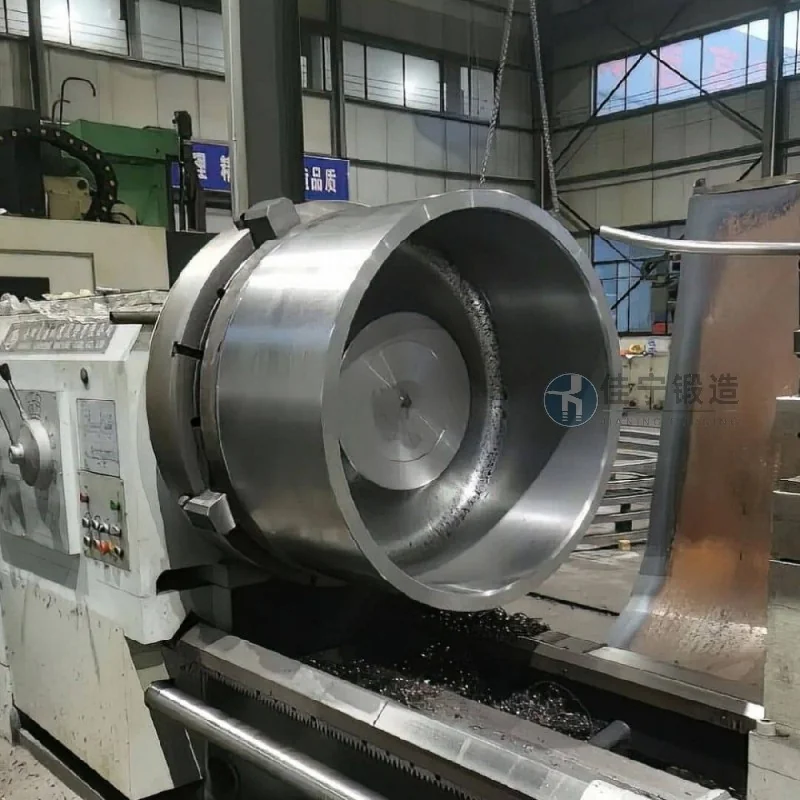
Цей завод з важких гідравлічних виробництв давно займається виробництвом великих гідравлічних циліндрів і вузлів циліндрів. Її корпусні ковки повинні витримувати високотискові високочастотні змінні навантаження і мають високі вимоги до щільності матеріалів, точності розмірів і поверхневого оздоблення. Jianing Forgeging є постачальником цієї партії циліндрових ковок, виконуючи весь процес обробки — від сировини до готової продукції.
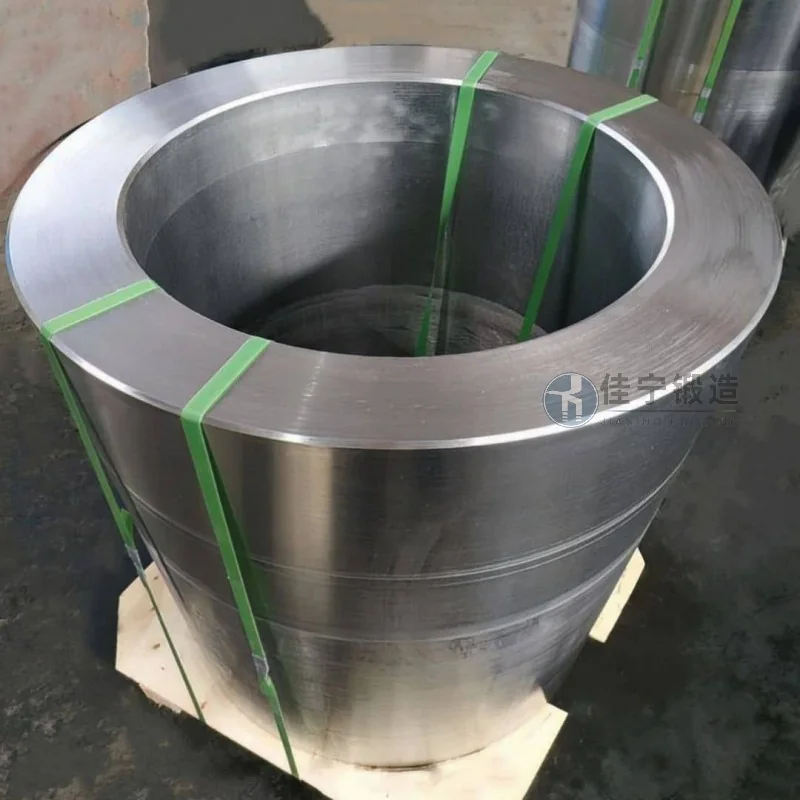
На початковому етапі проєкту замовник зіткнувся з трьома ключовими викликами: по-перше, барабанні ковки мали діаметр понад 1,2 метра, нерівномірну товщину стінок, а звичайні процеси кування легко спричиняли порушення потоку металів; по-друге, внутрішні технічні специфікації замовника вимагали, щоб не було жодного дефекту понад 1 мм всередині ковки, і потрібне було ультразвукове тестування; по-третє, терміни доставки були обмеженими, і традиційні ковані рішення не могли відповідати як вимогам якості, так і ефективності. Крім того, клієнти встановлюють високі стандарти контролю термічної деформації кованих матеріалів, щоб уникнути недостатнього дозволу на обробку при подальшій обробці.
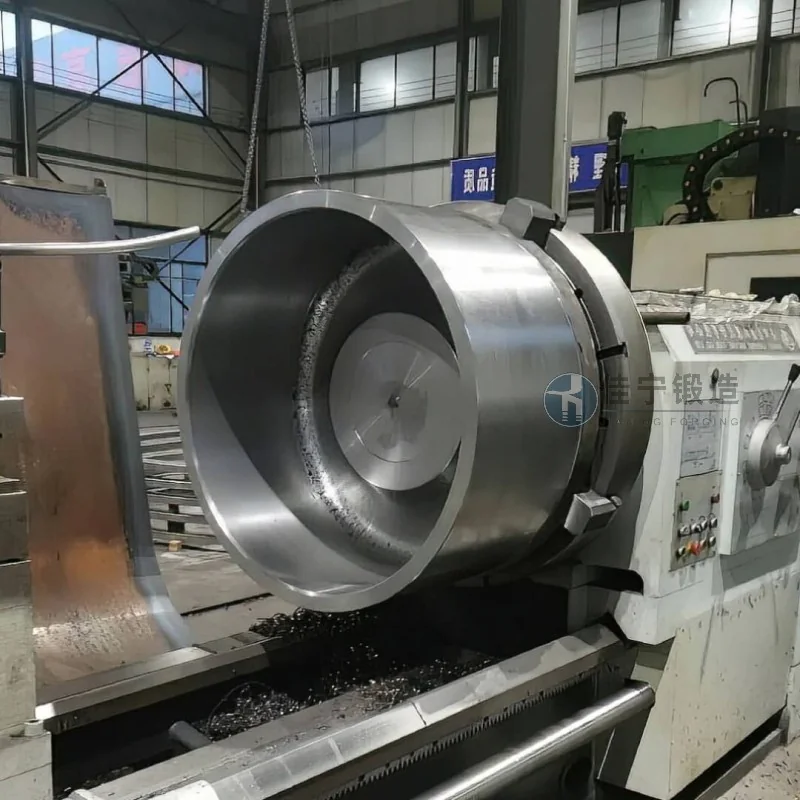
Щоб вирішити ці проблеми, Jianing Forgeging впровадила низку цільових заходів:
Оптимізований коефіцієнт кування та процес деформації — завдяки численним процесам витягування та витягування металеві лінії рівномірно розподіляються вздовж осі циліндра, усуваючи грубу структуру;
Відносно точний контроль параметрів нагрівання та охолодження — використання сегментованих процесів нагрівання та ізотермального відпалення для зниження внутрішніх напружень і мінімізації деформації термічної обробки;
Комплексне покриття недеструктивного контролю — від заготовок до напіввиробництва, ультразвукове виявлення дефектів і інспекція магнітних частинок виконується поетапно, що допомагає підтримувати рівень внутрішніх і поверхневих дефектів нижче стандартів клієнта;
Скорочення часу підключення процесу — завдяки швидкій зміні форми та стандартизованому інструменту, виробничий цикл окремих деталей скорочується приблизно на 20%, дотримуючись дедлайнів доставки клієнтів.
Зрештою, доставлені циліндрові ковки були перевірені стороннім замовником, і всі показники відповідали вимогам, проходячи прийняття з першої спроби. Ця співпраця підтверджує чутливість процесів Jianing Forgeging та рівень якості підтримки у сфері великих спеціально формованих ковок.

