Shanxi Jianing Forging може обробляти ковки великих діаметрів для корпусів під тиском, виготовлені з вуглецевої сталі, нержавіючої сталі та легованої сталі. Станція має безліч реальних випадків кування циліндрів, що повністю демонструє можливості великих циліндрів та корозійну стійкість готової продукції.
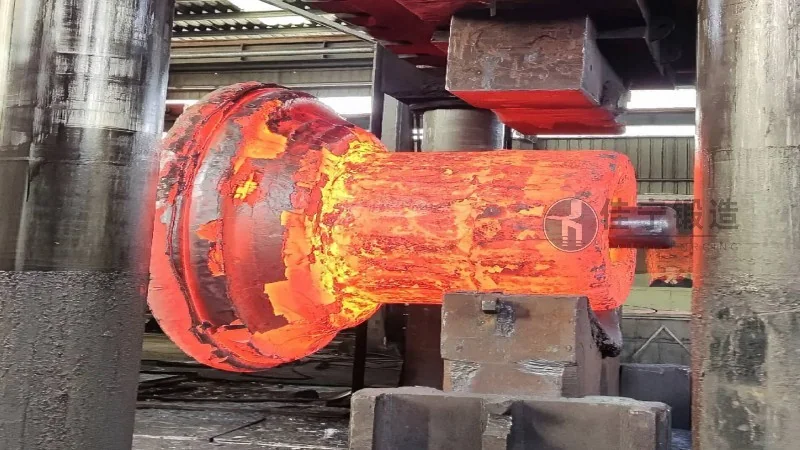
Завод вітрового обладнання в Чжанцзякоу, Хебей, встановив суворі технічні вимоги до кування труб у виробництві ключових компонентів для великих вітрових турбін. Ця станція є важливим постачальником вітрового обладнання в регіоні. Її оболонкові ковки слугують основними несучими компонентами, що з'єднують хаб і башту, безпосередньо впливаючи на безпеку роботи та термін служби всієї турбіни. У цій співпраці компанія Jianing Forging, спираючись на глибоке розуміння процесів вітрової енергетики, запропонувала відповідне рішення для кування труб для проєкту.
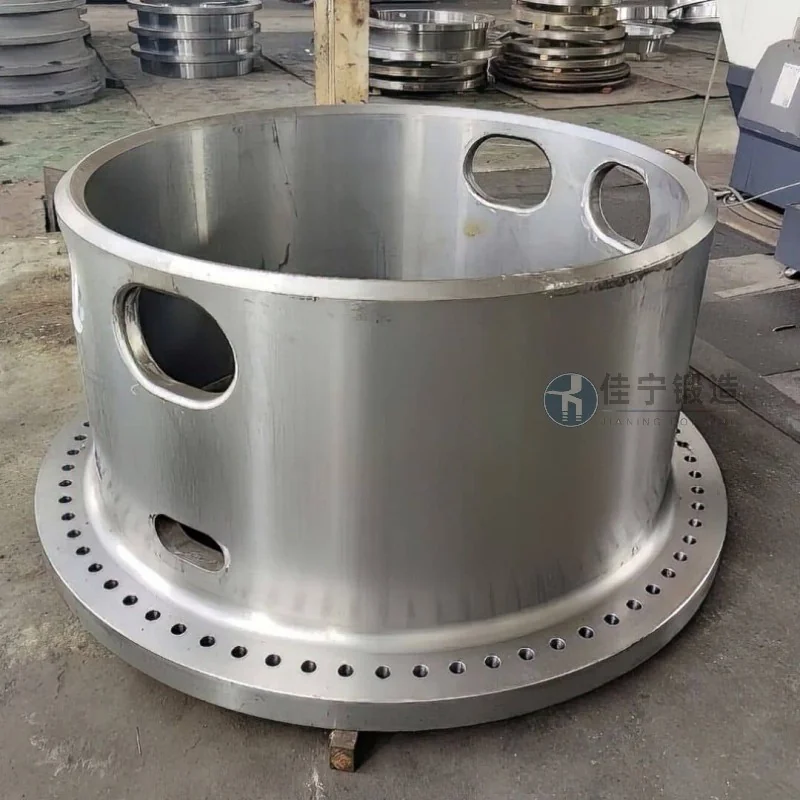
Основні проблеми, з якими стикалися клієнти, були зосереджені на трьох аспектах: По-перше, кування циліндрів, необхідне для високої втоми та ударостійкості для адаптації до складних вітрових умов і низьких температур у районі Чжанцзякоу; По-друге, вимоги до точності розмірів надзвичайно високі, деякі ключові допуски підгонки контролюються в межах 0,1 міліметра; По-третє, цикли доставки жорсткі, що вимагає від постачальників інтегрованих виробничих можливостей від сировини до готової продукції, щоб уникнути втрат якості та часу, спричинених численними сесіями аутсорсингу. Існуючі постачальники мали труднощі з послідовністю відповідності стандартам внутрішньої організаційної щільності та партійної послідовності кування, що обмежувало загальну надійність обладнання.
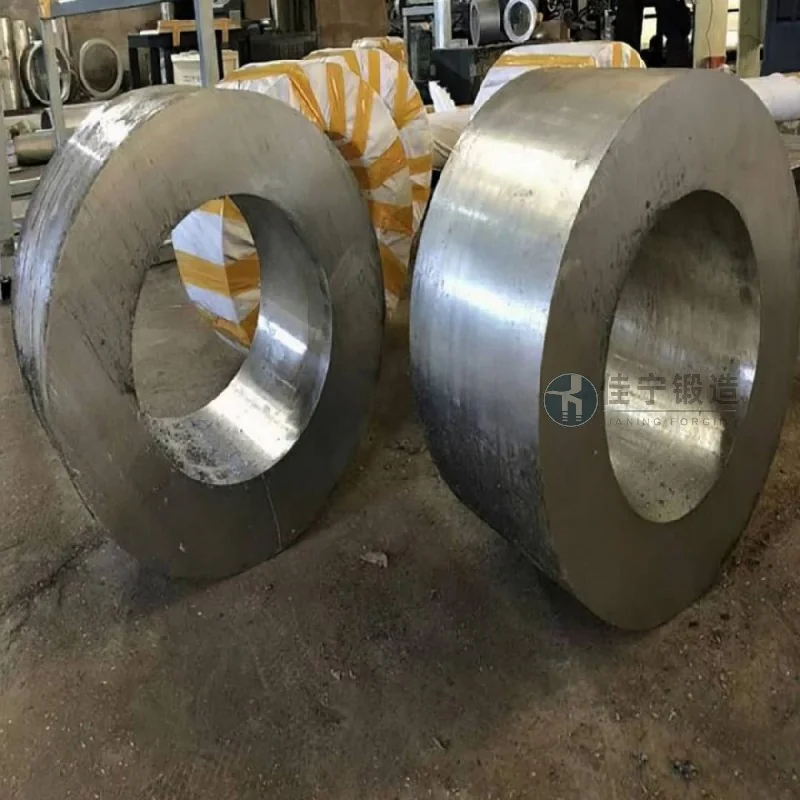
Щоб вирішити ці проблеми, Jianing Forgeging систематично оптимізувала все — від вибору матеріалів і проєктування процесів до контролю якості. З боку матеріалів обирають індивідуальні низьколеговані сталі з відносно високою міцністю. Завдяки суворому контролю хімічного складу та підвищеній чистоті ці міцності допомагають відповідати стандартам ударної міцності при низьких температурах. У процесі кування використовуються багатонаправлене кування та технологія швидкості з контролем температури для забезпечення безперервного розподілу металевих струмічних ліній, усунення внутрішніх дефектів і покращення ізотропності механічних властивостей кування. На етапі точності розмірів впровадження обробки з ЧПУ та онлайн-інспекційного зв'язку допомагають забезпечити стабільний і кваліфікований паралелізм внутрішнього отвору, зовнішнього діаметра та кінцевої поверхні ковки ствола. Доставлені бочкові ковки досягли міцності на розтяг, коефіцієнт текуності та рівня подовження на верхніх межах технічної угоди замовника під час тестування сторонніх сторін, з мінімальними коливаннями між партіями, фактично скорочуючи подальший час складання замовника. Загальний графік проєкту було завершено на два тижні раніше запланованого, що отримало високу оцінку від команди прийому на місці.

