Shanxi Jianing Forging може обробляти ковки великих діаметрів для корпусів під тиском, виготовлені з вуглецевої сталі, нержавіючої сталі та легованої сталі. Станція має безліч реальних випадків кування циліндрів, що повністю демонструє можливості великих циліндрів та корозійну стійкість готової продукції.
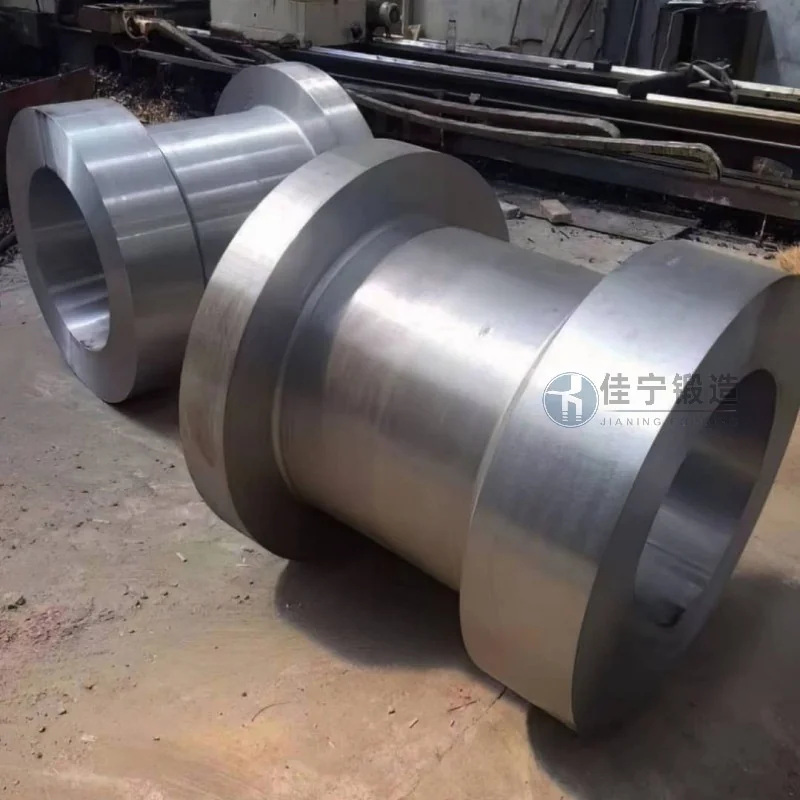
Завод з виробництва металургійних деталей у Чжуншані, провінція Гуандун, замовив партію циліндрових ковок для виробничих потреб. Ці деталі використовуються в ключових частинах металургійного обладнання і потребують високої міцності матеріалів, внутрішньої структурної однорідності та точності розмірів. Через нестабільні процеси від початкового постачальника продукти часто утворюють внутрішні тріщини та розсипані структури, що призводить до частих відмов обладнання та впливає на ефективність виробництва.
1. Нестабільна внутрішня якість: Численні тести на виявлення дефектів виявили мікротріщини та неметалеві включення у кування, які не можуть відповідати довготривалим вимогам металургійного обладнання до високих температур і високого тиску.
2. Недостатня точність розмірів: діапазон допусків між внутрішнім і зовнішнім діаметрами валунних ковок надто великий, що ускладнює контроль подальших припусків на обробку, що призводить до відходів матеріалу та подовжених циклів обробки.
3. Довгі цикли доставки: Процес початкового постачальника складний, з тривалим часом від підготовки матеріалу до доставки готової продукції, що ускладнює відповідність терміновому графіку замовлень клієнта.
4. Високі технічні витрати на зв'язок: постачальники мають обмежене розуміння спеціальних стандартів у металургійній промисловості, а повторні коригування під час пробного виробництва збільшують витрати на час і робочу силу клієнтів.
Щоб вирішити ці проблеми, Jianing Forgeing пропонує такі індивідуальні рішення:
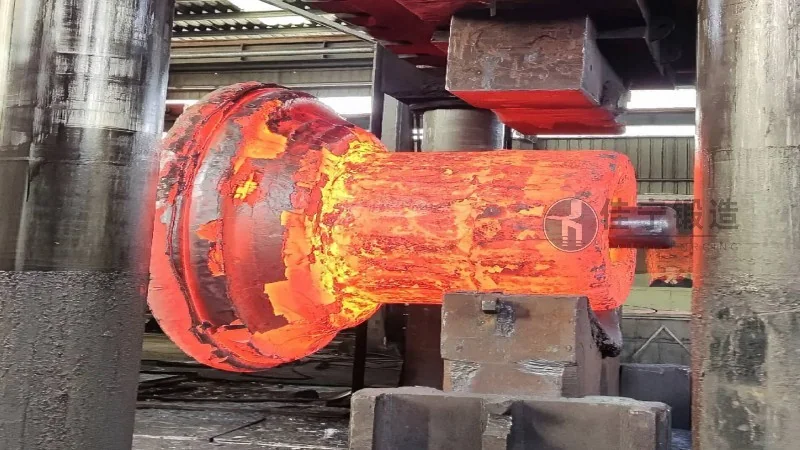
1. Оптимізований процес ковання: використання багатонаправлений технології кування та температурно-контрольованої технології, у поєднанні з проміжними процесами відпалу, ефективно усуває внутрішнє напруження, покращує однорідність мікроструктури та досягає проходження показника виявлення дефектів понад 98%.
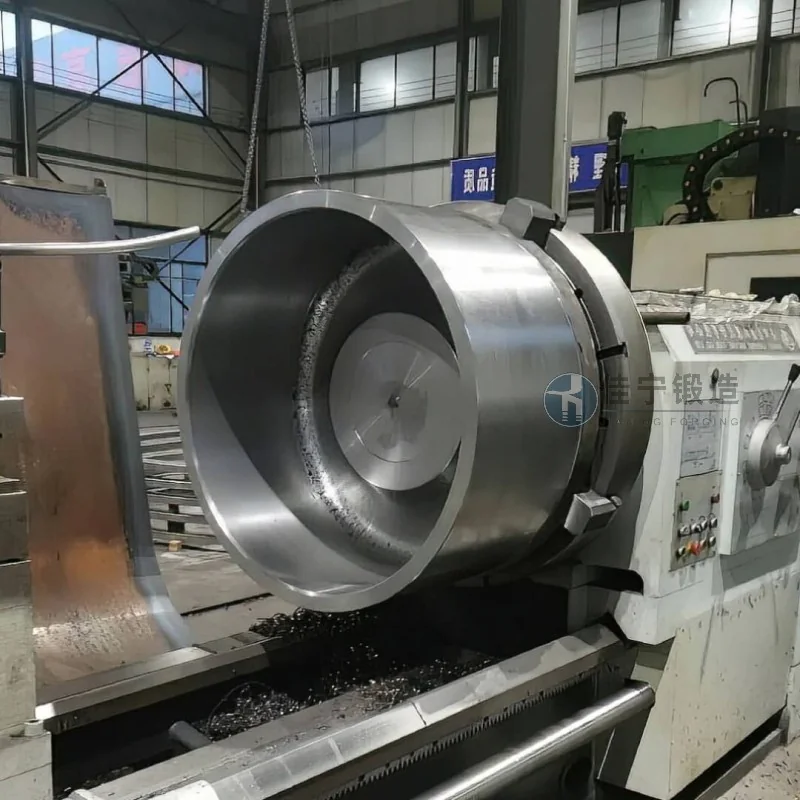
2. Тонкі форми та обробка з ЧПУ: Проєктуйте спеціалізовані інструментальні кріплення та координуйте з ЧПУ-токарними верстатами для грубої та дрібної обробки, підтримуючи розмірні допуски циліндрових ковок у межах ±0,5 мм для зменшення втрати дозволу.
3. Гнучкий механізм планування: Створити систему швидкого реагування на виробництво, скоротити стандартні цикли доставки до менш ніж 25 днів і надати прискорені послуги для термінових замовлень.
4. Технічна інтеграція повного процесу: Старші інженери безпосередньо спілкуються з технічним відділом клієнта, заздалегідь осмислюють вимоги до креслень, розробляють персоналізовані плани кування та зменшують метод проб і помилок.
Зрештою, завод металургійних деталей впровадив ковки для стволів, виготовлені компанією Caring. Під час подальшого використання внутрішніх дефектів не виявлено, обладнання працювало безперешкодно, а ефективність обробки зросла приблизно на 20%, що принесло високі відгуки клієнтів.

