Shanxi Jianing Forging включає реальні інженерні випадки трубних листів, фланців і різних круглих дискових кованих матеріалів. Готові вироби з вуглецевої та нержавіючої сталі з дисковими куваннями чітко фотографуються, що безпосередньо відображає точність обробки кованих матеріалів і ефективність сумісності трубопроводів.
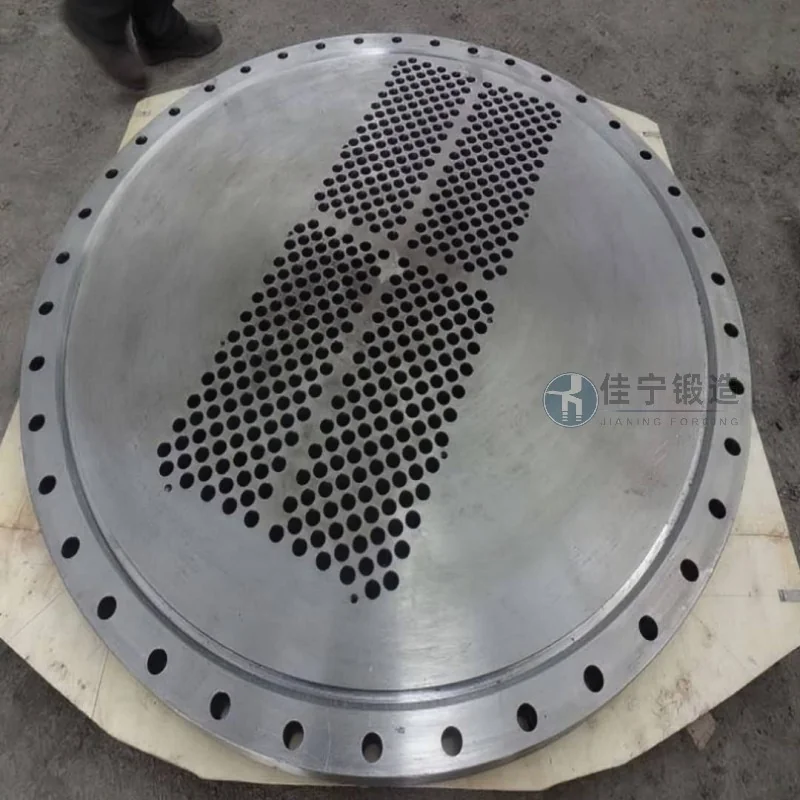
Завод з виробництва деталей трансмісії в Міюні, Пекін, повинен використовувати дискові ковки як ключові компоненти трансмісії у виробництві. Ця дискова ковка повинна відповідати високим вимогам до несучої та надійної продуктивності, з жорсткими циклами доставки партій. Jianing Forging пропонує індивідуальні рішення для кування дисків, допомагаючи продукції підтримувати стабільну продуктивність у складних умовах роботи.
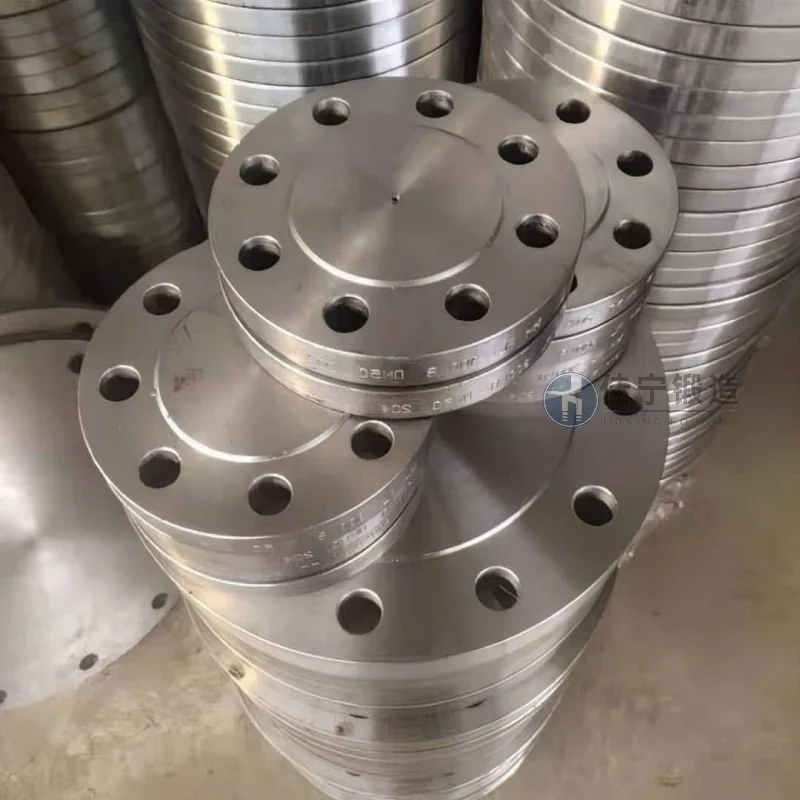
Клієнти стикаються з багатьма викликами під час початкового процесу обробки: по-перше, контроль ковок із допусками розмірів складний, а коливання дозволу на обробку призводять до високого рівня дефектів; По-друге, внутрішня мікроструктура матеріалу є недостатньо щільною, що призводить до низької однорідності твердості після загартування та загартування, що впливає на ефективність передачі та термін служби; По-третє, постачальники мають обмежені виробничі потужності і не можуть вчасно виконати великі замовлення, через що виробничі лінії клієнтів часто зупиняються і чекають на матеріали.
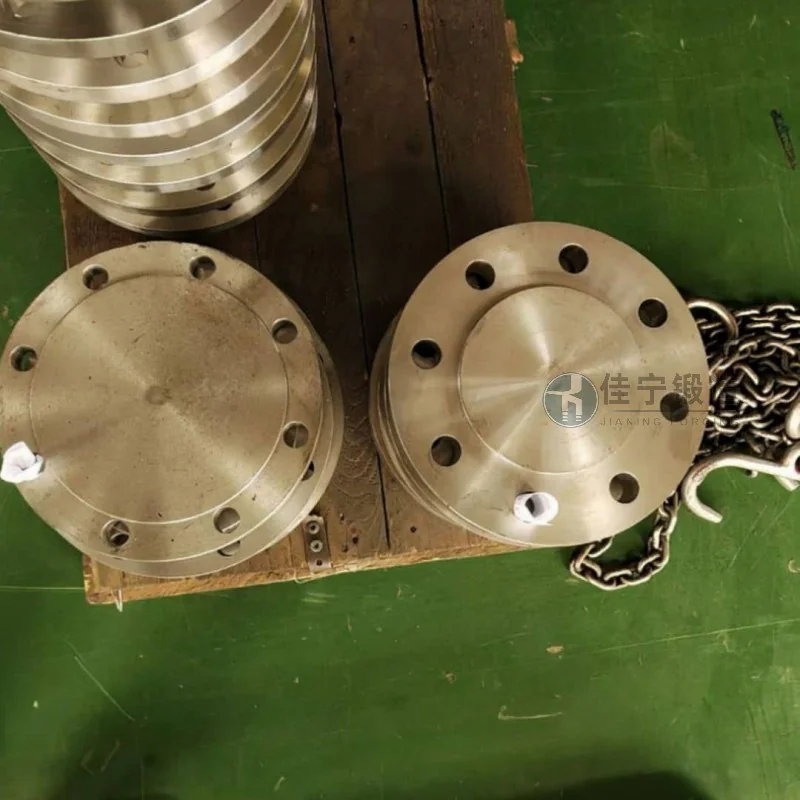
Щоб вирішити ці проблеми, Jianing Forgeging пропонує систематичні рішення, що охоплюють проєктування процесів, контроль матеріалів та планування виробництва. Завдяки впровадженню багатонаправлений технології кування штемпелем і температурно-контрольованої кування, лінії потоку металу дискових ковок є безперервними та повними, розмір зерен стабілізований вище ступеня 7, а допуски розмірів можна контролювати в межах класу IT9. Завдяки суворій інспекції сировини на заводі та сегментованим процесам термічної обробки він допомагає контролювати відхилення твердості продукції в межах ±3HRC. Водночас Jianing Forgeging оптимізувала виробничий процес, скоротивши стандартний цикл доставки до 15 робочих днів і дозволивши швидко коригувати графік на основі термінових замовлень клієнтів, підтримуючи безперервність виробництва клієнтів.
Після серійної перевірки поставок рівень проходження першого проходження ковок з цього заводу деталей трансмісії зріс до 98%. Після складання плавність трансмісії значно покращилася, і замовник більше не стикався з зупинками на виробничій лінії через проблеми з куванням.

