Shanxi Jianing Forging зібрала реальні випадки фланцевих кілець, кільцевих шестерень, підшипникових кілець, роликових кілець та інших приземлень, а також повний асортимент готових кованих виробів для вуглецевої сталі, нержавіючої сталі та легованих кілець, що є орієнтиром для вибору продукції та нестандартних рішень.
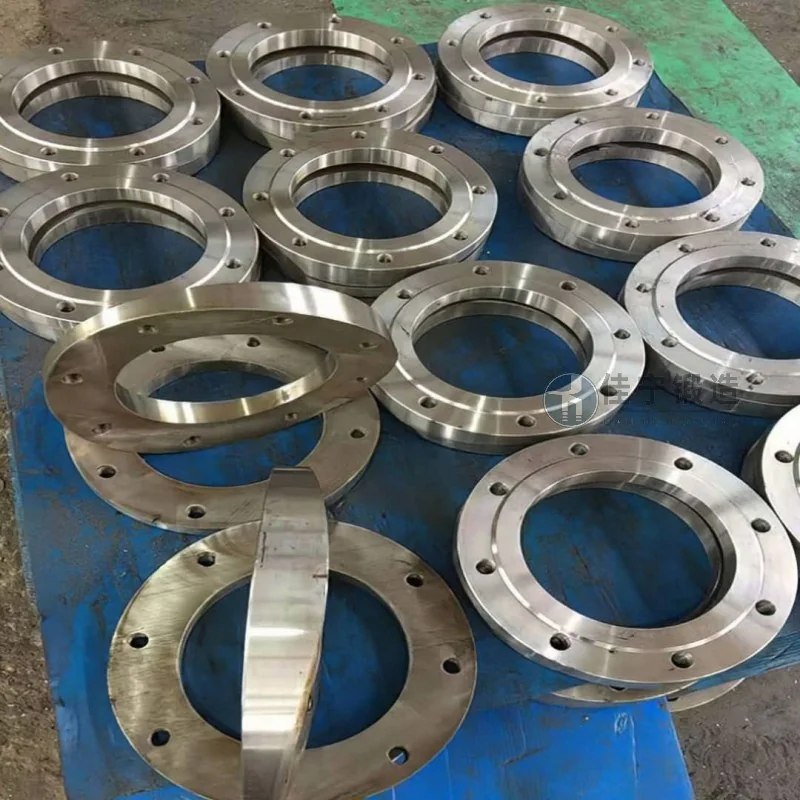
Завод будівельного обладнання в Наньтуні, провінція Цзянсу, давно покладається на традиційні технології відкритого кування для виготовлення ключових несучих компонентів, що ускладнює задоволення зростаючого попиту на ефективність і стабільність якості. Jianing Forging пропонує індивідуальне рішення для кільцевих роликів, адаптоване до сценарію застосування кільцевих ковок заводу, допомагаючи їм досягати модернізації процесу та досягати проривів у потужностях.
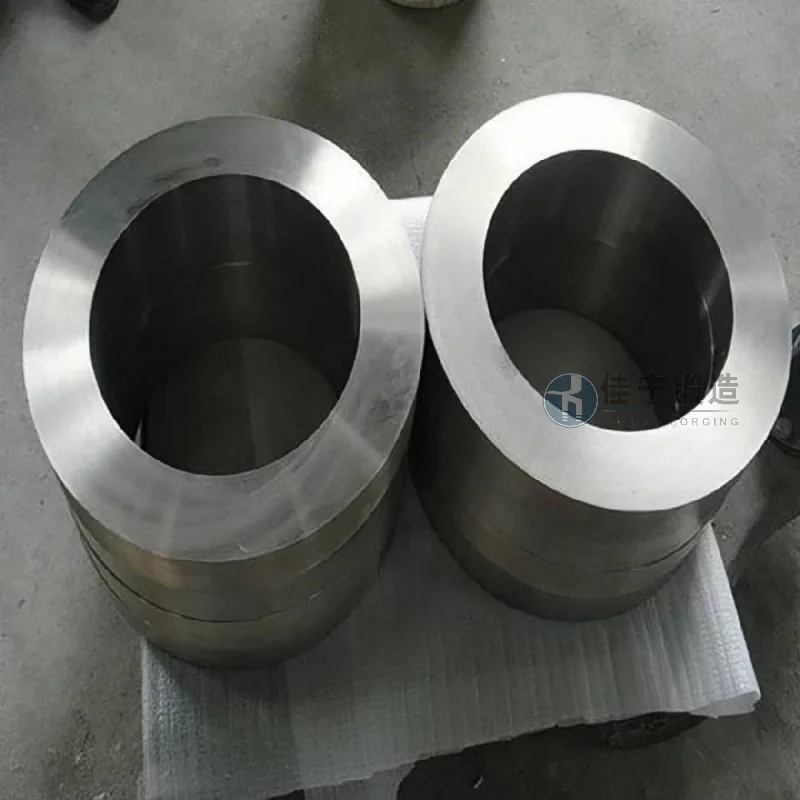
Початковий процес фабрики мав такі основні проблеми: По-перше, великі відхилення розмірів між внутрішнім і зовнішнім діаметрами кованих матеріалів, надмірний дозвіл на механічну обробку та серйозні матеріальні відходи; 2. Недостатня внутрішня щільність тканин, рівень проходження виявлення дефектів лише близько 85% та стійко високий рівень дефектів; 3. Виробничий цикл однієї деталі може тривати до 4 днів, що унеможливлює узгодження з часом циклу на конвеєрі; 4. Коливання продуктивності між різними партіями кованих виробів є значними, що безпосередньо впливає на загальну надійність машини.
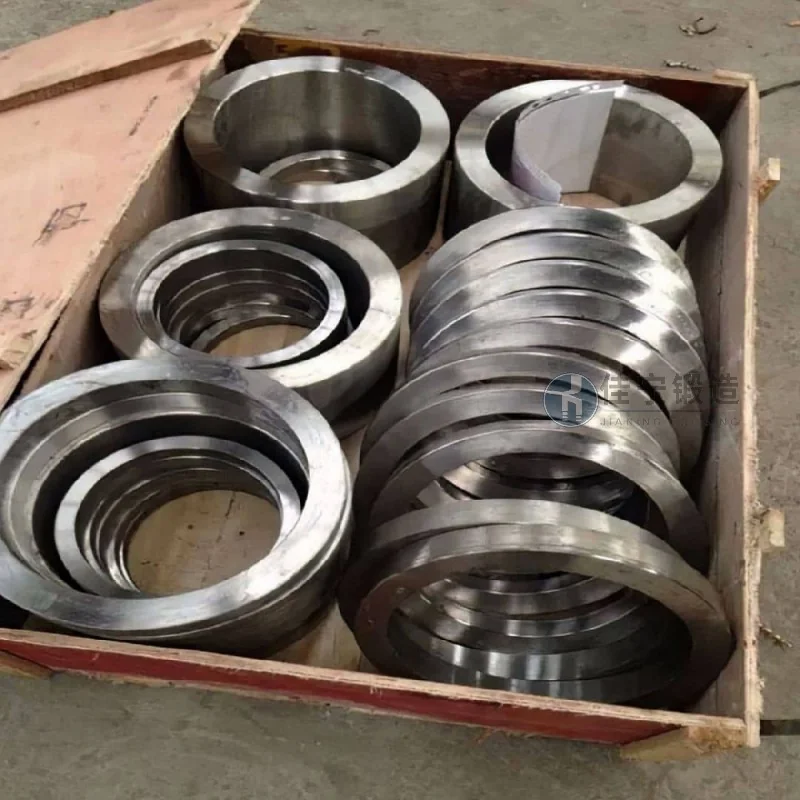
Jianing Forging впровадила технологію тонкого кільцевого прокатування, яка контролює весь процес — від проєктування заготовки до фінального кування: використовуючи багатопрохідний прокат з змінним поперечним перерізом для підтримки допусків діаметра в межах ±1,5 мм, зменшуючи дозволи на обробку; Оптимізуючи температуру нагрівання та швидкість деформації, розмір зерен стабілізується вище ступеня 6, а швидкість проходження виявлення дефектів підвищується понад 98%; Водночас, використовуючи модель безперервного виробництва на основі форм, цикл з одним шматком стискається до 8 годин, забезпечуючи стабільну продуктивність у тій самій партії. Зрештою, загальна вартість продукції кування кільця знизилася на 22%, а рівень невдач монтажу на місці знизився на 60%.

