Shanxi Jianing Forging може обробляти ковані з нержавіючої сталі 304, 304L, 316, 316L, з повним спектром реальних корпусів фланців, валів і кільцевих кованих з нержавіючої сталі, що забезпечує відмінну корозійну стійкість і підходить для хімічного та морського захисту від корозії.
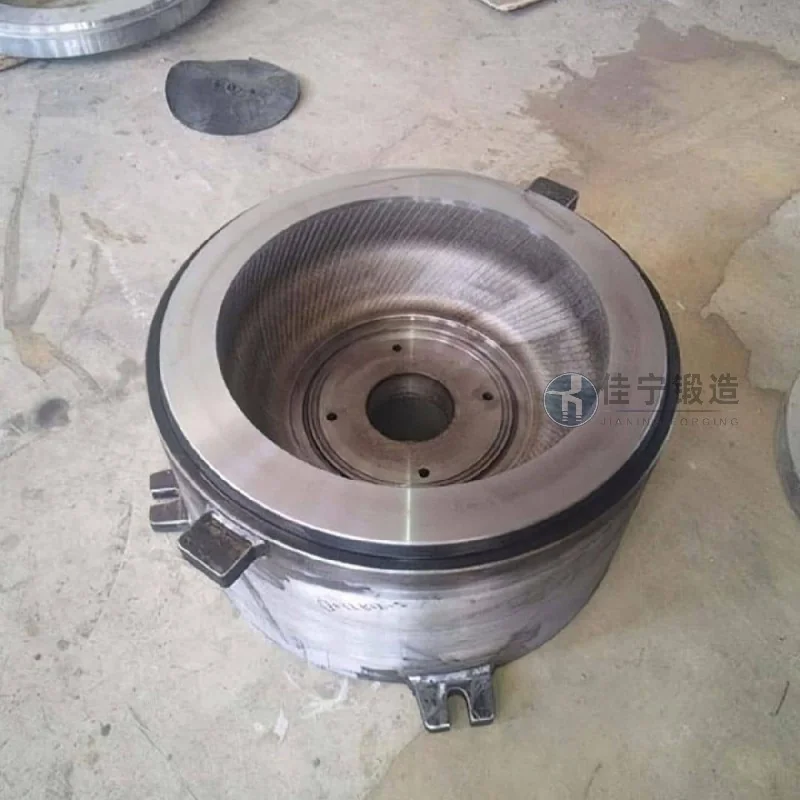
Завод з виробництва харчових клапанів у Цзюцзяні, провінція Цзянсі, давно закуповує нержавіючу сталь для виготовлення ключових компонентів клапанів. Через високі стандарти гігієни та стійкості до корозії в харчовій промисловості, компанія має суворі вимоги до кування щодо чистоти матеріалів, точності обробки та обробки поверхні. Як постачальник цієї партії нержавіючої сталі, Jianing Forgeging надала кваліфіковані вироби, що відповідають харчовим вимогам.
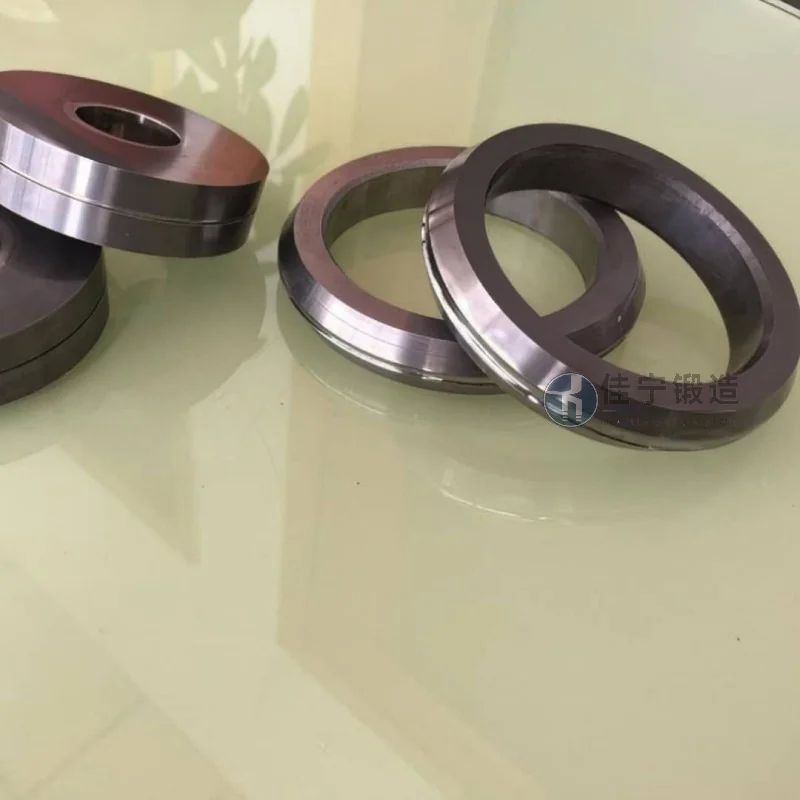
Під час фактичного виробництва завод харчових клапанів стикався з кількома викликами: деякі постачальники постачали ковані конструкції з коливаннями компонентів, що призводило до ризику корозії при тривалому контакті клапанів з кислими або лужними харчовими середовищами; Внутрішня структура ковки нерівномірна, і після обробки з'являються мікротріщини, що впливає на герметизацію клапана; Нестабільні цикли постачання часто впливають на графіки виробничої лінії. Крім того, початковий багатоступеневий процес обробки поверхні є неефективним, що підвищує подальші витрати на очищення та полірування.
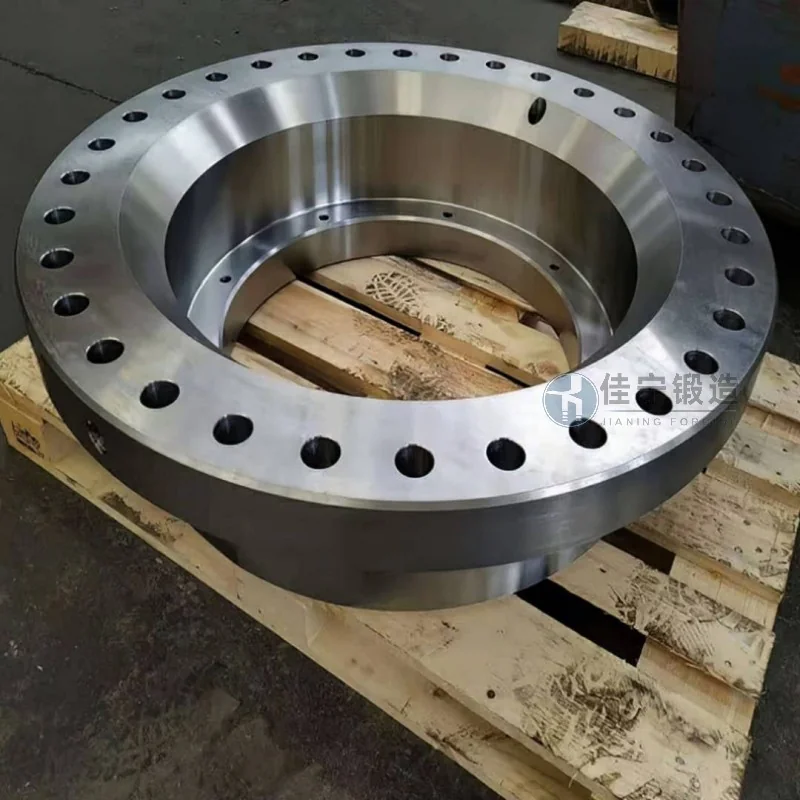
Щоб вирішити ці проблеми, Jianing Forgeing пропонує комплексні рішення, що охоплюють матеріали, процеси та доставку. Щодо матеріалів, вибір високоякісних заготовок із нержавіючої сталі допомагає стабілізувати склад у всіх партіях і відповідає відповідним стандартам матеріалу, що контактує з харчовими речовинами. Щодо процесу, для забезпечення рівномірної якості зерен всередині ковки використовуються точне кування та термообробка з температурним контролем, щоб забезпечити рівномірну якість зерен всередині кування, усунути концентрацію напружень і підвищити стійкість до корозії та втоми. На етапі обробки поверхні впроваджуються процеси тонкого полірування та пасивації для зменшення шорсткості поверхні та мінімізації ризику мікробної адгезії. Щодо доставки, оптимізовано графіки виробництва та логістики, скоротивши регулярні цикли доставки приблизно на 30% для підтримки безперервних виробничих потреб клієнтів. Після фактичного встановлення та перевірки замовником герметизація та стійкість до корозії відповідали очікуванням, що ефективно знижувало частоту подальшого обслуговування.

