Shanxi Jianing Forging може обробляти ковані з нержавіючої сталі 304, 304L, 316, 316L, з повним спектром реальних корпусів фланців, валів і кільцевих кованих з нержавіючої сталі, що забезпечує відмінну корозійну стійкість і підходить для хімічного та морського захисту від корозії.
У хімічній промисловості надійність і довговічність компонентів обладнання безпосередньо пов'язані з безпекою та ефективністю виробництва. Завод хімічних деталей у Ваньчжоу, провінція Чунцін, через потреби в модернізації обладнання, змушений був придбати партію високопродуктивних нержавіючих кованих матеріалів для ключових клапанних корпусів і компонентів з'єднання трубопроводів. Після ґрунтовного порівняння та валідації процесу фабрика зрештою впровадила індивідуальне рішення для кування нержавіючої сталі від Jianing Forging, успішно вирішивши давні проблеми стабільності матеріалів і точності обробки.
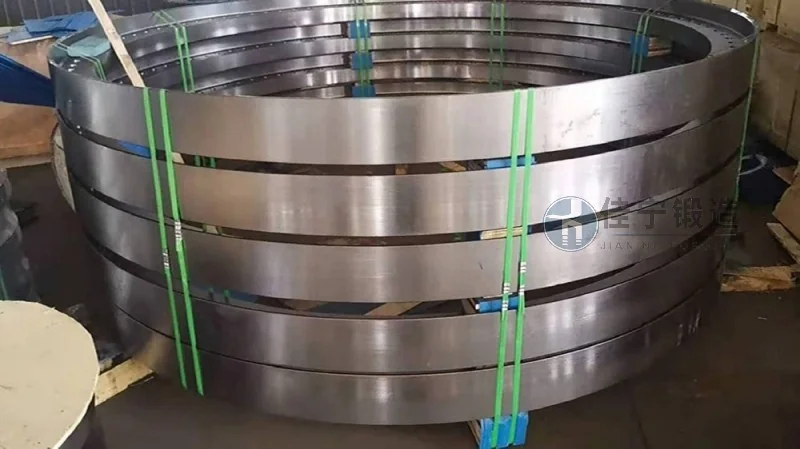
Цей завод хімічних деталей переважно виробляє обладнання для контролю рідин, стійких до корозії та високого тиску, а її ковані конструкції з нержавіючої сталі потребують тривалого впливу сильних кислот, сильних лужів і високотемпературних парових умов. Клієнти мають високі вимоги до хімічного складу, однорідності хімічного складу, тонкості зерен і стійкості ковок до поверхневої корозії, а також очікують від постачальників швидкої реакції та можливостей для масового виробництва.
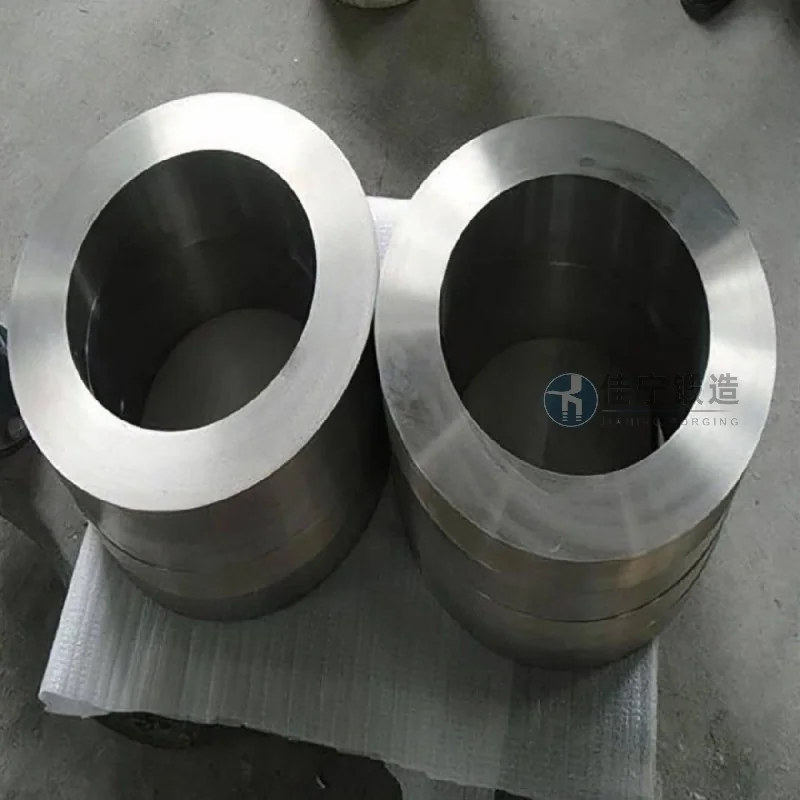
Ковки, надані оригінальними постачальниками, мають схильність до локальної нерівномірності твердості після термічної обробки, що призводить до внутрішніх тріщин під час обробки; Деякі партії ковок мають великі відхилення розмірів, що підвищує вартість подальших коригувань складання. Крім того, термін доставки кованих матеріалів триває до 45 днів, що не відповідає терміновому графіку обслуговування обладнання клієнта.
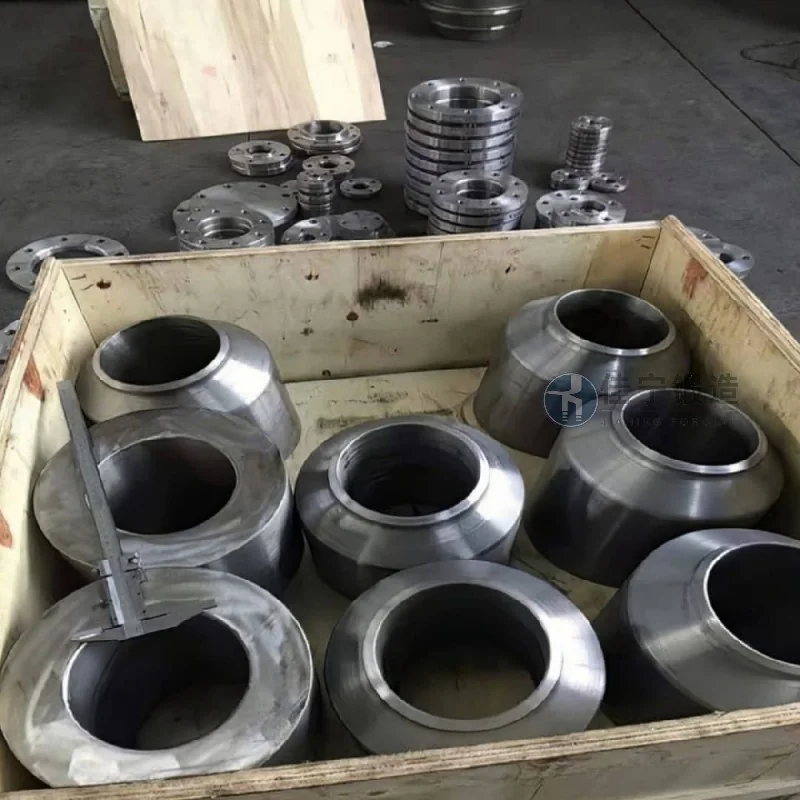
Щоб вирішити ці проблеми, Jianing Forgeging систематично оптимізувала все — від вибору матеріалів і процесів кування до постобробки: вибір високоякісних злитків із нержавіючої сталі та використання багатонаправлений технології повторного кування для усунення внутрішньої розпухливості та розділення; Використання кривих термічної обробки з контролем температури допомагає забезпечити стабільність твердості на всіх частинах ковки; Водночас ми впроваджуємо тонкі форми та обробку з ЧПУ, щоб тримати ключові допуски розмірів у межах ±0,1 мм. Щодо циклів доставки, шляхом коригування процесів планування виробництва, стандартний час доставки скоротили до 25 днів, а 15% потужностей було зарезервовано для поповнення екстрених замовлень.
Остаточні доставлені ковки тестувалися третьою стороною замовника, і всі показники продуктивності відповідали відповідним стандартам. Після складання не було протікань чи деформацій, що фактично продовжило цикл технічного обслуговування обладнання. Ця співпраця також закладає основу для довгострокової співпраці між обома сторонами.

