Shanxi Jianing Forging, 304, 304L, 316, 316L paslanmaz çelik dövme malzemelerini işleyebilmektedir; gerçek dünyada paslanmaz çelik flanşlar, şaftlar ve halka dövme kasalarının tam yelpazesine sahiptir; mükemmel korozyon direnci sunar ve kimyasal ile deniz suyu korozyona karşı koruma koşullarına uygundur.
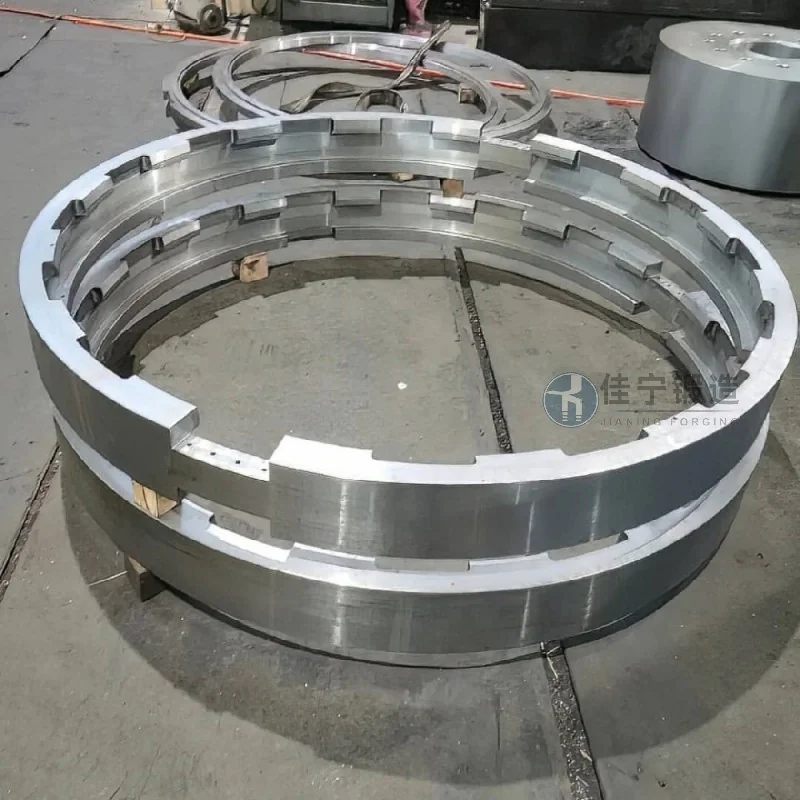
Guangdong, Shenzhen'de bulunan bir ilaç ekipman fabrikası, profesyonel ilaç makinelerinin üretimi ve araştırma ve geliştirmesinde uzmanlaşmıştır. Steril ortam ve uzun vadeli korozyona dayanıklılık gereksinimlerini karşılamak amacıyla, fabrika çekirdek bileşenler için paslanmaz çelik dövme ürünlerinde sıkı teknik standartlar belirlemiştir. Bu dava, bir dövme işletmesinin (bundan sonra "biz" olarak adlandırılır) bir ilaç ekipmanı fabrikasına GMP standartlarına uygun paslanmaz çelik dövme ürünler sunmak için nasıl özelleştirilmiş süreçler kullandığını göstermektedir.
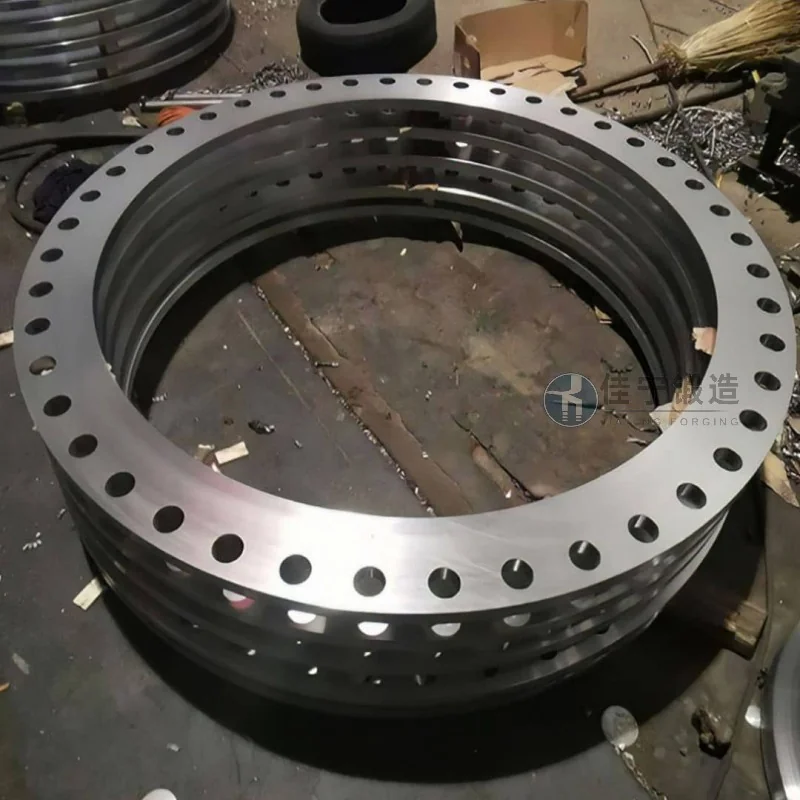
1. Temizlik ve kirlenme önleme: İlaç ekipmanları, kimyasallarla doğrudan temas eden bileşenleri içerir. Dövme yüzeyinde mikrobiyal büyümeyi önlemek için ölü köşeler veya delikler olmaması önerilir ve pasifasyon tedavisiyle stabil bir oksit filmi oluşturulmalıdır.
2. Korozyon ve Yüksek Sıcaklık Direnci: Ekipman, asitli veya alkali temizleme maddeleriyle uzun süreli temas ve yüksek sıcaklık buhar sterilizasyonu sonrası sıradan paslanmaz çelikte granüller arası korozyon veya gerilme korozyon çatlamasına yatkındır.
3. Boyutsal doğruluk ve tutarlılık: Dövmeler, ince valfler ve pompa gövdeleri gibi bileşenleri sorunsuz şekilde uydurmalı, sıkı tolerans gereksinimleri (örneğin, 0,05 mm± ve parti üretimi yüksek tutarlılığı korumalıdır.
4. Malzeme Sertifikasyonu ve İzlenebilirliği: Müşteriler, her dövme partisinin orijinal malzeme raporları, ısı işlem kayıtları ve mekanik performans testi verileriyle birlikte gelmesini ister; bu veriler İlaç Dairesi denetimini karşılamak için.
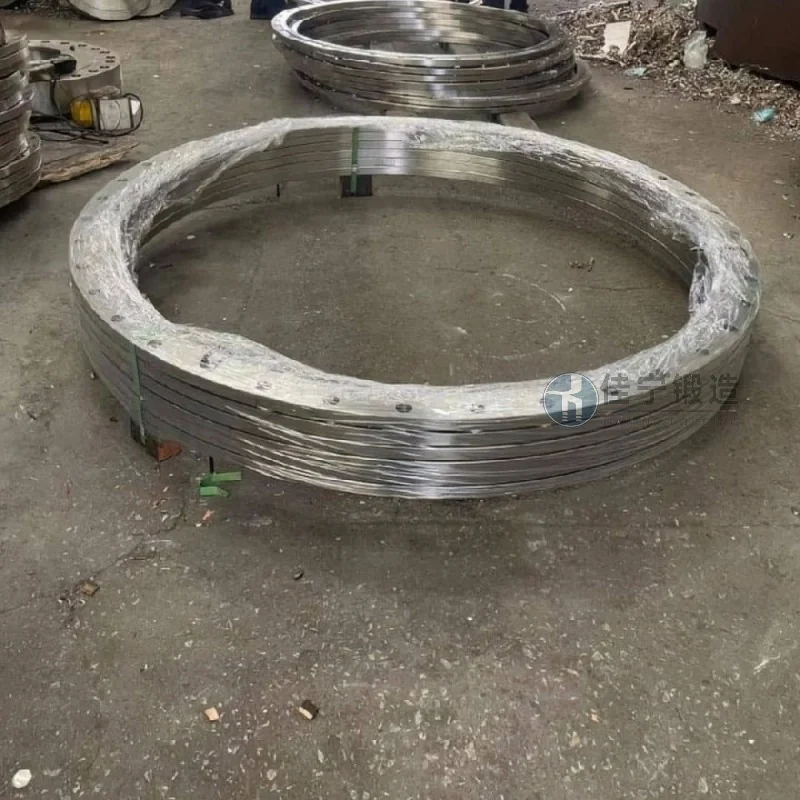
Bu sorun noktalarını gidermek için aşağıdaki kişiselleştirilmiş çözümleri sunuyoruz:
1. İnce dövme süreci: Sonraki işleme iş yükünü azaltmak için çok yönlü kalıp dövme teknolojisi kullanır, iç kusurları ortadan kaldırmak ve dövme yoğunluğunu artırmak için akışları optimize eder.
2. Yüzey İşleme ve Pasifasyon: Dövme işleminden sonra, elektrolitik parlatma + turşu ve pasivasyon kombinasyonu uygulanır; yüzey pürüksi Ra≤0,4μm olur ve pasivasyon filminin bütünlüğü mavi nokta testiyle doğrulanır.
3. Sıkı kalite kontrol: Her dövme anahtar boyutlar için koordinat ölçüm makinesiyle test edilir ve ultrasonik hata tespiti (UT) yapılır ve iç çatlak veya inklüzyon olmadığından emin olmak için ultrasonik hata tespiti yapılır.
4. Tam süreç izlenebilirliği: Her dövme partisi için bağımsız dosyalar oluşturun; hammadde fırın numaraları, dövme parametreleri, ısı işlem eğrileri ve üçüncü taraf test raporları (SGS gibi) dahil.
Bu çözümlerle ilaç ekipman fabrikası ekipmanını başarıyla geliştirdi. İki yıl süren kesintisiz kullanımdan sonra dövmelerde korozyon veya sızıntı sorunu bulunmadı ve sonraki siparişler eklenmeye devam etti.

