Shanxi Jianing Forging может обрабатывать кузни для сосудов под давлением крупного диаметра из углеродистой стали, нержавеющей стали и легированной стали. На станции представлено множество реальных примеров ковки цилиндров, что полностью демонстрирует возможности крупных цилиндров и коррозионостойкость готовых изделий.
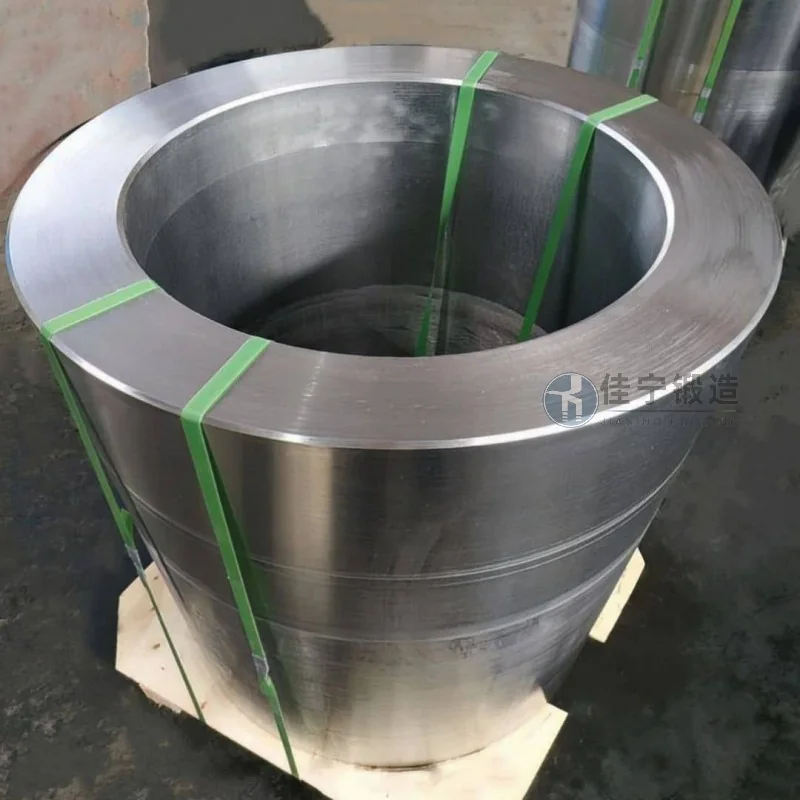
Завод металлургического оборудования в Пинляне, Ганьсу, из-за производственных потребностей, поручил нам обработать партию высококачественных цилиндрических ковок. Эта партия ковок будет использоваться в ключевых частях кернового оборудования с строгими стандартами по характеристикам материалов, точности размеров и внутреннему качеству. На основе технических параметров, предоставленных заказчиком, мы завершаем весь процесс — от проектирования процесса ковки до доставки готовой продукции.
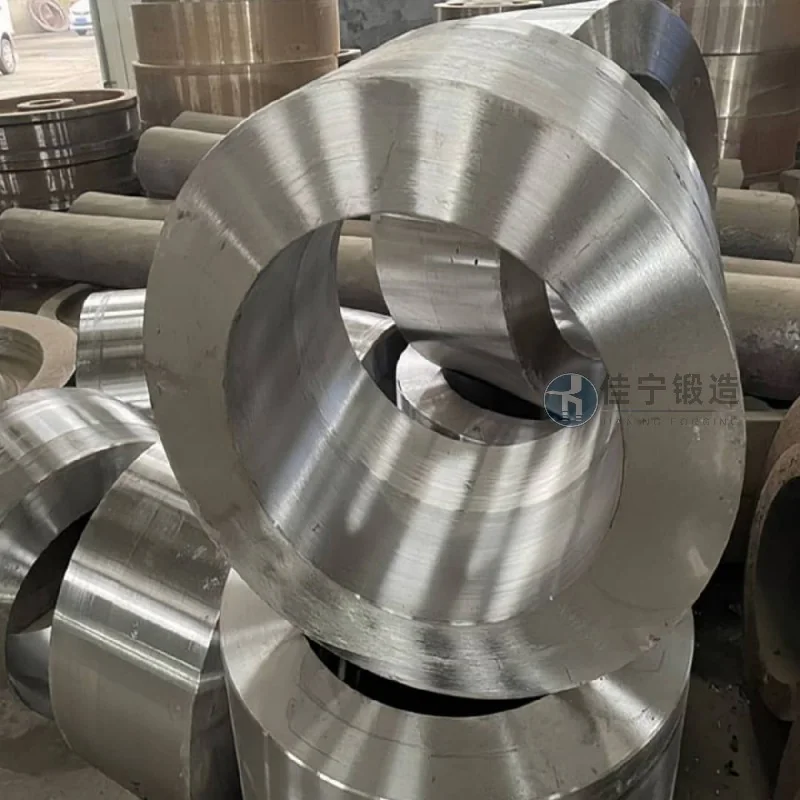
В ходе раннего испытательного производства завод металлургического оборудования столкнулся с несколькими проблемами: во-первых, толщина стенок ковок ствола была относительно большой, что затрудняло традиционные методы ковки для достижения равномерности внутренней ткани, что легко приводило к сегрегации или ослаблению дефектов; Во-вторых, заказчик требует, чтобы допуски размеров были в пределах 0,5 мм и должен пройти ультразвуковую проверку обнаружения дефектов (UT), чего первоначальный поставщик не может стабильно выполнять такую точность; В-третьих, цикл доставки очень плотный, и клиент беспокоится, что традиционный процесс занимает слишком много времени и может повлиять на ход установки оборудования.
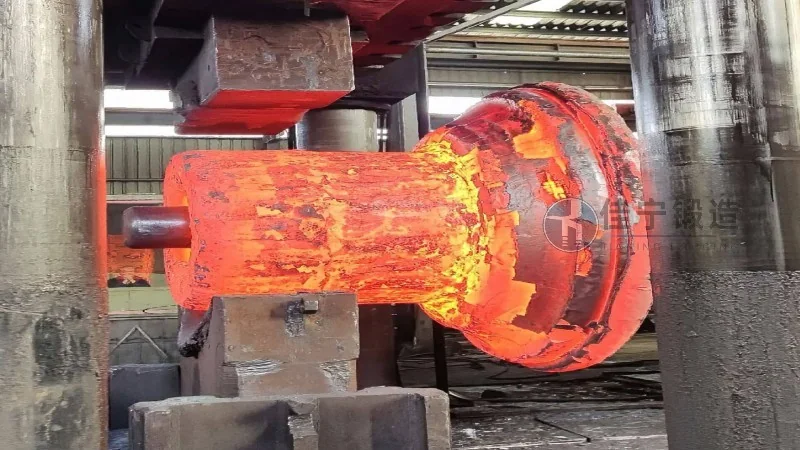
Для устранения этих проблемных проблем мы предлагаем следующие решения: во-первых, сочетая многонаправленное и термоконтролируемое ковкание, в сочетании с оптимизированным распределением деформации, внутренняя неровность тканей эффективно устраняется, и готовый продукт проходит тестирование UT с первой попытки; Во-вторых, с помощью шлифовальных колец ЧПУ и оборудования для точной обработки допуски округлости и прямолинейности цилиндра стабильно контролировались в пределах 0,3 мм, превышая требования заказчика; наконец, заранее проводя симуляции процессов и координируя производственные графики, цикл подачи был сжат до двух третей исходного плана, что помогало клиенту плавно подключаться к монтажным узлам. Эта партия цилиндрических ковок была введена в эксплуатацию и работает хорошо, а заказчик позже сделал дополнительные заказы на кооператив.

