Shanxi Jianing Forging может обрабатывать кузни для сосудов под давлением крупного диаметра из углеродистой стали, нержавеющей стали и легированной стали. На станции представлено множество реальных примеров ковки цилиндров, что полностью демонстрирует возможности крупных цилиндров и коррозионостойкость готовых изделий.
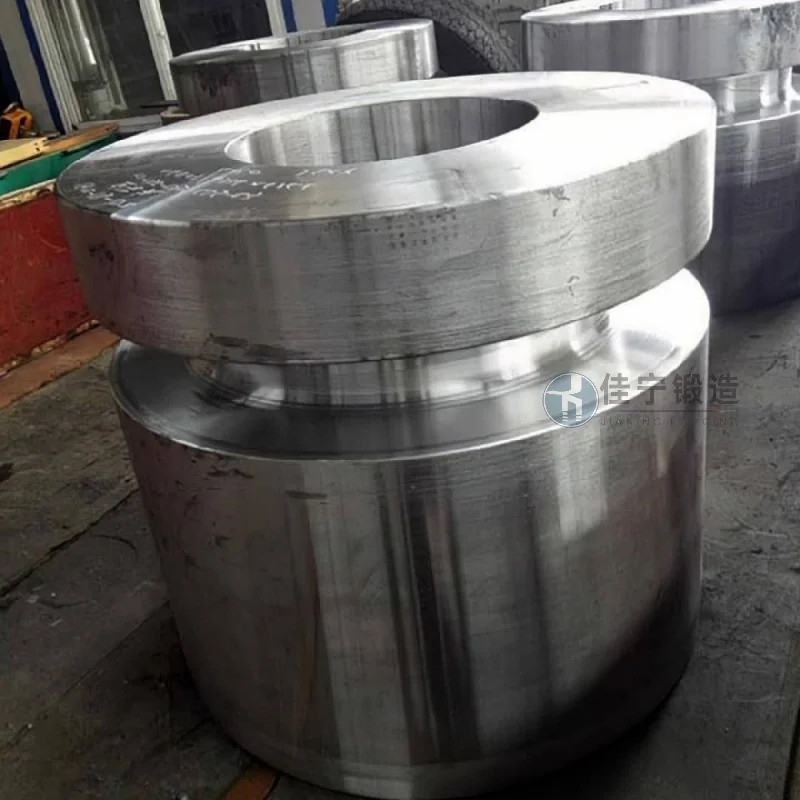
Завод по производству химического оборудования в Чифэне, Внутренняя Монголия, установил строгие требования к плотности внутренней микроструктуры, механической устойчивости и точности размеров при закупке ковки оболочек для сосудов под давлением. Эта партия цилиндрических ковок используется как ядро, несущий давление, в химических реакционных установках, требуя длительной эксплуатации в условиях высокой температуры, высокого давления и коррозийных сред. Любой незначительный дефект может представлять опасность безопасности.
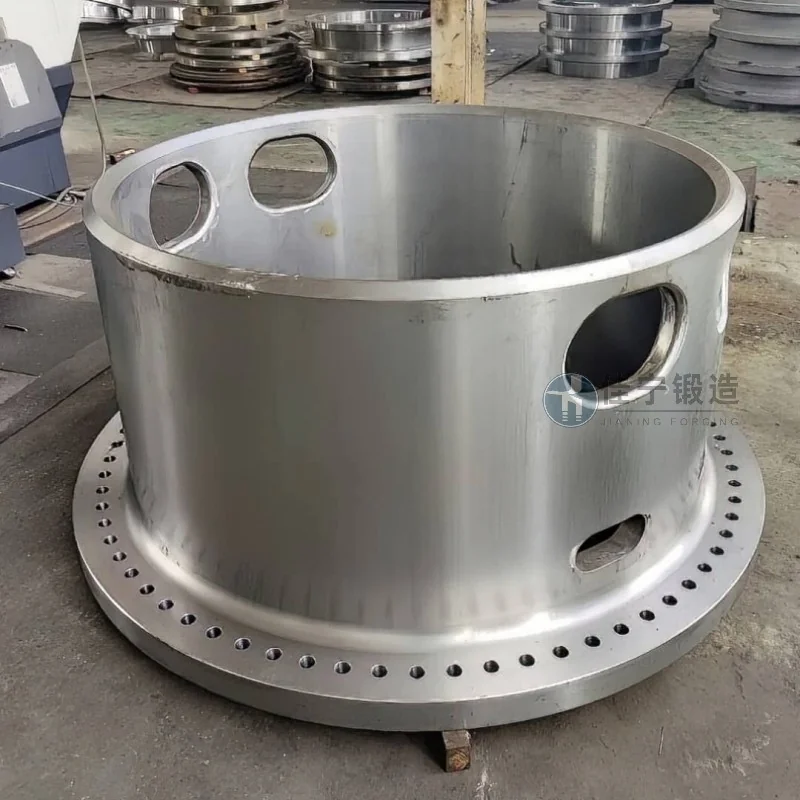
В ходе первоначального испытательного производства заказчики столкнулись со следующими проблемами: традиционные процессы ковки испытывали трудности с устранением центральной рыхлости и сегрегации стальных слитков, что приводило к низкой скорости ультразвукового обнаружения дефектов для ковок; Неправильный контроль параметров процесса термической обработки после ковки приводит к неравномерному распределению твёрдости в корпусе цилиндра и значительной последующей деформации; В то же время сроки доставки ограничены, что требует строгого контроля производственных циклов.
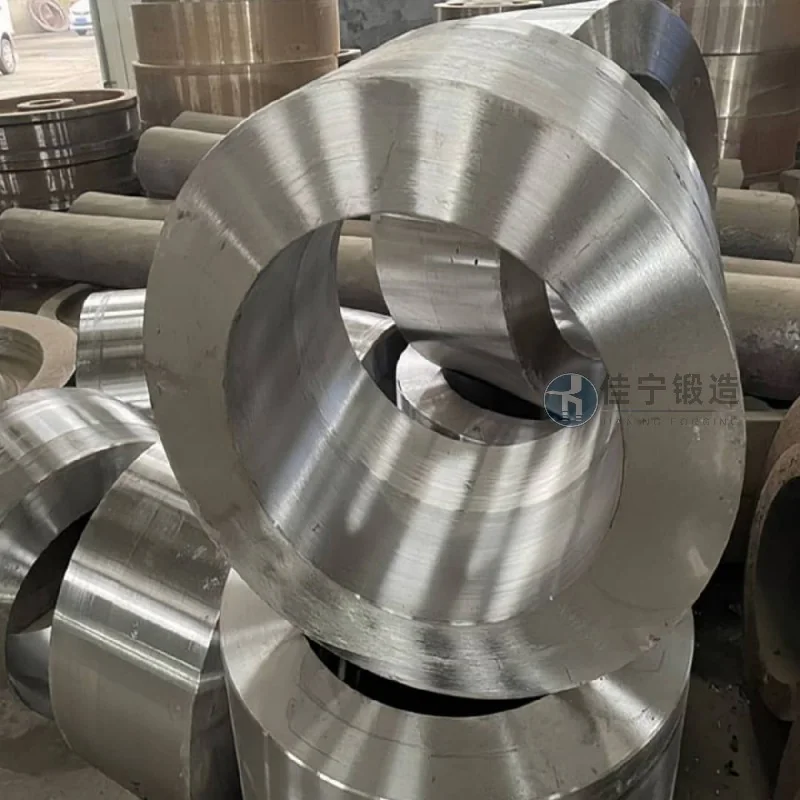
Чтобы решить эти проблемы, Jianing Forgeging провела специальные усилия в трёх областях: контроль сырья, оптимизация процесса ковки и корректировка параметров термической обработки. Высококачественные легированные стальные слитки, обработанные вакуумной дегазацией, в сочетании с технологией многонаправленной ковки, эффективно разрушают литую структуру и очищают зерна. Используя компьютерные моделирования для проектирования коэффициентов ковки, распределение ковок хорошо согласуется с полем напряжений. Этап термической обработки использует сегментированные процессы нормализации и темперирования с контролируемой температурой, что помогает поддерживать общую твёрдость цилиндра в требуемом диапазоне HB 200-250, при разнице жёсткости поперечного сечения менее 20HB. Окончательные поставки трубчатых ковок достигли уровня прохождения дефектов 1, при этом механические свойства значительно превосходили стандарты заказчика, что позволило сэкономить около 15% последующей обработки и сборки для заводов по производству химических машин и получить высокое признание со стороны заказчиков.

