Shanxi Jianing Forging może przetwarzać wykuwane powłoki zbiorników ciśnieniowych o dużej średnicy wykonane ze stali węglowej, stali nierdzewnej i stali stopowej. Stacja posiada bogactwo rzeczywistych przypadków kucia cylindrycznego, co w pełni demonstruje możliwości kucia dużych cylindrów oraz odporność na korozję efektów gotowych produktów.
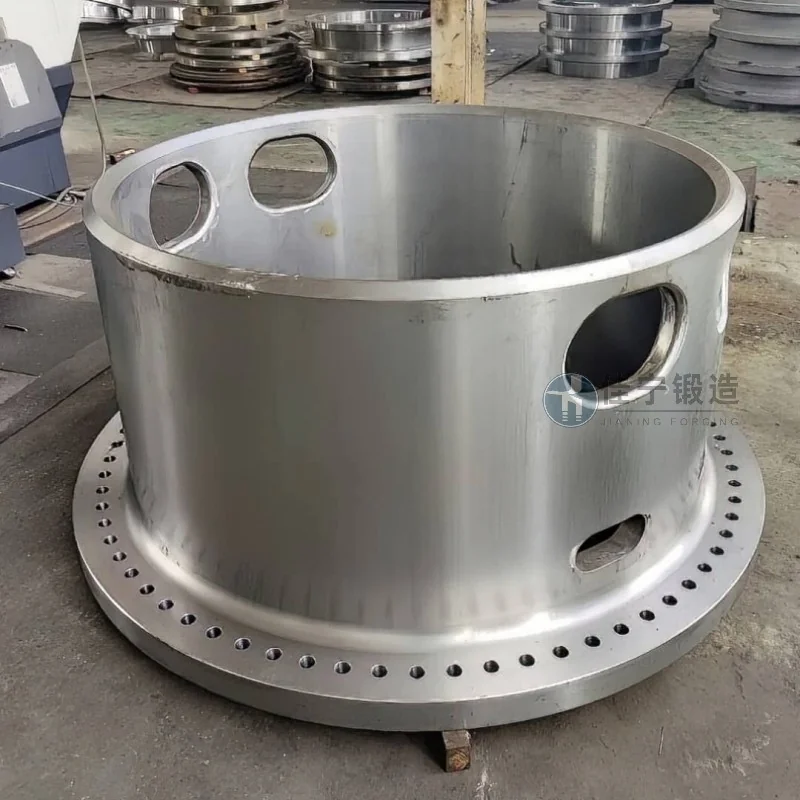
Ciężka stocznia zlokalizowana w Linfen, Shanxi, zajmuje się głównie produkcją kluczowych komponentów dużych systemów napędowych okrętów. Na etapie procesu kucia beczkowego zakład od dawna napotyka wąskie gardła produkcyjne, takie jak niskie zużycie materiału, długie cykle przetwarzania oraz niewystarczająca stabilność wymiarowa, co bezpośrednio wpływa na harmonogram dostaw całego zbiornika i kontrolę kosztów.
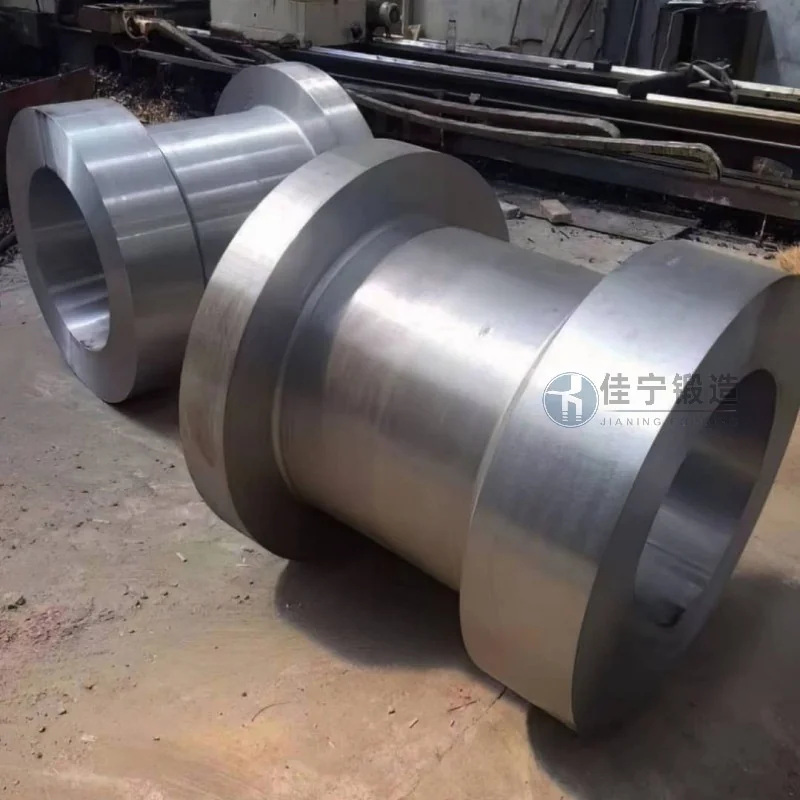
Główne problemy zakładu odzwierciedlają się w trzech aspektach: Po pierwsze, tradycyjny proces kucia dużych cylindrów zwykle powoduje powstawanie wewnętrznych mikropęknięć, co skutkuje wysoką wydajnością złomowania podczas późniejszej obróbki; Po drugie, słaba spójność wymiarowa między wieloma partiami odkuwanych materiałów wymaga powtarzających się napraw podczas montażu, co wydłuża końcowy cykl montażu; Po trzecie, pierwotny dostawca nie jest w stanie jednocześnie spełnić wymagań materiałowych dotyczących wyższej wytrzymałości i dobrej zwjazności, co wymaga częstych zmian gatunków materiałów i zwiększa trudności w zarządzaniu łańcuchem dostaw.
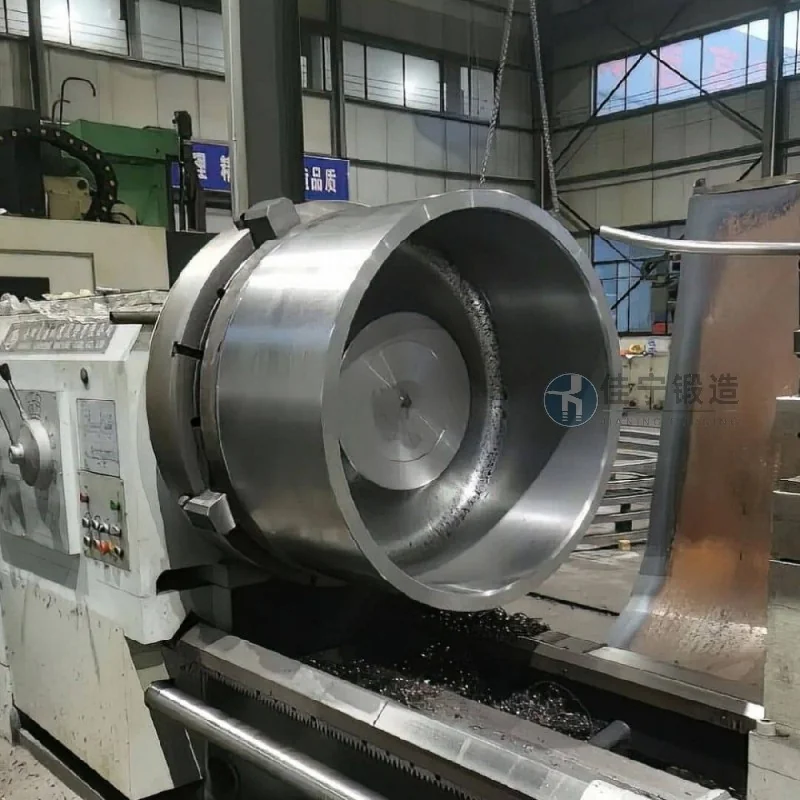
Na podstawie tych problemów firma Jianing Forging zaproponowała ukierunkowane rozwiązanie: wdrożenie procesu łączącego wielokierunkowe kucie z chłodzeniem kontrolowanym temperaturowo, aby skutecznie wyeliminować wewnętrzne stężenie naprężeń i zwiększyć gęstość kucia o jeden poziom; Dzięki skrupulatnemu projektowaniu form i zoptymalizowanym procesom kuwania, odchylenia osiowości i zaokrąglenia odkuwanych cylindrów są kontrolowane w ramach standardów branżowych; Jednocześnie opracowano specjalistyczne formuły stopów, które zwiększają elastyczność spawania i zwiększają wytrzymałość na rozciąganie, umożliwiając użytkownikom wykonywanie kolejnych procesów spawania bez dodatkowej obróbki cieplnej. Po wdrożeniu tego planu ogólna wydajność kuć beczkowych w stoczni się poprawiła, a cykl przetwarzania pojedynczych części skrócono o około 20%.

