Shanxi Jianing Forging heeft praktijkvitrines verzameld van windkrachtflensringen, ringtandwielen, lagerringen, rollerringen en andere ringlandingen, met een compleet assortiment eindproducten voor koolstofstaal, roestvrij staal en legeringsringen, die referenties bieden voor productkeuze en niet-standaard oplossingen.
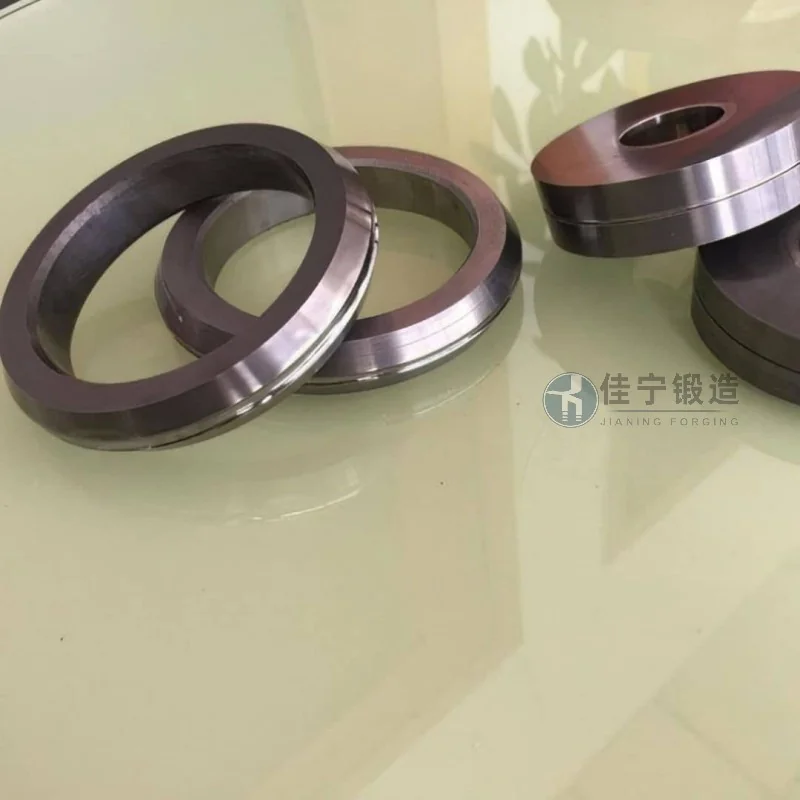
Een fabriek voor windenergieonderdelen kreeg te maken met een reeks productieknelpunten bij de aanschaf van ringsmeed. De fabriek produceert voornamelijk belangrijke componenten zoals windturbine-torenflenzen en lagerringen, met extreem hoge eisen aan smeedsterkte, dimensionale nauwkeurigheid en vermoeiingslevensduur. Na langdurige afhankelijkheid van meerdere leveranciers bleek echter dat de smeedkwaliteit ongelijk was, waarbij sommige partijen interne defecten hadden, wat resulteerde in een aanhoudend hoge schrootgraad van eindproducten. Tegelijkertijd fluctueren de leveringscycli van leveranciers sterk, wat het assemblageschema beïnvloedt. De klant heeft dringend een smedewerker nodig met stabiele procesmogelijkheden en strikte kwaliteitscontrole.
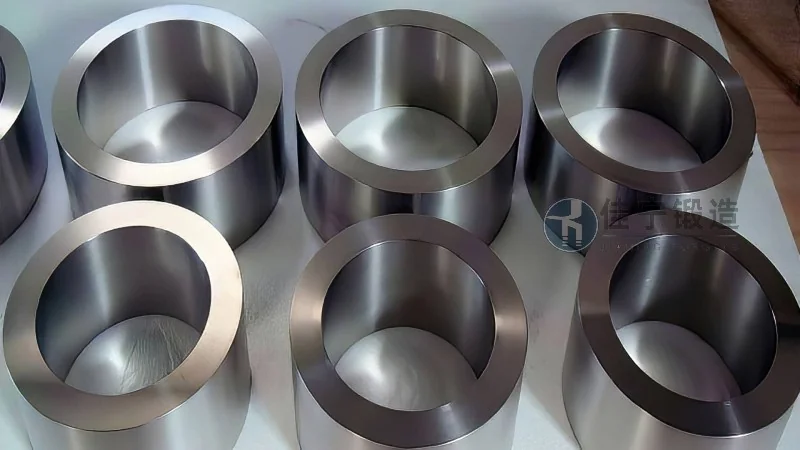
De kernpunten van deze windenergieaccessoirefabriek richten zich op drie aspecten: Ten eerste slechte consistentie van smeedproducten, met grote verspreiding van belangrijke indicatoren zoals hardheid en korrelgrootte binnen dezelfde batch, waardoor het moeilijk wordt om aan de betrouwbaarheidseisen van de windenergiesector te voldoen; Ten tweede zijn leveringscycli oncontroleerbaar, vooral tijdens grote bestellingen of dringende bevoorradingsorders, waarbij leveranciers niet op tijd kunnen leveren, wat leidt tot verliezen tijdens productielijnstilstand; Ten derde zijn testnormen niet uniform. Leveranciers leveren garantiedocumenten zonder volledige niet-destructieve test- en mechanische prestatietestgegevens, wat de kosten van de herinspectie van klanten zelf verhoogt. Deze pijnpunten leiden direct tot hogere projectkosten voor klanten en tragere responssnelheden op de markt.
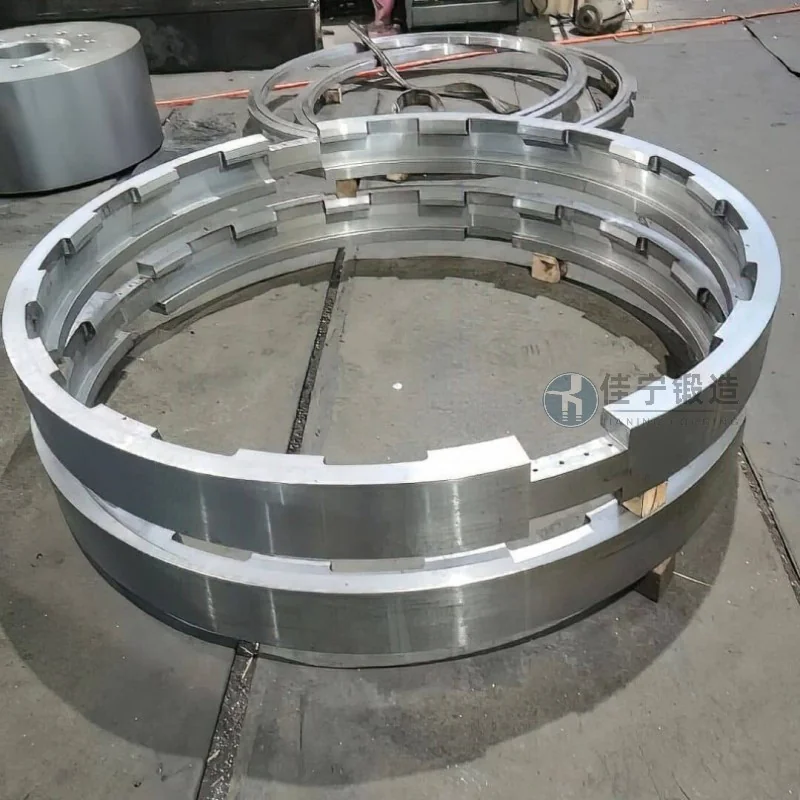
Om deze pijnpunten aan te pakken, heeft Jianing Forging een complete ringsmedingsoplossing geleverd. Ten eerste helpt het door het optimaliseren van smeedprocesparameters (zoals de uiteindelijke smeedtemperatuur en vervormingscontrole) en het toepassen van gespecialiseerde malontwerpen ervoor te zorgen dat de afmetingen in massaproductie binnen ±0,5 mm blijven, de korrelgrootte boven graad 7 komt en de productconsistentie wordt verbeterd. Ten tweede is er een flexibel planningssysteem ingevoerd, waarbij de eigen smeedproductielijn en warmtebehandelingswerkplaats de leveringscyclus voor reguliere bestellingen verkorten tot 15 werkdagen, en voor dringende bestellingen kan het worden ingekort tot 7 werkdagen. Daarnaast wordt elke batch smeedwerk geleverd met een volledige set inspectierapporten, waaronder ultrasone foutdetectie, magnetische deeltjestesten en impacttesten in kamer/lage temperatuur, waardoor klanten een tweede herinspectie kunnen vermijden. Deze maatregelen hielpen de klant het smeedsschroot met ongeveer 60% te verminderen, de totale inkoopkosten met ongeveer 12% te verlagen en het tempo van de assemblage van windturbines te ondersteunen.

