Shanxi Jianing Forging heeft praktijkvitrines verzameld van windkrachtflensringen, ringtandwielen, lagerringen, rollerringen en andere ringlandingen, met een compleet assortiment eindproducten voor koolstofstaal, roestvrij staal en legeringsringen, die referenties bieden voor productkeuze en niet-standaard oplossingen.
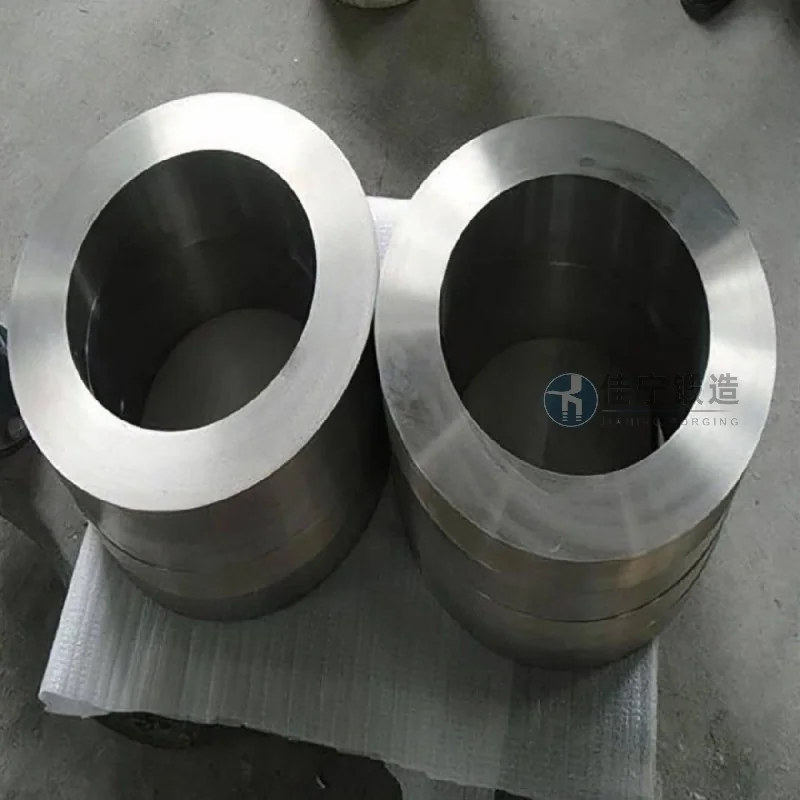
Een lageronderdelenfabriek in Xinxiang, Henan, kampt al lange tijd met problemen met onstabiele precisie en laag materiaalgebruik bij de verwerking van ringsmedewerk, wat resulteert in aanhoudend hoge productiekosten en levertijden die niet aan de behoeften van downstream klanten kunnen voldoen. De oorspronkelijke procesroute van de fabriek was relatief traditioneel, met meervoudige verwarming en open smeden, wat niet alleen een lage efficiëntie had, maar ook gemakkelijk interne scheuren en dimensionale afwijkingen veroorzaakte.
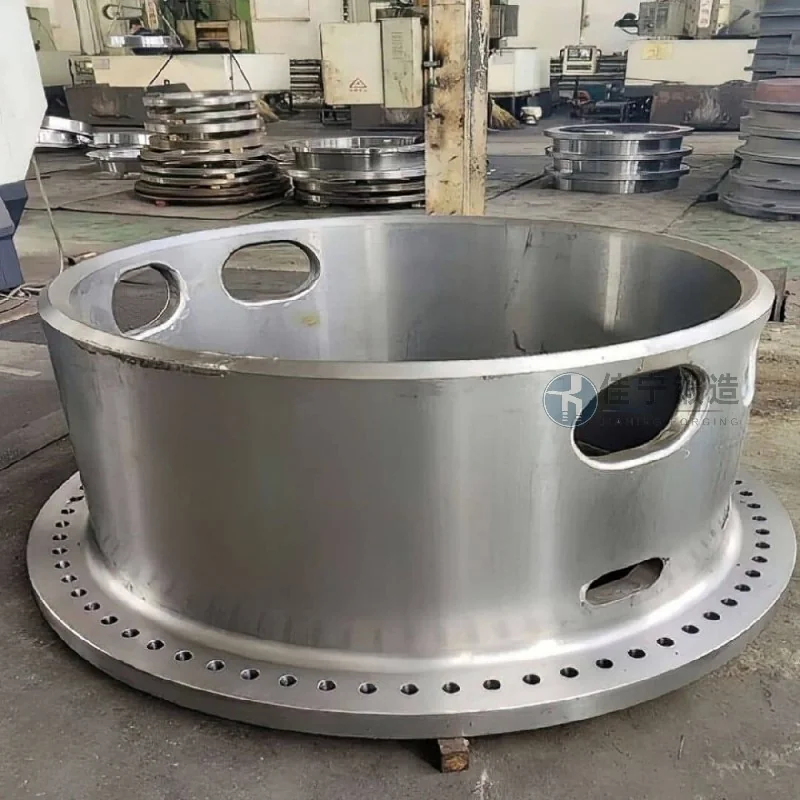
De belangrijkste pijnpunten van deze lageronderdelenfabriek zijn geconcentreerd op drie gebieden: Ten eerste blijft de doorslagsgraad van het eindproduct slechts ongeveer 82%, waarbij sommige partijen worden gesloopt vanwege een te hoge ovaliteit van de binnendiameter; Ten tweede is het materiaalverlies ernstig, waarbij de verhouding tussen leeggewicht en eindproduct 1,8:1 bereikt, wat ruim boven het redelijke niveau van de industrie ligt; Ten derde is de verwerkingscyclus lang; een enkel stuk heeft vijf rondes verhitting nodig van het lossen tot het afronden, waarbij het hele proces meer dan 4 dagen duurt en er niet op dringende bestellingen kan worden gereageerd.
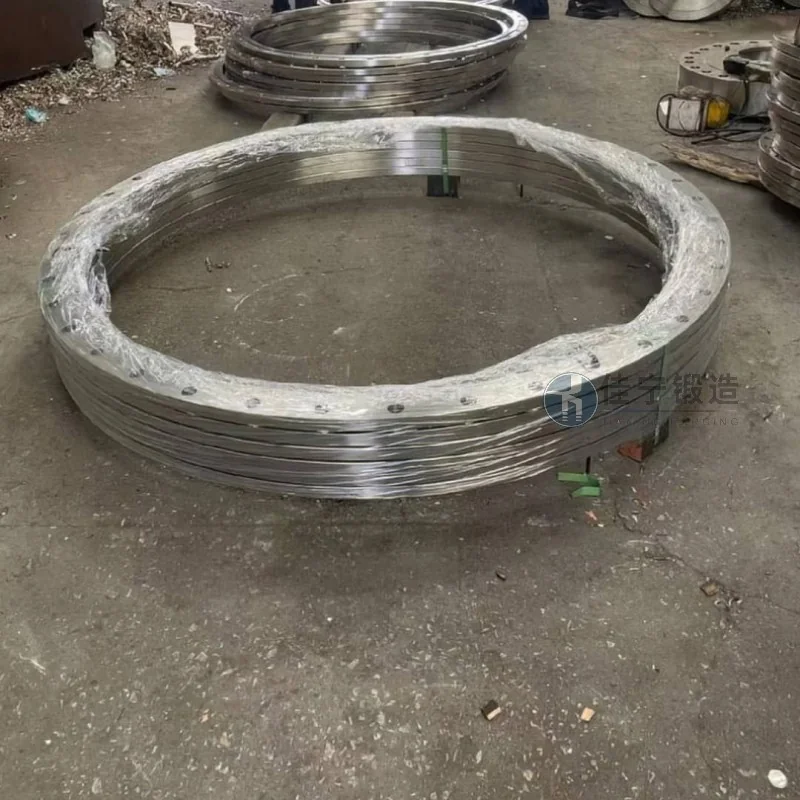
Om deze pijnpunten aan te pakken, biedt Jianing Forging op maat gemaakte ringsmedingsoplossingen aan. Door een fijn slijpringproces te hanteren in combinatie met geoptimaliseerde verwarmingsspecificaties en malontwerp, wordt de verhouding tussen blank en eindproduct verminderd tot 1,2:1, wat het materiaalgebruik verbetert. Tegelijkertijd houdt het verbeterde proces de binnendiameter van het smeed binnen 0,5 mm, en blijft het eindproduct passeringspercentage stabiel boven de 97%. Daarnaast ondersteunden we door het aantal verwarmingscycli te verminderen tot twee en de verwerkingscyclus voor één stuk te comprimeren tot 1,5 dag effectief de levertijden van klanten.

