Shanxi Jianing Forging heeft praktijkvitrines verzameld van windkrachtflensringen, ringtandwielen, lagerringen, rollerringen en andere ringlandingen, met een compleet assortiment eindproducten voor koolstofstaal, roestvrij staal en legeringsringen, die referenties bieden voor productkeuze en niet-standaard oplossingen.
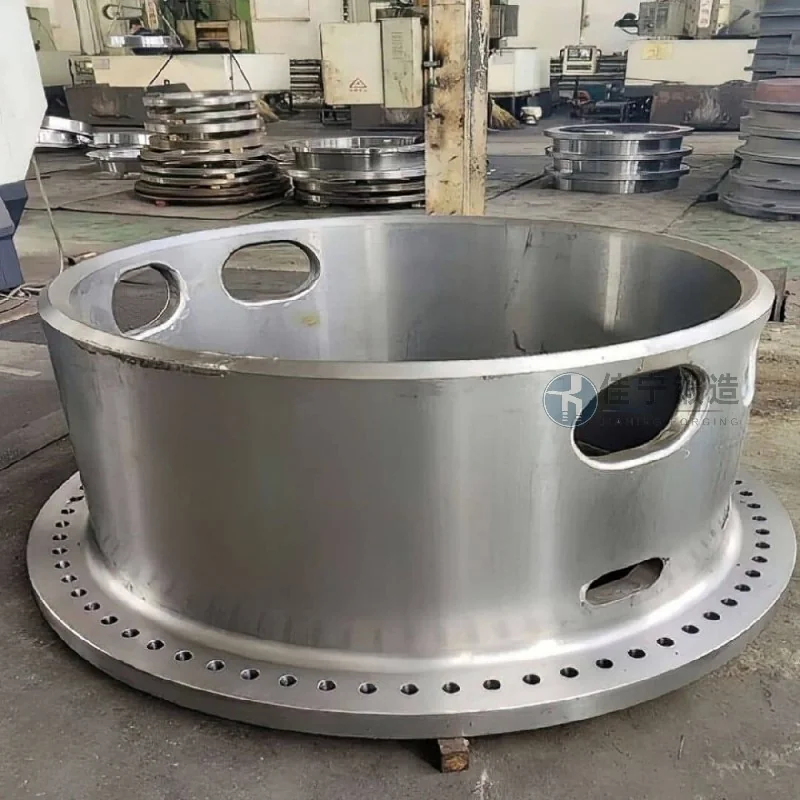
Een mijnbouwmachinefabriek in Qujing, Yunnan, houdt zich al lange tijd bezig met de productie en het onderhoud van grote brekers, trillende zeefen en andere apparatuur. Het belangrijkste structurele onderdeel—het ringsmeden—moet bestand zijn tegen hoogfrequente inslagen en zware omstandigheden. Door de zware mijnwerkomgeving barsten en vervormden de eerder gebruikte traditionele gietstukken vaak tijdens gebruik, wat de stabiliteit en onderhoudscycli van apparatuur ernstig beïnvloedde. Na uitgebreid onderzoek koos de fabriek ervoor samen te werken met ons bedrijf (Jianing Forging) om op maat gemaakte ringsmeedsels te ontwikkelen op basis van de eigenschappen van hun apparatuur.
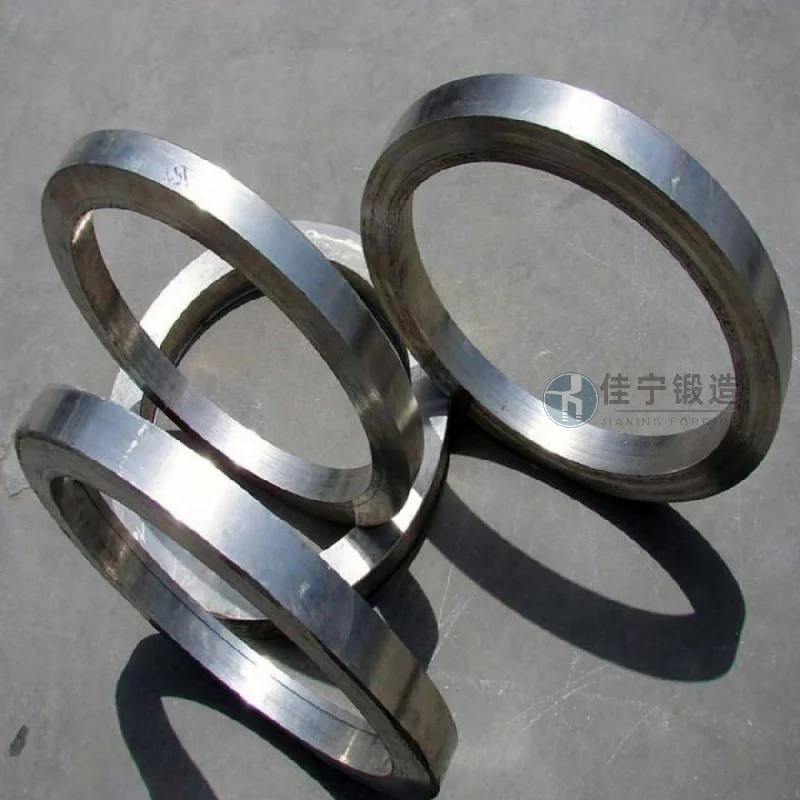
De belangrijkste uitdagingen waarmee de mijnbouwapparatuurfabriek wordt geconfronteerd zijn:
1. Tijdens de dienst moeten annulaire smeedstukken tegelijkertijd hoge axiale druk en radiale schuifspanning weerstaan. Traditionele gietstukken lijden aan interne weefsellossheid en scheidingsdefecten, wat resulteert in onvoldoende vermoeiingslevensduur en vervanging elke 3 tot 6 maanden;
2. Temperatuurschommelingen op de mijnlocatie zijn groot en gaan vaak gepaard met stof- en vochterosie, wat hogere eisen stelt aan de corrosie- en slijtvastheid van smeedstukken;
3. Grote afmetingen van de originele onderdelen, waardoor op locatie slijpen tijdens de installatie nodig is, wat leidt tot langdurige stilstand en hoge onderhoudskosten.
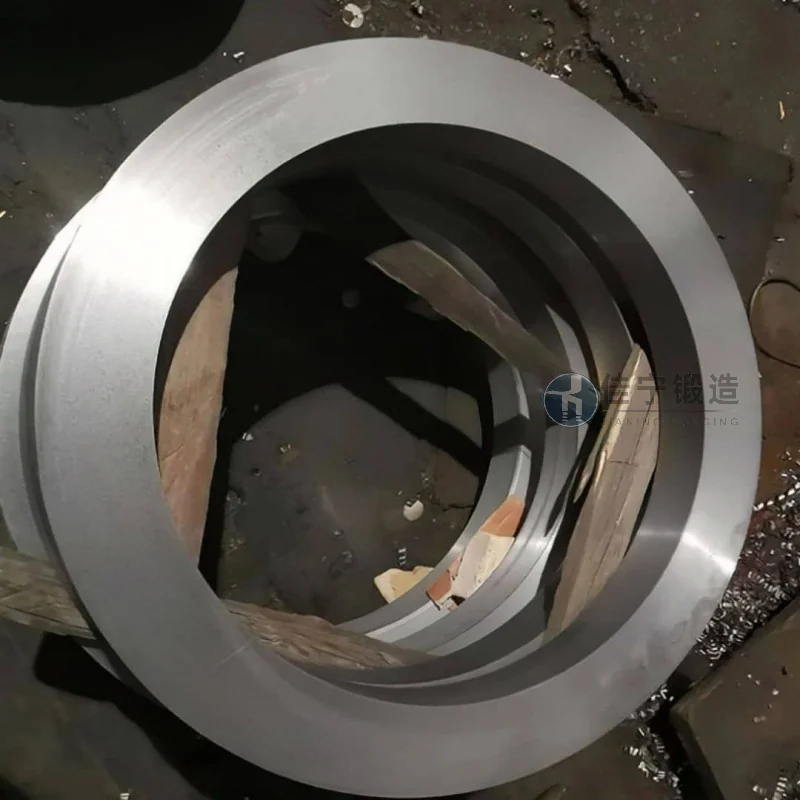
Om deze pijnpunten aan te pakken, biedt Jianing Forging systematische oplossingen vanuit drie aspecten: materiaalselectie, smeedproces en nabewerking:
1. Materiaaloptimalisatie: Het gebruik van vacuümontgasste legeringsconstructiestaal (zoals 42CrMo, 35CrMo, enz.) verhoogt de sterkte terwijl de slagtaaiheid bij lage temperatuur verbetert, waardoor segregatie en insluitsels bij de bron worden verminderd;
2. Smeedproces: Gebruikt speciale ringwalsapparatuur voor ringonderdelen, gecombineerd met meervoudig temperatuurgeregeld smeden, waardoor metaalstromingslijnen continu langs de omtrek kunnen worden verdeeld en gietfouten worden voorkomen; Vervolgens wordt normalisatie + afschrikken en temperen van warmtebehandeling gebruikt om de hardheid gelijkmatig te regelen tussen 280~320 HBW, waarbij slijtvastheid en machineerbaarheid in balans worden gebracht;
3. Precisieondersteuning: Na ruwe bewerking wordt een marge gereserveerd, en na het afronden van het draaien en het detekten van ultrasone fouten bedraagt de rondingsfout van het eindproduct ≤0,5 mm, en kan de buitendiametertolerantie IT7 bereiken, waardoor directe assemblage zonder reparaties mogelijk is en de stilstand aanzienlijk wordt verkort.
Na levering is deze batch ringsmeden al meer dan 18 maanden onafgebroken in gebruik bij de gebruiker op de locatie, zonder scheuren, vervorming of andere storingen. De onderhoudsfrequentie is met 75% verminderd en de totale operationele kosten zijn aanzienlijk gedaald, wat veel erkenning oplevert van het technische team van de apparatuurfabriek.

