建設機械の分野では、ディスク鍛造は重要な構造部品として、機械全体の運用安定性や耐用年数に直接影響を与える品質を持っています。 甘粛省龍南の建設機械工場は、長らく製品の寸法精度の低さ、深刻な材料の無駄、コイル鍛造調達時の生産効率の低下といった問題に直面しており、これらが機械全体の円滑な組み立てやコスト管理を妨げていました。 これらの課題に対応するため、キャリアン・フォージングは原材料の選定や金型設計から成形工程に至るまで体系的に最適化し、信頼性の高いディスク鍛造ソリューションを顧客に提供しました。
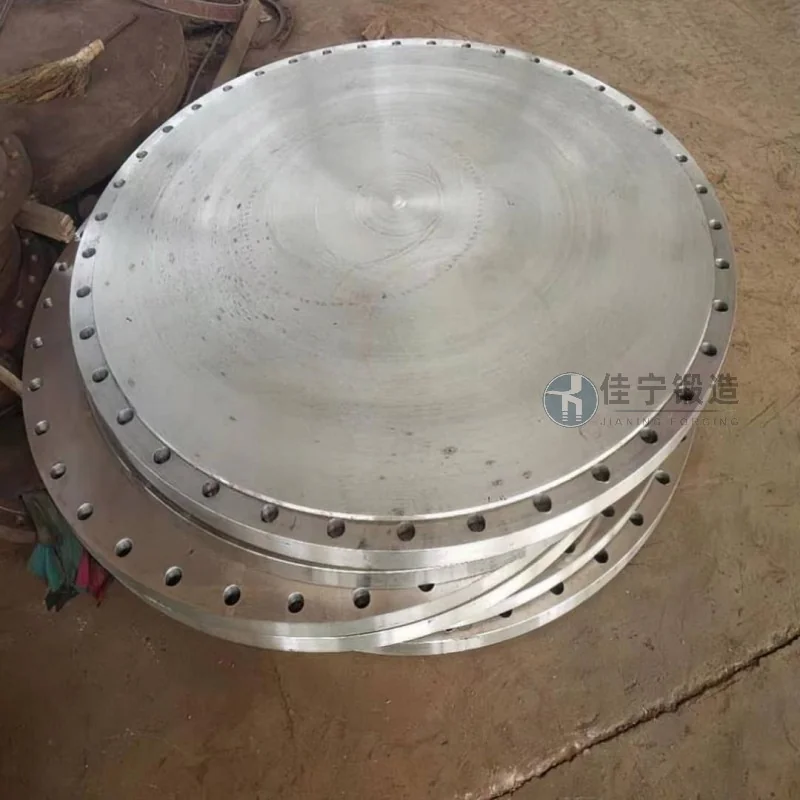
甘粛省龍南にある建設機械工場は、主にローダー、ブルドーザー、その他の機器を製造しており、そのコアステアリング機構や接続部品はすべてディスク鍛造を必要とします。 工場は当初、従来のオープンダイ鍛造工程を使用しており、加工許容量が大きく、材料利用率が60%未満、バッチ間で大きな寸法変動が生じ、組立中の修理が繰り返され、生産サイクルに深刻な混乱をもたらしました。 Jianing Forgingが関わった後、ファインダイフォージング技術を用いて材料利用率を82%以上に引き上げ、製品の寸法一貫性も確保しました。
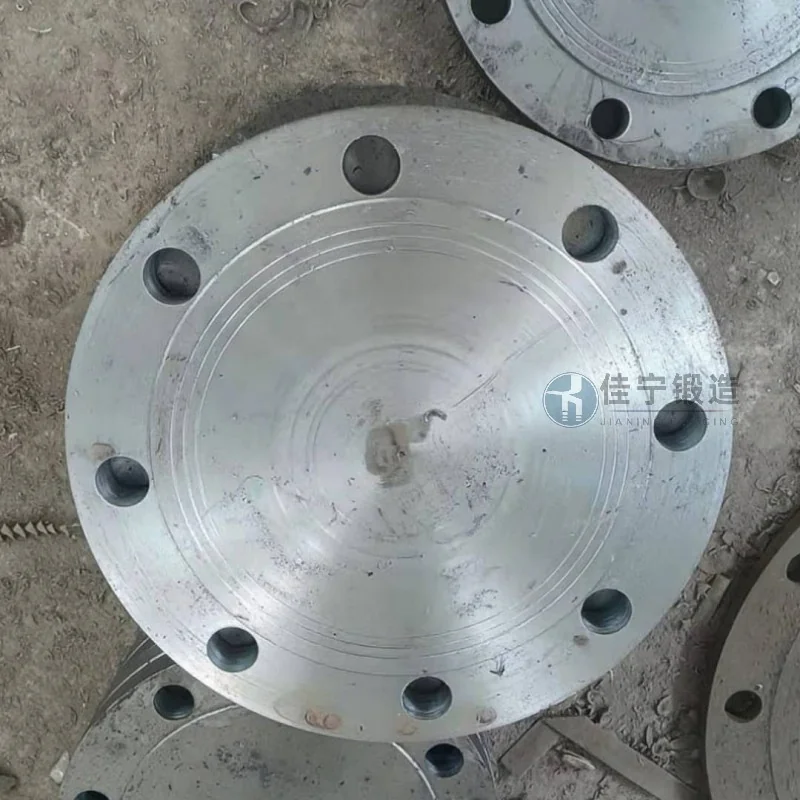
この顧客が直面した主な課題は以下の通りです:1. 鍛造の外側シリンダーと内側穴の同軸偏差が0.5mmを超え、その後の旋盤工程で高いスクラップ率を生むこと;2. 単一の材料として45本の鋼材のみを使用し、特定の作業条件下で強度の予備が不足し、早期疲労破壊が起こりやすくすること; 3. 鍛造後の熱処理プロセスが不安定で、硬さ分布が均一でなく、加工後の工具摩耗が加速すること; 4. 元のサプライヤーの納品サイクルは最大45日であり、「小ロットや複数品種」の柔軟な生産スケジュールに対応するのが困難でした。
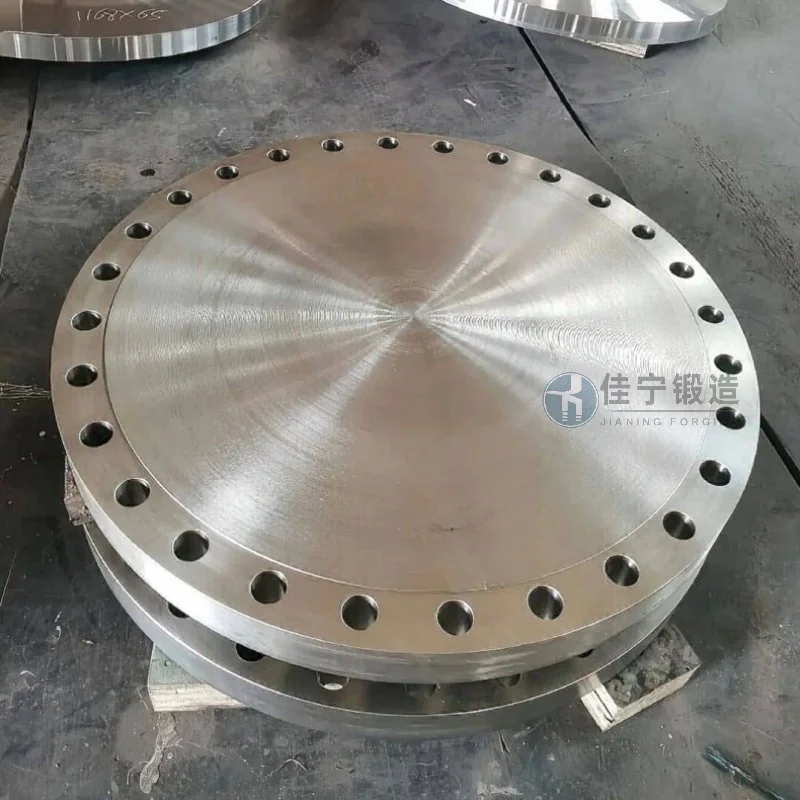
これらの課題に対処するため、佳寧鍛造は以下の解決策を提供します。第一に、多方向ダイフォージング器具とCNC加熱炉温度制御システムを組み合わせることで、ディスク鍛造の同軸性を0.2mm以内に制御し、加工許量を削減します。第二に、異なる作業条件に基づき、適切な合金鋼品(40Cr、35CrMoなど)を推奨し、鍛造後の正規化+焼戻し工程を最適化してHRC 22~28の硬度均一性を実現すること。第三に、短プロセス生産システムの確立。 顧客の柔軟な生産スケジュール要件を満たすため、単一バッチの納品サイクルを20日未満に短縮すること; さらに、コンピュータシミュレーションによりブランク形状を最適化し、原材料利用率を80%~85%に安定させ、顧客の製造コストを削減します。

