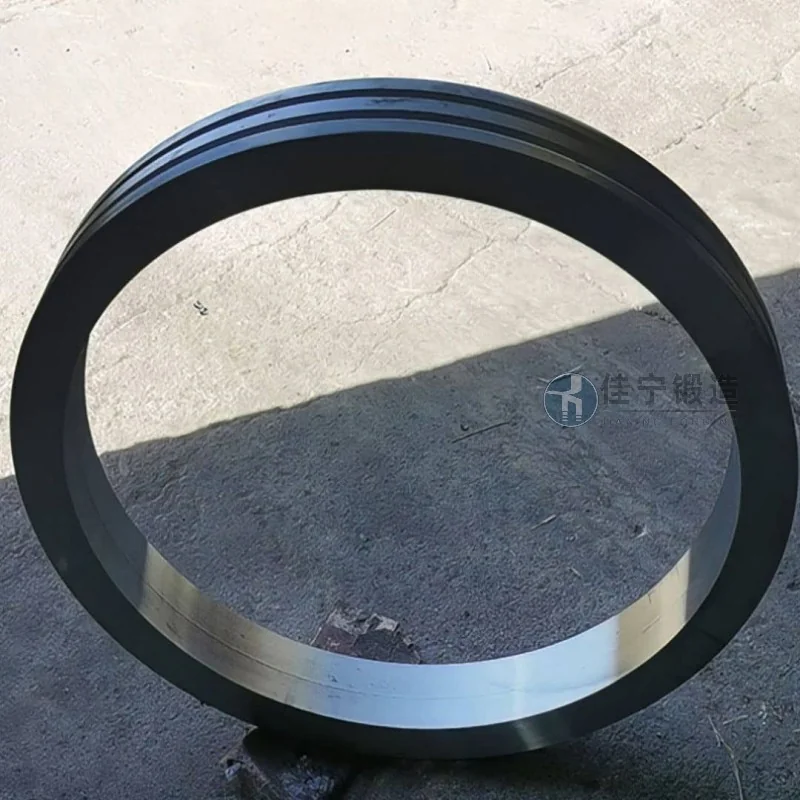
江西省九江の船舶機械工場は、大型船舶の伝達システム部品を扱う際に、主要な接続フランジやベアリングハウジングの製造用高精度リング鍛造材の発注が必要でした。 この顧客は寸法公差、材料密度、鍛造の機械的特性に関して厳格な要件を設定し、厳しい納期を設けました。
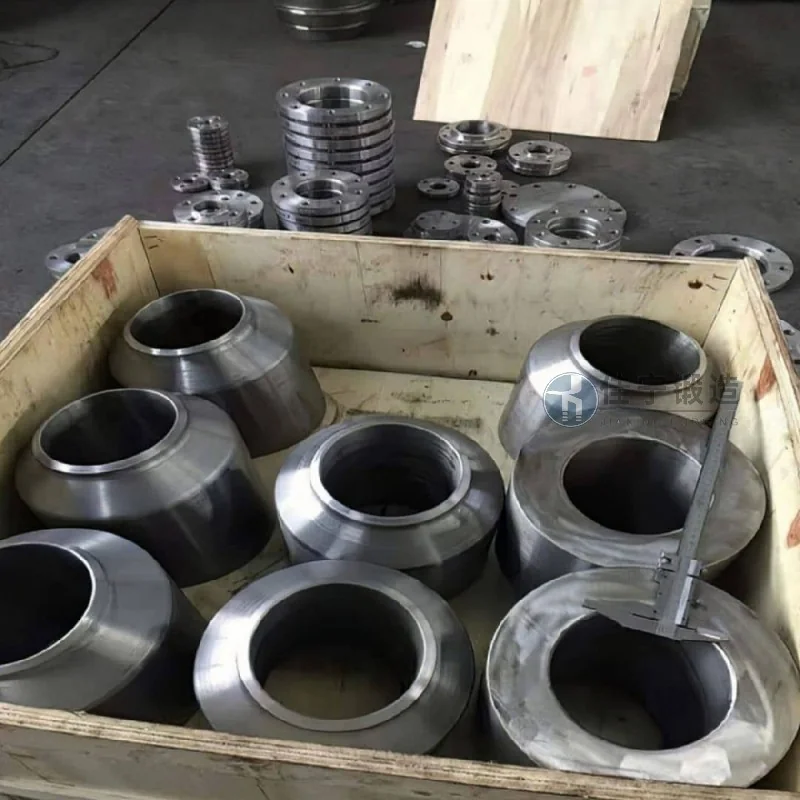
このクライアントが直面する主な課題は以下の通りです:
1. リング鍛造は直径1000mm以上で壁厚が不均一な構造物に接しなければなりません。従来のオープンダイ鍛造工程では、内外径の同軸性と円滑さの実現に苦労します。
2. 作業環境は海洋気候であり、優れた耐食性と低温衝撃靭性を持つ材料が必要であり、通常の鍛造品では基準を満たせない。
3. クライアントはプロジェクトのマイルストーンを決定し、空白から完成品までの全プロセスを45日以内に完了させる必要があります。従来の手順では60日以上かかります。
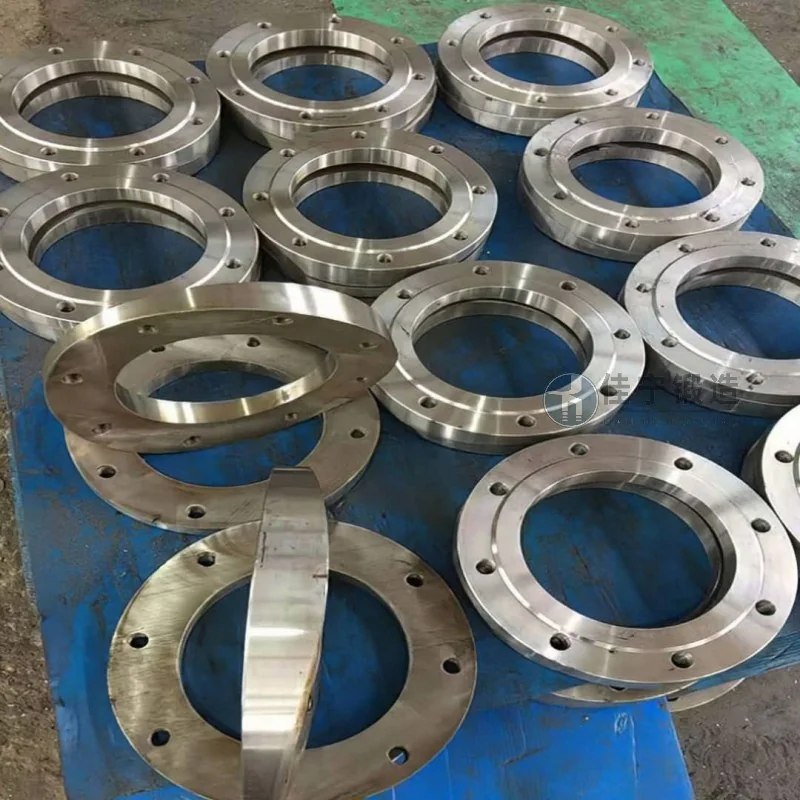
これらの課題に対応するため、Jianing Forgingは以下の包括的なソリューションを提供しています。
まず、CNCリング圧延機を細かい圧延に用い、特殊な形状の金型と組み合わせてリング鍛造を一度成形し、内径・外径の公差を±2mm以内に制御し、円度誤差を1.5mm未満に抑えています。
次に、42CrMo4の焼入れ・焼戻鋼を選び、熱処理(焼入れ+高温焼戻し)を最適化することで、鍛造の硬度は均一(HB 260-300)となり、低温衝撃力は-20°C≥40Jで、船級協会の基準を満たしています。
最終的に、内部生産スケジューリングの最適化と多工程並列作業により、生産サイクルは38日に短縮され、すべての鍛造品は7日早く納品され、完成品通過率は1に達しました。 顧客の再検査の結果、この鍛造品は一気に受け入れられ、船の伝導システムに無事組み込まれ、これまで問題なく運用されています。

