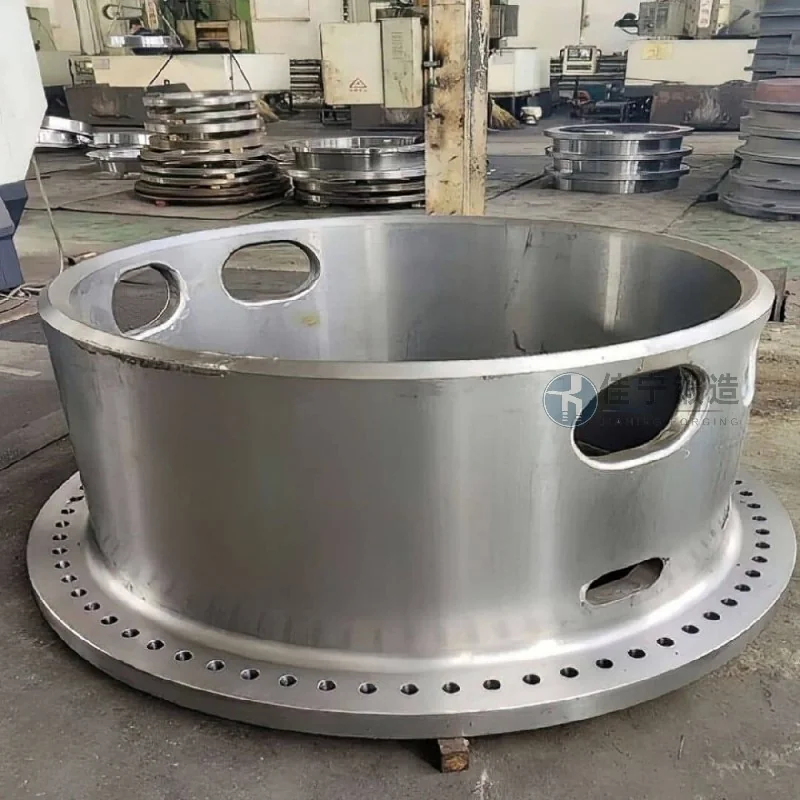
雲南省曲井にある鉱山機械工場は、大型クラッシャー、振動スクリーン、その他の設備の製造と保守に長く従事しています。その主要な構造部品であるリングフォージングは、高周波の衝撃や重負荷に耐えなければなりません。 過酷な採掘環境のため、工場で使用されていた従来の鋳造品は使用中にひび割れや変形が頻繁に起こり、設備の運転安定性や保守サイクルに深刻な影響を及ぼしました。 徹底的な調査の結果、工場は当社(佳寧鍛造)と協力し、設備の特性に基づいたカスタマイズリング鍛造を開発することを決定しました。
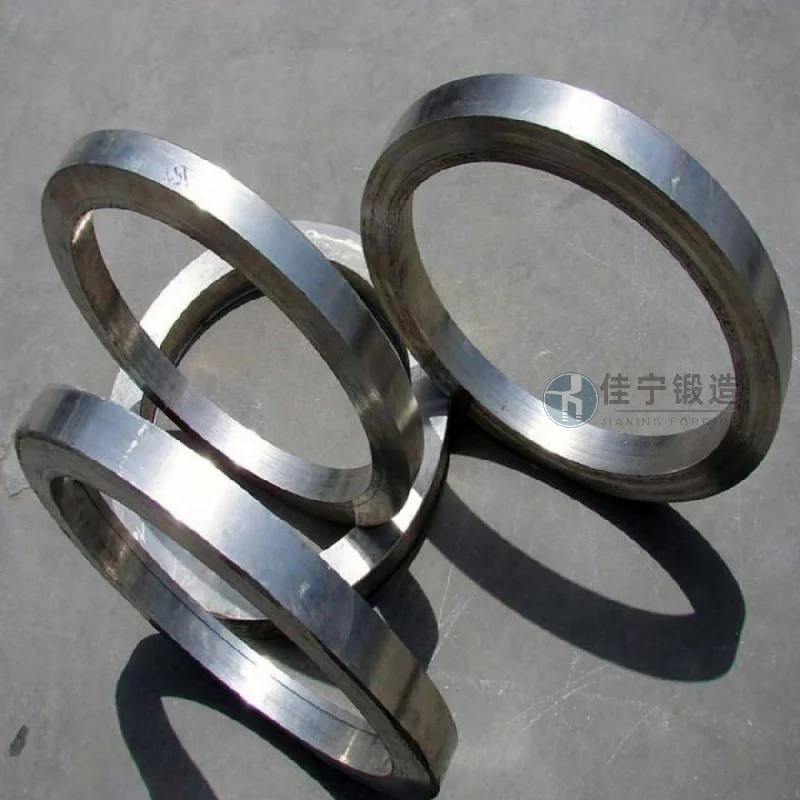
鉱山機械工場が直面する主な課題は以下の通りです:
1. 使用中、環状鍛造は高い軸方向圧力と放射状のせん断応力に同時に耐えなければなりません。従来の鋳造品は内部組織の緩みや分離欠陥があり、疲労寿命が不足し、3〜6か月ごとに交換が必要です。
2. 鉱山現場での温度変動は大きく、しばしば粉塵や湿気の侵食を伴うため、鍛造材の耐腐食性と耐摩耗性により高い要求が課されます。
3. 元の部品の寸法公差が大きく、設置時に現場での研削が必要となり、長時間のダウンタイムと高いメンテナンスコストを生み出します。
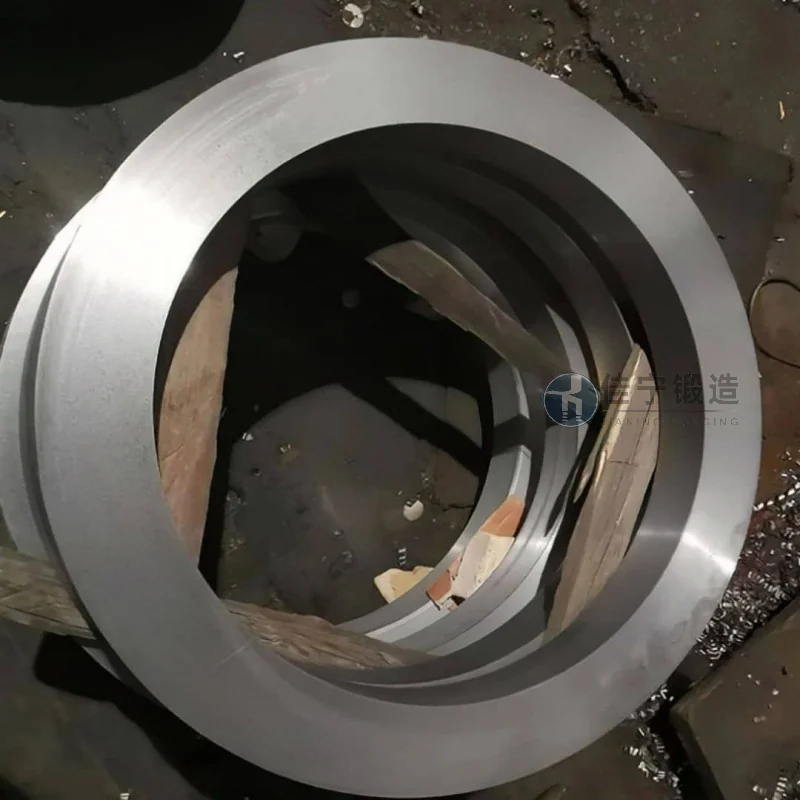
これらの課題に対処するため、Jianing Forgingは材料選択、鍛造工程、後処理の3つの側面から体系的な解決策を提供します。
1. 材料最適化:真空脱気合金構造鋼(42CrMo、35CrMoなど)を使用することで強度が向上し、低温衝撃耐久性が向上し、源での分離や包有物の減少が図られます。
2. 鍛造工程:リング部品に専用のリング圧延装置を使用し、多重加熱温度制御鍛造と組み合わせて金属流線を円周に沿って連続的に分布させ、鋳造欠陥を回避します。 その後、標準化+焼入れおよび焼戻熱処理を用いて、280~320 HBWの硬度を均一に制御し、耐摩耗性と加工性のバランスを取っています。
3. 精密サポート:粗加工後は余裕が確保され、旋盤加工と超音波欠陥検出を終えた後、完成品の円形誤差は≤0.5mmとなり、外径公差はIT7グレードに達し、修理なしで直接組み立てが可能となり、ダウンタイムを大幅に短縮します。
納入後、このリング鍛造品はユーザー現場で18か月以上連続稼働しており、亀裂や変形、その他の故障はありません。メンテナンス頻度は75%削減され、全体の運用コストも大幅に低下し、設備工場の技術チームから高い評価を受けています。

