江西省南昌のベアリング部品工場は、長年にわたり精密ベアリング部品の生産と組み立てに注力してきました。その生産ラインは、リング鍛造材の寸法精度、材料の均一性、バッチ安定性に厳しい要件を設けています。 しかし、同社は鋳造材の内径および外径の大きな偏差、頻繁な表面ひび割れ、実際の生産中の制御不能な納品サイクルなどの問題に頻繁に直面し、これらはベアリングアセンブリ通過率に影響を及ぼすだけでなく、その後の加工コストの増加にもつながりました。 プロセスのボトルネックを深く理解した後、キャリアン・フォージングは原材料選定、鍛造プロセスの最適化、精密熱処理を含むカスタマイズされたリング鍛造ソリューションを提供し、顧客が鍛造の適性率とサプライチェーン効率を向上させるのに成功しました。
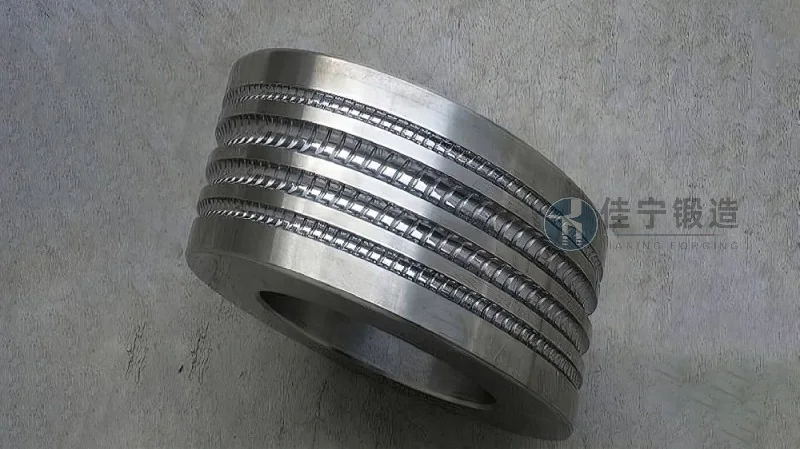
このベアリング部品工場が調達する環状鍛造材は、主に転がり軸受の内輪および外輪ブランクに使用されており、低応力集中、高い耐摩耗性、長期疲労寿命などの要件を満たす必要があります。 前の供給業者は、加熱温度制御の不安定さや鍛造成形中の鍛造比の不足など、鍛造内部構造に帯状の分離が生じ、その後の旋盤工程での深刻な工具摩耗などの問題を抱えていました。 さらに、バッチ間で寸法に大きな変動があり、一部の放射状ランアウトは図面許容差を0.15mm以上超え、組立工程での頻繁な再作業を引き起こし、生産効率を約12%低下させます。 同時に、カスタマイズ注文の納品サイクルは最大45日にも及ぶことがあり、最終顧客の緊急注文ニーズには対応できません。
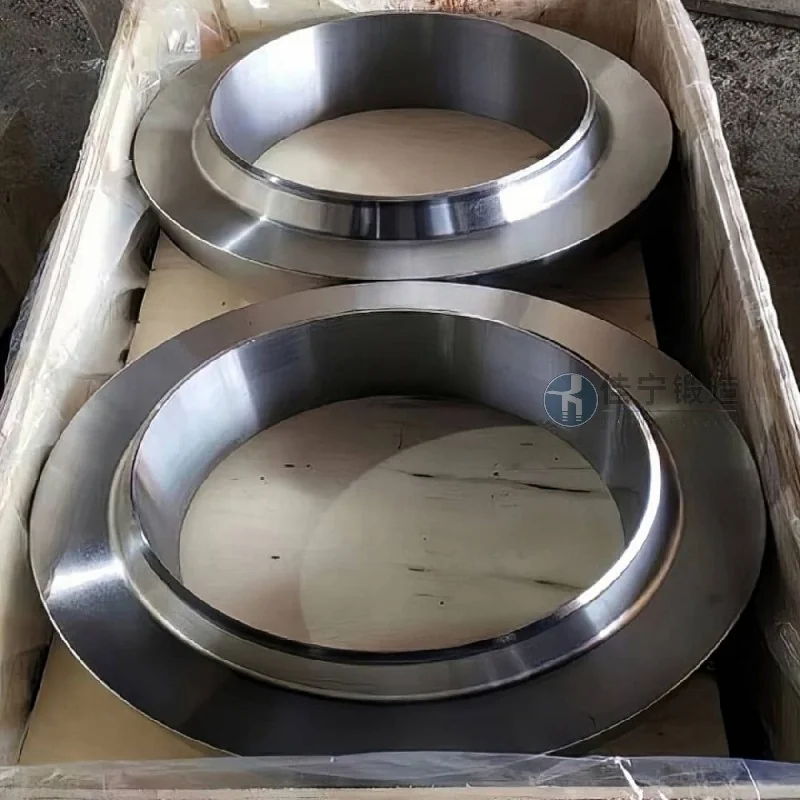
これらの問題に対処するため、佳寧鍛造は以下の三つの次元から体系的な解決策を提供しています。
1. 原材料管理および鍛造工程の最適化 高品質な合金構造鋼を使用し、各バッチは化学組成および包合物検査を受け、材料の純度維持に役立てます。 鍛造段階では、シミュレーションソフトウェアがアップセットとパンチングのプロセスを最適化し、鍛造温度を標準範囲内に保つことでスケール形成を抑えます。 鍛造比率を適切な範囲に調整し、金属流線をリングに沿って均等に配置することで、内部の分離を効果的に排除します。
2. 精密金型と寸法一貫性の支持:専用のリング鍛造金型を設計し、自動温度制御油圧高速鍛造機と組み合わせて、毎回一貫した変形を実現すること。 鍛造後、正規化+焼戻し処理を加えて粒を精錬し、残留応力を解放します。 最終製品の放射状ランアウトは0.08mm以内に安定的に制御され、内径と外径の公差はクラスCの精度要件を満たし、表面硬度も均一で、後処理のための十分な余裕が残っています。
3. 機敏な納品と品質トレーサビリティ:標準仕様リング鍛造品の生産サイクルを20日未満に短縮するため、専用の生産ラインを設置すること; 緊急注文は、迅速なスケジュールにより15日以内に配達可能です。 各鍛造品には、トレーサブルな炉番号、鍛造記録、検査報告書が付属しており、顧客はいつでも内部品質監査のためにプロセスパラメータを確認できます。
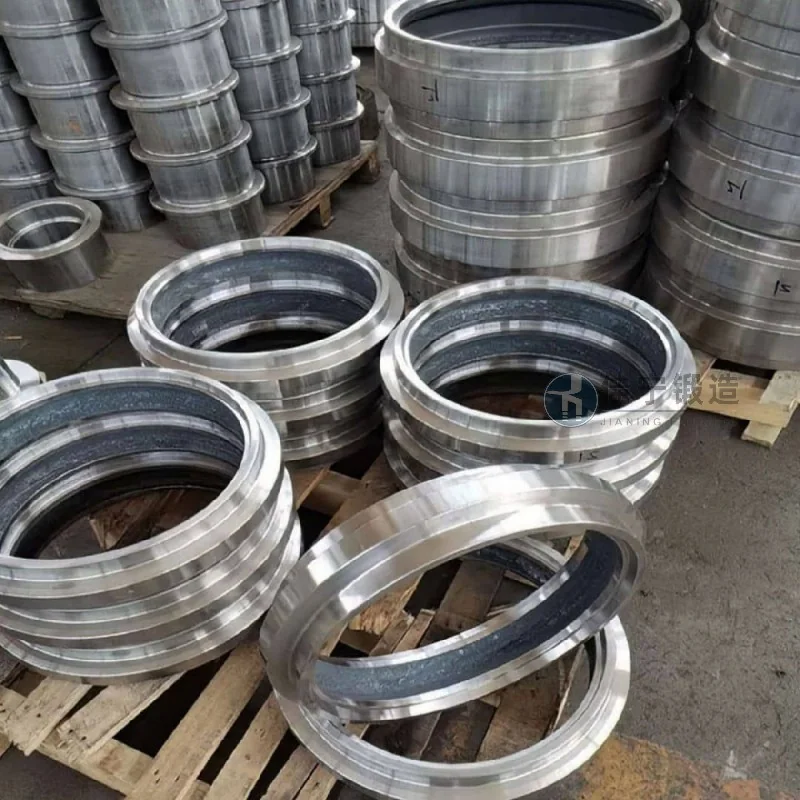
佳寧鍛造からリング鍛造に切り替えてからは、ベアリング部品工場の初回通過率が85%から96.5%に上昇し、切削工具の消費量は約30%削減され、全体の加工コストは8%減少しました。 同時に、安定した納品サイクルにより、顧客は柔軟に生産スケジュールを調整し、在庫のバックログを減らすことができます。 両者は長期的な協力協定を結び、Jianing Forgingは年間のニーズに基づいてプロセスパラメータを最適化し続け、顧客がベアリング市場で競争力を維持するのを支援しています。

