La forge Shanxi Jianing peut traiter des forges de coques de grand diamètre en acier carbone, acier inoxydable et acier allié. La station possède de nombreux cas réels de forge de cylindres, démontrant pleinement les capacités de forge des cylindres de grande taille et les résultats résistants à la corrosion des produits finis.
Dans le domaine des machines de construction, la performance des forges de bouteilles, en tant que composants porteurs clés, affecte directement la stabilité globale et la durée de vie de l’équipement. Une certaine usine de machines de construction (ci-après dénommée le « Client ») a longtemps rencontré des problèmes lors de la production de masse, tels que de grandes écarts dimensionnels dans les forges du canon, une densité microstructurale interne insuffisante et des difficultés à contrôler les marges d’usinage ultérieures, ce qui entraîne une faible efficacité d’assemblage et des fluctuations du rendement du produit fini. Il est urgent de trouver une solution de forge pour améliorer la cohérence et la fiabilité du produit.
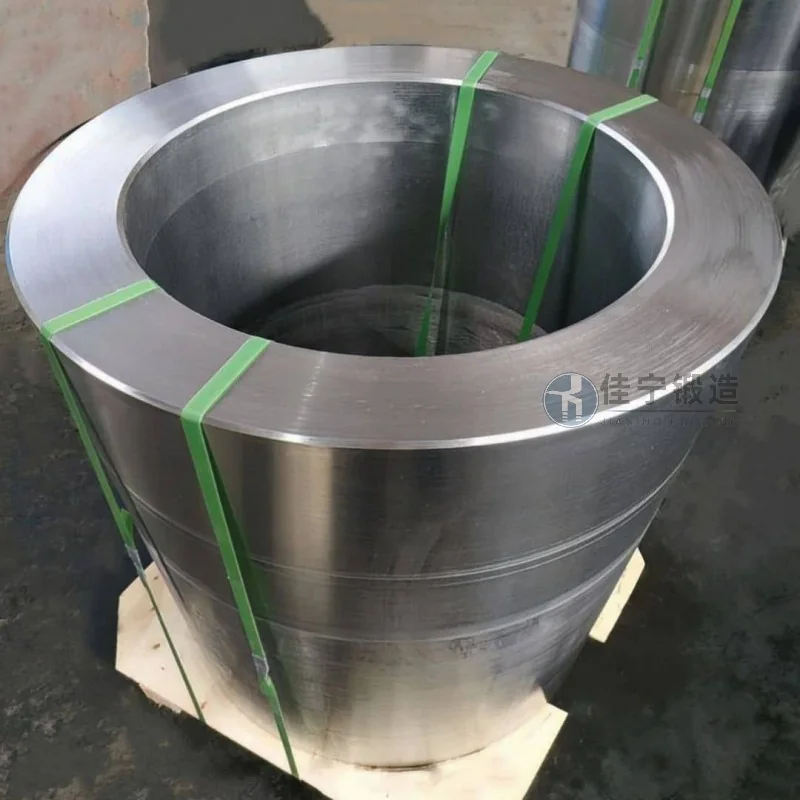
Le procédé de production de forgeage en fût initial du client présentait de multiples défauts : d’une part, une précision insuffisante dans le contrôle de la température et de la déformation du forgeage entraînait une taille inégale des grains et des différences significatives dans la distribution de la dureté après traitement thermique ; En revanche, la conception brute des moules et la gestion de l’usure entraînent une rondeur et une rectitude excessives des forges, nécessitant plus de 5 mm d’écart d’usinage d’un côté, ce qui augmente non seulement les coûts des matériaux, mais prolonge aussi le cycle d’usinage. De plus, les méthodes d’inspection conventionnelles sont difficiles à filtrer rapidement pour les défauts internes, et certains forges montrent des fissures précoces par fatigue après l’assemblage, ce qui affecte la réputation des équipements des clients.
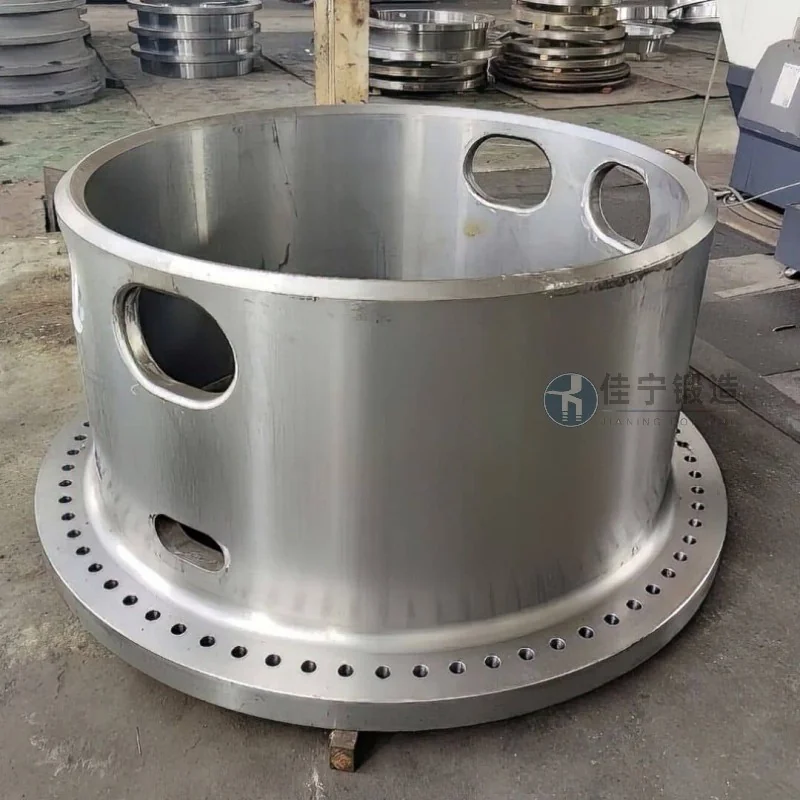
Pour résoudre ces problèmes, Jianing Forging a proposé des solutions de forge cylindrique à procédé complet personnalisées pour les clients. En adoptant la technologie de forge multidirectionnelle, la courbe de chauffage de la billette et le chemin de déformation sont optimisés, permettant aux lignes d’écoulement métallique d’être distribuées en continu le long de la circonférence du cylindre, améliorant ainsi les propriétés isotropes du forgé. Combinée à des matrices combinées de haute précision et à un système de surveillance dimensionnelle en ligne, la tolérance d’arrondissement des forges de cylindres est contrôlée à 0,3 mm, avec une marge d’usinage sur un seul côté compressée à 2 mm, réduisant ainsi les coûts de traitement ultérieurs. Parallèlement, des procédés de détection ultrasonique des défauts et de tri de dureté ont été introduits, permettant à chaque forge d’usine d’être exempte de défauts internes tels que fissures et porosité, avec une fluctuation de dureté contrôlée à ±5 HB. Après la livraison de masse, les clients ont rapporté que le taux de réussite au premier passage des produits était passé à plus de 98 %, que l’efficacité de l’assemblage s’était améliorée d’environ 20 %, et que l’équipement prolongeait son cycle de fonctionnement sans problème.

