Shanxi Jianing Forging a rassemblé des cas réels de bagues de bride, engrenages annulaires, bagues de roulement, anneaux à rouleaux et autres palier circulaires, avec une gamme complète de produits de forge finis pour l’acier au carbone, l’acier inoxydable et les anneaux en alliage, fournissant une référence pour la sélection de produits et les solutions non standardisées.
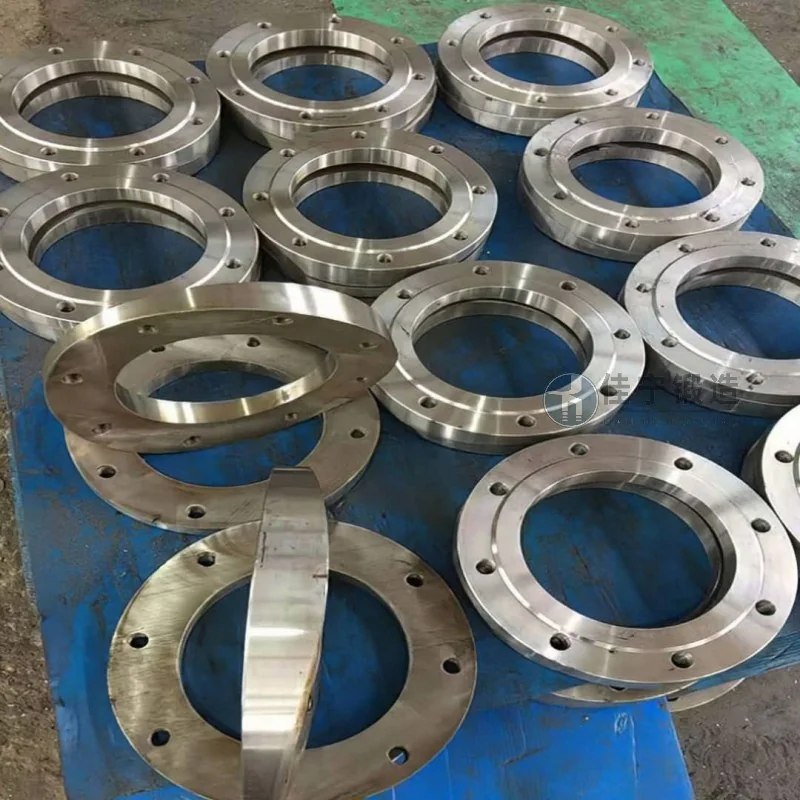
Une usine de machines de construction à Nantong, dans le Jiangsu, s’appuie depuis longtemps sur les procédés traditionnels de forge à matrices ouvertes pour produire des composants porteurs clés, ce qui rend difficile la satisfaction de la demande croissante d’efficacité et de stabilité de qualité. Jianing Forging propose une solution personnalisée de rouleaux à anneaux adaptée au scénario d’application des forges à anneaux de l’usine, les aidant à réaliser des améliorations de procédé et des percées de capacité.
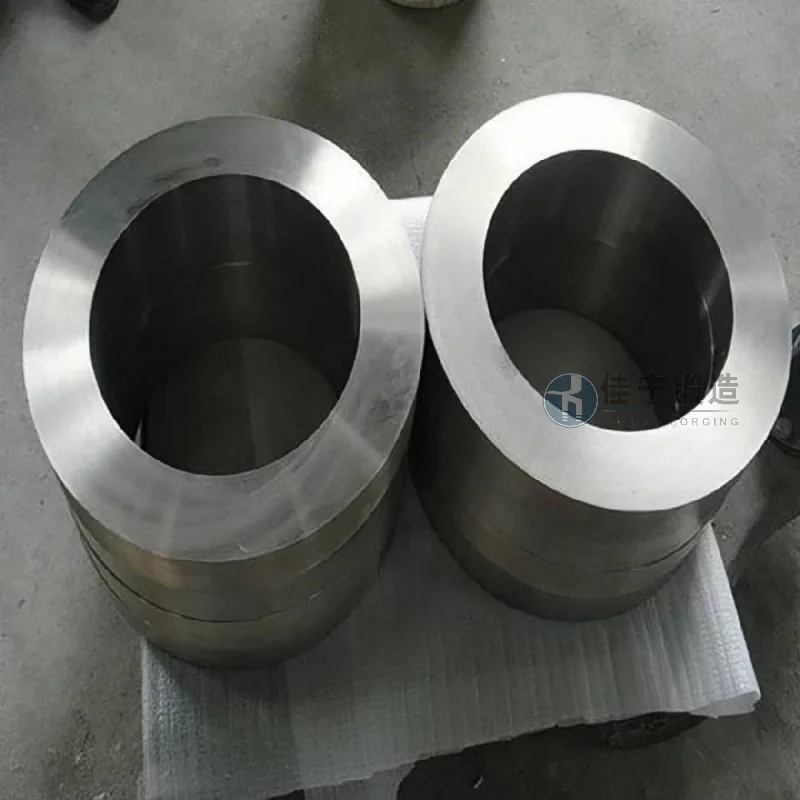
Le procédé original de l’usine présentait les problèmes majeurs suivants : premièrement, de grandes écarts dimensionnels entre les diamètres intérieur et extérieur des forgés, une marge d’usinage excessive et un gaspillage important de matériaux ; 2. Densité tissulaire interne insuffisante, avec un taux de réussite de détection de défauts d’environ 85 % et un taux de défauts persistamment élevé ; 3. Le cycle de production d’une seule pièce peut prendre jusqu’à 4 jours, rendant impossible la correspondance des temps de cycle de la chaîne de montage ; 4. Les fluctuations de performance entre différents lots de forges sont significatives, affectant directement la fiabilité globale de la machine.
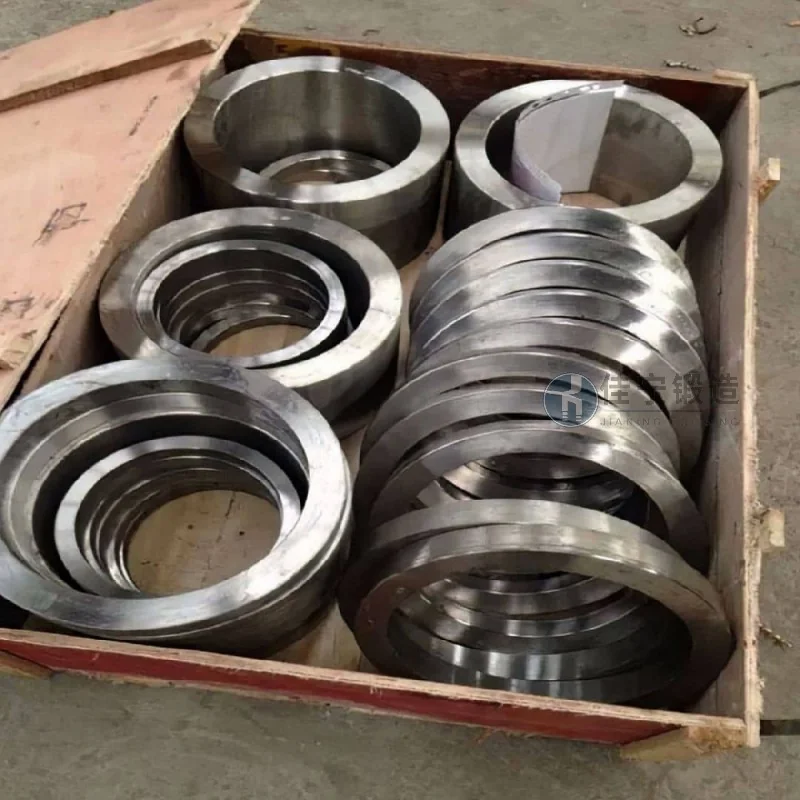
Jianing Forging a introduit la technologie de laminage à anneaux fins, contrôlant tout le processus, de la conception des blanks à la forge finale : utilisant un roulage à section variable multi-passes pour maintenir les tolérances de diamètre dans ±1,5 mm, réduisant ainsi les marges d’usinage ; En optimisant la température de chauffage et le taux de déformation, la taille des grains est stabilisée au-dessus du grade 6, et le taux de passage par détection des défauts est augmenté à plus de 98 % ; Parallèlement, en utilisant un modèle de production continue à base de moule, le cycle monobloc est compressé à 8 heures, permettant ainsi d’obtenir des performances constantes sur le même lot. Au final, le coût global des produits en forge à anneaux de l’usine a diminué de 22 %, et le taux d’échec d’installation sur site par les clients a chuté de 60 %.

