La forge Shanxi Jianing comprend des boîtiers d’ingénierie réels de tôles tubulaires, de brides et de diverses pièces à disque rond. Les produits finis des forges en acier au carbone et en acier inoxydable sont clairement photographiés, reflétant directement la précision du traitement des forges et l’efficacité de la compatibilité des pipelines.
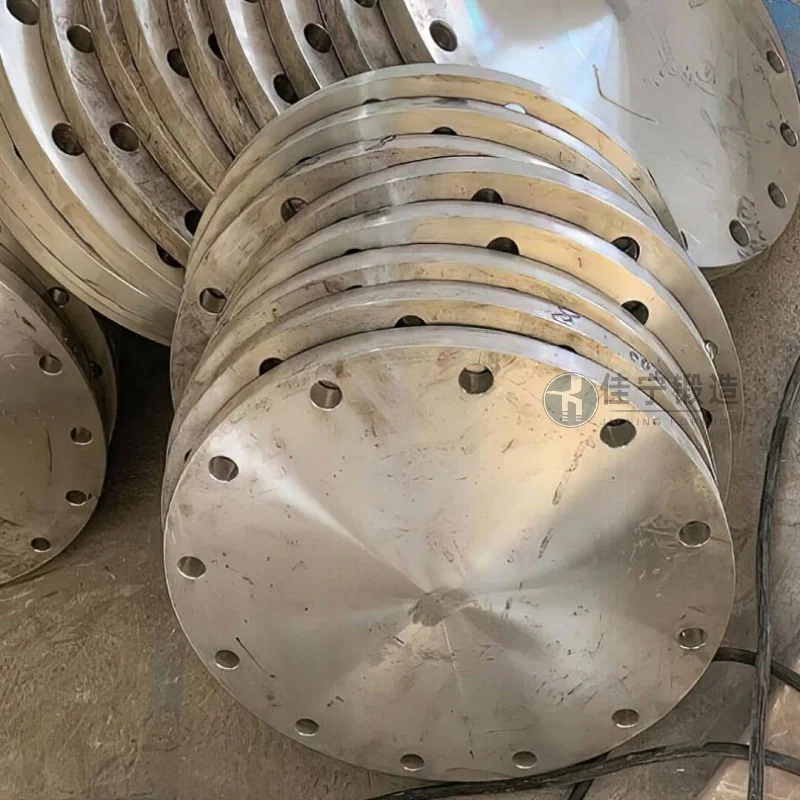
Une usine de pièces éoliennes à Yiyang, dans le Hunan, est depuis longtemps engagée dans la production et l’assemblage de jeux de composants pour éoliennes. Dans son système de transmission central, les forgings à disque servent de connecteurs clés qui influencent directement la sécurité et la durée de vie de l’équipement global. L’usine a rencontré des problèmes dans sa chaîne d’approvisionnement initiale, tels que une densité microstructurale interne insuffisante des forgages et de larges marges d’usinage, ce qui a entraîné des coûts d’usinage ultérieurs plus élevés et des difficultés à contrôler les cycles de livraison. Pour améliorer la qualité des produits et l’efficacité de la production, l’usine recherche des fournisseurs disposant de capacités de fabrication en forge matures pour collaborer.
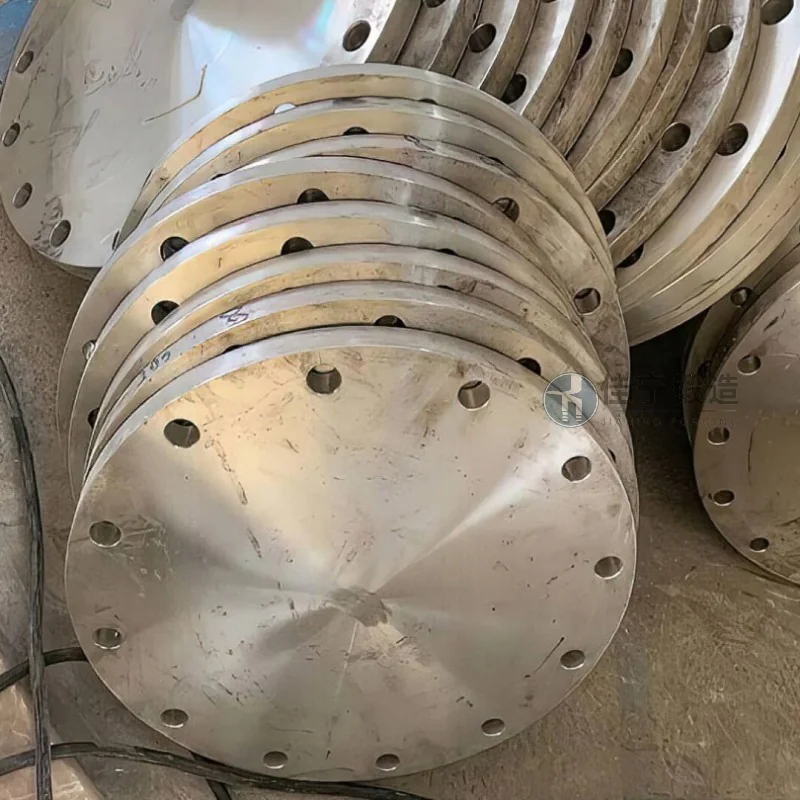
Le client a établi trois exigences claires pour les forges à disque : premièrement, il ne doit y avoir ni fissures, ni couches intermédiaires, ni autres défauts métallurgiques à l’intérieur du forgé, ce qui permet d’assurer un fonctionnement continu sous des charges complexes ; Deuxièmement, les tolérances dimensionnelles doivent être maintenues dans une petite plage afin de réduire la charge de finition ultérieure ; Troisièmement, le rythme de livraison doit être étroitement aligné avec le plan d’assemblage afin d’éviter des retards dans l’approvisionnement du forge qui pourraient affecter l’avancement global de l’assemblage. Dans le plan d’approvisionnement initial, en raison des limitations des procédés de forge et des niveaux de contrôle de la température, l’uniformité des grains des forges était difficile à maintenir. Certains lots présentaient une déformation des extrémités de la surface, et les cycles d’approvisionnement fluctuaient considérablement, rendant impossible la satisfaction de la demande de production continue.
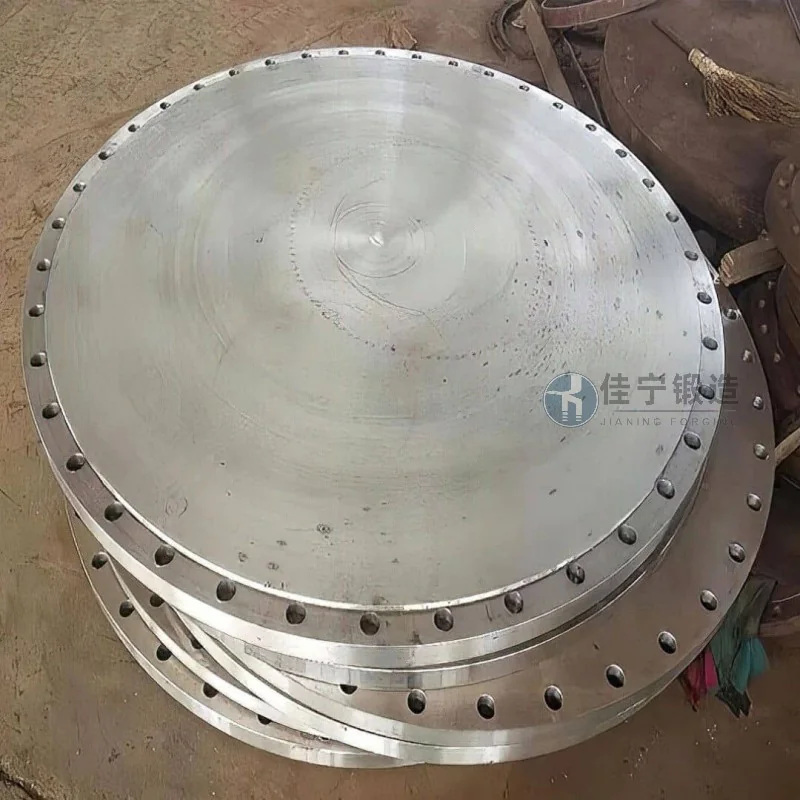
Pour résoudre ces points de douleur, notre entreprise (Jianing Forging), s’appuyant sur des années d’expérience dans la fabrication spécialisée en forge, propose des solutions ciblées à travers les aspects suivants :
Optimisation du procédé : En combinant le forgé multidirectionnel et le forgeage à température contrôlée, des matrices spécialisées sont conçues en fonction du rapport d’épaisseur et de diamètre des pièces de disque, aidant ainsi à répartir raisonnablement les lignes d’écoulement métalliques selon la direction de la force et éliminant efficacement les trous internes et les zones lâches.
Contrôle fin de la température : L’utilisation de systèmes de contrôle de température aux trois étapes clés du chauffage, du forgé et du traitement thermique post-forge réduit la plage de fluctuation de température de la billette à 10°C, favorisant ainsi la cohérence du raffinage des grains et évitant les anomalies de microstructure causées par la surchauffe ou la surchauffe.
Soutien dimensionnel : En utilisant une presse hydraulique de haute rigidité combinée à un dispositif laser de mesure de distance pour surveiller en temps réel la hauteur de forge et le diamètre extérieur, la marge de manœuvre post-forge peut être contrôlée à 1,5 mm d’un côté, réduisant ainsi le temps de tournage et l’usure de l’outil ultérieurs.
Stabilité de la livraison : Établir un système de traçabilité complet du processus de l’entreposage des matières premières à l’expédition du produit fini, combiné à un système de production à double quart et au pré-stockage des blanks forgés, stabilise les cycles de livraison en lots uniques en 15 jours, respectant les plans de production des clients à différentes étapes.
Grâce à ces mesures, les dernières pièces forgées sur disque livrées répondaient aux attentes des clients sur trois critères : l’uniformité de la dureté, la platitude des faces terminales et le taux de passage par détection de défauts, assurant un solide soutien à la continuité et à la fiabilité de l’assemblage ultérieur de l’ensemble de la machine.

